

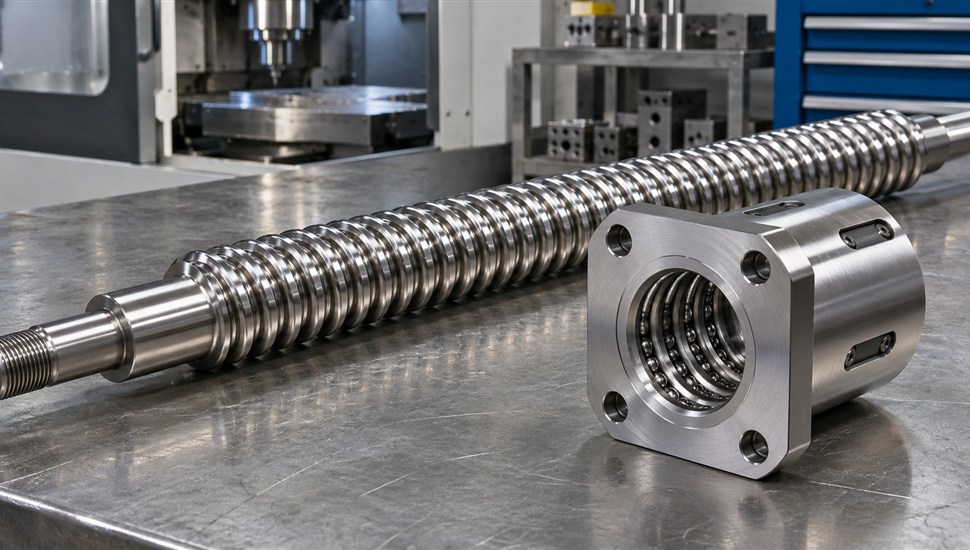
Шарико-винтовая передача (ШВП) — главный привод поступательного перемещения в станках с ЧПУ: оси стола, суппорта, крестового стола, траверсы. Когда она изнашивается, станок перестаёт держать размер, в размерах появляется «разбег», а на поверхностях — волнистость. И тогда встаёт задача: подобрать и купить замену — винт нужного типоразмера, гайку или всю передачу в сборе. Ошибка в одну цифру в обозначении (1605 вместо 1610, C7 вместо C5, «глухой» конец вместо резьбового) — и купленная деталь не встанет на станок или встанет, но точность не восстановится.
В этой статье разберём, как устроена ШВП, как читать обозначения SFU 1605, DFU, SFK и RSF, чем отличаются классы точности C3/C5/C7/C10 по ISO 3408 и JIS B 1192, как замерить передачу прямо на станке, если маркировка не читается, когда выгодна переборка гайки, а когда нужна новая ШВП целиком, какие выбрать опоры BK/BF или FK/FF и как правильно смонтировать и обкатать передачу. Отдельно — про червячные передачи: здесь их не касается ничего, статья только о шарико-винтовых.
Как устроена шарико-винтовая передача: минимум теории
ШВП состоит из трёх основных элементов:
- Винт — стальной вал с винтовой канавкой полукруглого или «готического» профиля. Изготавливается из подшипниковой стали (типовая марка для массовых серий — GCr15, российский аналог ШХ15) с закалкой до HRC 58–62 и шлифкой канавки (прецизионные серии) либо накаткой (стандартные серии).
- Гайка — деталь с такими же канавками внутри, между канавками винта и гайки движутся шарики. Снаружи гайка бывает фланцевой (крепление болтами к столу через фланец) или цилиндрической (крепление винтами с торца).
- Шарики — закалённые стальные сферы, которые перекатываются между винтом и гайкой. Вместо трения скольжения (как в трапецеидальной паре винт–гайка) получается трение качения, поэтому коэффициент полезного действия ШВП достигает примерно 90% против 20–40% у трапецеидальной передачи.
Чтобы шарики не выкатывались из зоны контакта, они циркулируют по замкнутому контуру: канал возврата (трубка снаружи гайки, вставка-каналообразователь в теле гайки либо каналы в торцевой крышке) забирает шарики в конце рабочего витка и возвращает их в начало. Один такой замкнутый цикл называется контуром; в типовой гайке их 2–4. Чем больше контуров и рабочих витков, тем выше грузоподъёмность и ресурс — и тем длиннее гайка.
Канавка чаще всего выполнена в форме «готической арки» с углом контакта около 45°: при преднатяге шарик касается винта и гайки в четырёх точках, что устраняет осевой люфт и повышает осевую жёсткость. За «обратную сторону медали» отвечает высокая эффективность: ШВП самотормозящейся не является, и при отключении привода вертикальная ось может опуститься под собственным весом — поэтому на осях Z применяют тормоз двигателя или противовес.
Подробно о том, как ШВП изнашивается и как её меняют, мы рассказывали в отдельной статье «ШВП: признаки износа и замена шарико-винтовой передачи». Здесь сосредоточимся на подборе и покупке.
Расшифровка обозначений ШВП: SFU 1605, DFU, SFK, RSF и другие
Цифры: диаметр и шаг
Цифровая часть обозначения у подавляющего большинства серий читается одинаково: первые две цифры — номинальный диаметр винта в миллиметрах, последние две — шаг (ход) резьбы в миллиметрах.
- SFU 1605 — винт диаметром 16 мм, шаг (ход) 5 мм. Самый ходовой типоразмер для настольных и средних фрезерных станков с ЧПУ.
- SFU 2005 — диаметр 20 мм, шаг 5 мм.
- SFU 2505 — диаметр 25 мм, шаг 5 мм.
- SFU 3205 — диаметр 32 мм, шаг 5 мм — типично для токарных станков и тяжёлых столов.
- DFU 1605 — те же 16 мм и 5 мм, но двойная гайка (об этом ниже).
- SFU 2010 — диаметр 20 мм, шаг 10 мм: за один оборот винта гайка проходит в два раза больший путь.
Важно не путать шаг и ход. Ход — это осевое перемещение гайки за один оборот винта. У однозаходной резьбы ход равен шагу канавки. У многозаходной (например, ход 20 мм при двух заходах) канавки расположены чаще, чем кажется: шаг профиля 10 мм, но две независимые спирали дают ход 20 мм. В обозначении указывается именно ход: SFU 3220 — 32 мм диаметр, 20 мм ход за оборот (обычно два захода по 10 мм). Практический вывод: если вы измерили расстояние между соседними канавками 10 мм, а за оборот гайка уходит на 20 мм — передача двухзаходная, и при заказе нужно указывать «2020», а не «2010».
Типовые типоразмеры и их применение
| Обозначение | Диаметр винта | Шаг (ход) | Типовое применение |
|---|---|---|---|
| SFU 1204 / 1205 | 12 мм | 4–5 мм | Гравировальные станки, малые оси, лабораторное оборудование |
| SFU 1605 | 16 мм | 5 мм | Настольные фрезерные станки с ЧПУ, лёгкие оси X/Y |
| SFU 2005 / 2010 | 20 мм | 5 / 10 мм | Средние фрезерные станки; шаг 10 мм — для скоростных подач |
| SFU 2505 / 2510 | 25 мм | 5 / 10 мм | Тяжёлые фрезерные оси, станки среднего формата |
| SFU 3205 / 3210 | 32 мм | 5 / 10 мм | Токарные станки с ЧПУ, тяжёлые столы, продольные оси |
| SFU 4010 / 5010 | 40–50 мм | 10 мм | Обрабатывающие центры, тяжёлое оборудование, порталы |
| SFU 6310 и крупнее | 63 мм и более | 10–20 мм | Крупногабаритные порталы, специальные машины |
Буквы: серия и тип гайки
Буквенный префикс описывает конструкцию гайки. Универсальной мировой системы букв нет — каждый производитель применяет свою, но логика массовых «китайских» серий (TBI Motion и совместимых с ними) следующая:
| Серия | Расшифровка и конструкция | Особенности |
|---|---|---|
| SFU | S — Single (одинарная гайка), F — Flange (фланцевое крепление), U — типоразмер гайки с внешним возвратом шариков через вставки/трубку | Самая распространённая серия для станков с ЧПУ; выпускается накатной (C7) и шлифованной (C5/C3); есть варианты с преднатягом через увеличенные шарики |
| DFU | D — Double (двойная гайка), F — фланец, U — тот же типоразмер | Две гайки, стянутые через распорную втулку: регулируемый преднатяг, нулевой осевой люфт, высокая жёсткость; длиннее и дороже одинарной |
| SFK | S — одинарная, F — фланец, K — компактное исполнение с внутренним циклом возврата шариков | Миниатюрные и компактные диаметры (от ~6 мм), обычно шлифованные, прецизионные применения: приборы, оптика, малые точные оси |
| SFI / SFY / SFS | Одинарные фланцевые гайки с другим числом рабочих витков и габаритами | Отличаются длиной гайки, грузоподъёмностью и размером фланца от базовой SFU |
| RSF | Сборные комплекты бюджетного сегмента: винт с уже обработанными концами, гайка, опоры BK/BF и крепёж в одном наборе | Обычно накатные (класс C7); удобны для самодельных станков, модернизации универсальных станков и неответственных осей |
Что значит каждая буква на примере DFU 1605: D — двойная (две гайки), F — фланцевое крепление, U — стандартный габарит гайки серии U, 16 — диаметр винта 16 мм, 05 — шаг 5 мм. У SFU 1605 читается так же, только S — одинарная гайка.
Обозначения крупных производителей
- HIWIN: префикс R — накатной винт (например, R16-5: 16 мм диаметр, 5 мм шаг), F — шлифованный; далее следуют тип гайки (FSI, FSS и другие), длина, класс точности и величина люфта/преднатяга.
- THK: серия BNFN — прецизионные двойные гайки, BNK — шлифованные с обработанными концами, SDA — со смещённым шагом для преднатяга; типоразмер указывается аналогично (диаметр × ход).
- TBI Motion: те же SFU/DFU/SFK/SFNI; в полном коде после типоразмера идут класс точности и ход резьбовой части.
- PMI, NSK, SKF, Steinmeyer, Schaeffler (INA): собственные системы кодов, но «диаметр × ход» в них распознаётся так же. Например, у NSK обозначение содержит диаметр, ход, тип гайки и класс точности отдельными блоками.
Накатная или шлифованная
Технология изготовления винта напрямую задаёт достижимый класс точности. Накатные винты (резьба накатана роликами по заготовке) — дешёвые, серийные, обычно класс C7 и грубее. Шлифованные (резьба шлифуется после закалки) — точнее и дороже, классы C3, C5 и выше. Практическое правило: ось позиционирования металлорежущего станка — шлифованная; транспортная ось, подъёмник, подача пилы — достаточно накатной.
Классы точности ШВП: C3, C5, C7, C10 по ISO 3408 и JIS B 1192
Точность ШВП нормируется международным стандартом ISO 3408-3 и японским JIS B 1192 (в российской практике применяется ГОСТ Р ИСО 3408-3, а также отраслевой ГОСТ 25429). Классы обозначаются буквой C с номером от 0 до 10: чем меньше номер, тем точнее передача.
Принципиальный нюанс, который часто упускают: классы C0–C5 нормируются по линейности и направленности хода на всей рабочей длине резьбы (это шлифованные, прецизионные винты), а классы C7–C10 — по погрешности хода на каждые 300 мм (накатные, транспортные винты). Поэтому напрямую «переводить» C7 в микрометры на всей длине некорректно: у длинного винта C7 накопленная погрешность растёт почти пропорционально длине.
Таблица: класс точности, допуск и сфера применения
| Класс | Типовая погрешность хода на 300 мм | Технология винта | Сферы применения | Когда выбирать |
|---|---|---|---|---|
| C0 | около ±3,5 мкм | шлифованная, селективная сборка | Координатно-измерительные машины, координатно-расточные и прецизионные шлифовальные станки, оптическое производство | Когда нужна точность в единицы микрон и бюджет не ограничен; в обычном ремонтном деле практически не встречается |
| C1 | около ±5 мкм | шлифованная | Прецизионные станки, оборудование для микроэлектроники | Специальные высокоточные оси |
| C2 | около ±7 мкм | шлифованная | Точные шлифовальные и измерительные оси | Редко; промежуточный класс между C1 и C3 |
| C3 | около ±8 мкм | шлифованная | Обрабатывающие центры, точные токарные станки, ось Z прецизионных токарных, электроэрозионные станки | Стандарт для точной металлообработки: если ось держит допуски в сотые доли миллиметра — нужен C3 |
| C4 | около ±12 мкм | шлифованная | Высокоточные оси общего машиностроения | Есть не у всех производителей; почти всегда выбирают либо C3, либо C5 |
| C5 | около ±18 мкм | шлифованная (реже селективная накатная) | Серийные фрезерные и токарные станки с ЧПУ, деревообработка высокого класса, гравировка | «Золотая середина» для большинства ремонтов: достаточная точность при разумной цене |
| C7 | около ±50 мкм | накатная | Автоматика, транспортные оси, подача деревообрабатывающих станков, 3D-принтеры, самодельные станки | Когда позиционная точность некритична или погрешность компенсируется в ЧПУ; самый массовый и дешёвый класс |
| C8 | грубее C7 (ориентировочно ±120 мкм) | накатная | Транспортные передачи без требований к точности | Только перемещение: подъём, толкатели, упоры |
| C10 | ориентировочно ±210 мкм | накатная | Грубые транспортные перемещения | Просто «доехать из точки А в точку Б» без позиционирования |
Значения допусков приведены типовые, по данным каталогов и технических отчётов производителей (THK, TBI Motion, HIWIN); точные цифры для конкретной длины резьбы смотрите в таблицах стандарта ISO 3408-3 / JIS B 1192 или в паспорте изделия.
Можно ли «дотянуть» точность программно
Частично да. Погрешность винта — величина систематическая, и системы ЧПУ (Fanuc, Siemens, Heidenhain, Syntec) позволяют внести компенсацию шага и люфта параметрами стойки: ось прогоняется лазерным интерферометром или по эталону, таблица поправок записывается в память ЧПУ. Это исправляет накопленную погрешность хода, но не исправляет случайные и локальные отклонения (неровность хода, волнистость, биение), износ направляющих и люфт в опорах. Поэтому C7 с компенсацией отлично работает на транспортной оси, но не превратится в C3 для чистового фрезерования.
Как определить шаг, диаметр и тип гайки на станке без маркировки: пошагово
Маркировка выбита не всегда, а на старых и «серых» станках зачастую отсутствует. Тогда передачу определяют замерами прямо на станке. Порядок такой:
- Обесточьте станок и освободите ось. Отключите питание, зафиксируйте подвижный узел, обеспечьте доступ к винту по всей длине.
- Поищите маркировку. Осмотрите торец винта, фланец и цилиндрическую поверхность гайки, корпус опор: у приличных производителей типоразмер, класс точности и дата выбиты или выгравированы. Сфотографируйте всё, что нашли, — этого часто достаточно.
- Измерьте диаметр винта. Штангенциркулем замерьте наружный размер по вершинам витков в двух-трёх местах по длине (винт может быть изношен неравномерно). Сравните с типовым рядом: 10, 12, 16, 20, 25, 32, 40, 50, 63 мм. Округляйте до ближайшего типоразмера: 15,8 мм — это 16-й винт.
- Измерьте шаг. Приложите линейку или штангенциркуль вдоль оси и замерьте расстояние между одинаковыми сторонами десяти соседних канавок, результат разделите на 10 — так ошибка замера снижается в десять раз. Типовой ряд шагов: 2,5; 4; 5; 10; 20; 40 мм.
- Проверьте число заходов. Посмотрите на торец винта: сколько отдельных спиралей начинается с торца — столько заходов. Ход = шаг канавки × число заходов. Контрольный опыт: нанесите метку на гайку мелом, поверните винт ровно на один оборот и измерьте, насколько сместилась метка гайки вдоль оси, — это и есть ход за оборот (то самое «05» или «10» в обозначении).
- Определите тип гайки. Фланцевая — есть фланец с отверстиями: замерьте диаметр фланца, число отверстий (обычно 3–6) и межцентровое расстояние. Цилиндрическая — гладкий корпус: замерьте посадочный диаметр и длину. Заодно посчитайте контуры возврата: наружные трубки, вставки-каналообразователи в окнах гайки или каналы в торцевых крышках.
- Оцените диаметр шариков. Точно — микрометром, аккуратно вынув один шарик (гайку не свинчивать с винта без монтажной втулки!). Ориентировочно: диаметр шарика составляет около 0,6 шага однозаходной резьбы (шаг 5 мм — шарики около 3,175 мм; шаг 10 мм — около 5,95–6 мм). Типовые ряды шариков: 2,381; 2,778; 3,175; 3,969; 4,763; 5,953 мм.
- Проверьте люфт. Установите индикатор часового типа: наконечник к столу, магнитное основание на станину. Подайте ось в одну сторону, обнулите шкалу, подайте в другую — люфт виден напрямую. Подробная методика — в статье «Люфт стола или суппорта станка: причины и способы устранения».
- Снимите эскиз концов вала. Диаметры шеек под подшипники, заплечики, резьбу (шаг и длину), шпоночный паз, посадку под муфту, общую длину и длину нарезанной части. Без этого эскиза заказывать винт с обработанными концами нельзя.
- Сопоставьте замеры с типовыми сериями. Подавляющее большинство передач на рынке соответствует стандартным таблицам SFU/DFU или каталожным рядам THK/HIWIN/NSK — по диаметру, шагу и фланцу габарит определяется однозначно.
| Что замеряем | Инструмент | Что получаем | Типовые значения |
|---|---|---|---|
| Наружный диаметр по виткам | Штангенциркуль | Первая пара цифр обозначения | 12 / 16 / 20 / 25 / 32 / 40 / 50 мм |
| Расстояние на 10 канавок | Штангенциркуль, линейка | Шаг канавки | 4 / 5 / 10 / 20 мм (÷10 после замера) |
| Перемещение гайки за 1 оборот | Мел + линейка, либо индикатор | Ход (то, что кодируется в обозначении) | 5 / 10 / 20 мм |
| Число спиралей с торца | Визуально | Число заходов | 1, 2, реже 3–4 |
| Диаметр шарика | Микрометр | Размер ремкомплекта | 2,381 / 3,175 / 3,969 / 4,763 / 5,953 мм |
| Гайка: фланец или корпус | Штангенциркуль | Тип и габарит гайки для заказа | Фланец Ø 40–90 мм, 3–6 отверстий |
Выбор гайки: одинарная или двойная, фланцевая или цилиндрическая, преднатяг
Конструктивные варианты
| Тип гайки | Люфт | Жёсткость | Относительная цена | Типовое применение |
|---|---|---|---|---|
| Одинарная без преднатяга | Есть осевой люфт | Низкая | Минимальная | Транспортные оси, подъёмники, перемещение без реверсивных нагрузок |
| Одинарная с преднатягом (увеличенные шарики или смещённые витки) | Нулевой в начале эксплуатации | Средняя | Низкая–средняя | Большинство осей станков с ЧПУ общего назначения |
| Двойная с распорной втулкой (DFU) | Нулевой, преднатяг задаётся и подлежит регулировке | Высокая | Выше | Точные и нагруженные оси, тяжёлые столы, оси с реверсом нагрузки |
| Фланцевое крепление | Простое центрирование и монтаж болтами; главный вариант для станков | Станки с ЧПУ, серийное оборудование | ||
| Цилиндрическая (безфланцевая) гайка | Крепление винтами с торца через корпус; экономия места по ширине | Компактные узлы, встроенные конструкции | ||
Преднатяг и люфт
Преднатяг — это заранее созданное усилие сжатия шариков между винтом и гайкой. Он нужен, чтобы:
1) устранить осевой люфт при реверсе подачи;
2) повысить осевую жёсткость (узел «пружинит» меньше);
3) демпфировать вибрации.
Способы создания преднатяга:
- Увеличенные шарики в одинарной гайке — шарики ставятся на 10–28 мкм больше номинала; дёшево, но преднатяг не регулируется и после износа восстанавливается только заменой шариков;
- Смещённые витки (сдвиг шага в средней части гайки) — у одинарной гайки соседние группы витков работают в противоход; производитель задаёт преднатяг на заводе;
- Двойная гайка с распорной втулкой — две гайки стянуты через втулку (или пружину); преднатяг пропорционален длине втулки, при необходимости регулируется — самый «ремонтопригодный» вариант.
Ориентир по величине: преднатяг обычно выбирают около трети максимальной осевой рабочей нагрузки. Больше — не лучше: избыточный преднатяг даёт нагрев винта, рост момента проворачивания, ускоренный износ и при длинных винтах — тепловое удлинение с потерей точности (винт «растёт» на несколько сотых миллиметра уже при нагреве на 10 °C, в зависимости от длины). Недостаточный — люфт и стук при реверсе.
Как проверить преднатяг на снятой передаче: измерьте момент проворачивания винта (динамометрическим ключом или пружинными весами за радиус). Момент должен быть равномерным по всей длине хода и соответствовать каталожной кривой для данного преднатяга. Местные «закусывания» — признак повреждения канавки, изгиба винта или попавшей грязи.
Переборка гайки, новая гайка или новая ШВП целиком
Когда передача изношена, есть три стратегии. Правильный выбор зависит от состояния винта — это главный критерий.
| Что обнаружено при дефектовке | Рациональное решение | Что заказывать |
|---|---|---|
| Люфт вырос, винт визуально целый, канавки без выкрашивания; износ равномерный | Переборка гайки: чистка, новые шарики номинального или увеличенного размера (+10…+28 мкм — восстанавливает преднатяг), новые уплотнения | Ремкомплект: шарики, уплотнения (сальники), смазка |
| Выкрашивания, питтинг, задиры, ржавые следы от попавшей СОЖ на канавках винта | Замена ШВП целиком — переборка и новая гайка не помогут: шарики заново «нарежут» дефектную дорожку | Новая ШВП в сборе или винт + гайка |
| Винт в порядке, гайка разрушена (рассыпались шарики, сломан каналообразователь, сорвана резьба крепежа) | Новая гайка на существующий винт (согласовать типоразмер, шаг, число заходов и класс точности) | Гайка нужной серии |
| Нужна более высокая точность, чем была (модернизация оси) | Замена ШВП целиком на шлифованную более высокого класса, обычно вместе с направляющими | ШВП C3/C5 + опоры, проверка направляющих |
| Винт «ведёт», гайка закусывает на отдельных участках | Дефектовка: проверить прямолинейность винта, соосность опор, параллельность направляющих; возможно, причина не в ШВП | Диагностика узла, затем решение |
Экономика и риски переборки
Переборка — самый дешёвый путь: комплект шариков и уплотнений стоит несопоставимо меньше новой гайки, а тем более всей передачи. Но у неё есть жёсткие условия: винт должен быть исправен. Новые шарики в изношенной канавке дают кратковременный эффект и ускоренное разрушение. Точно так же новая гайка на изношенный винт — деньги на ветер.
Главный практический риск переборки — рассыпание шариков при снятии гайки с винта. Шарики высыпаются мгновенно, теряются, смешиваются с грязью. Правила, которые сводят риск к минимуму:
- работайте над чистым поддоном или плёнкой, а не над открытым станком;
- перед разборкой набейте гайку густой смазкой — она удерживает шарики в канавках;
- не допускайте полного схода гайки с конца винта: подставляйте монтажную втулку (трубку) наружным диаметром чуть меньше диаметра винта по канавкам;
- считайте шарики при извлечении: в типовой трёхконтурной гайке их около полусотни (ориентировочно по 15–20 на контур); при сборке должно встать ровно столько же;
- не смешивайте старые и новые шарики и шарики разных размеров — преднатяг станет неравномерным, гайка будет «жевать»;
- осмотрите каналообразователи (вставки возврата): сломанный дефлектор = заклинивание и обсыпание следующих шариков.
Если сомневаетесь в своих силах или передача дорогая/крупная — подбор и заказ запчастей (винты, гайки, ремкомплекты, опоры) можно поручить инженерам: пришлите замеры и фотографии на info@service-stanki.ru, и вам подберут совместимый типоразмер по каталогам производителей. А саму замену ШВП с выверкой, затяжкой и обкаткой выполняют как работу по ремонту станков (стоимость работ — от 15 000 ₽ по прайс-листу на ремонт станков).
Опоры ШВП: BK/BF, FK/FF, фиксированный и плавающий концы
Винт ШВП должен вращаться в подшипниковых опорах. От них зависят осевая жёсткость, допустимая частота вращения (критическая скорость винта) и точность оси. По схеме нагружения концы вала делятся на два типа:
- Фиксированная опора — радиально-упорные подшипники, смонтированные попарно «в распор» (схема DF, угол контакта около 30°), с заводским преднатягом. Воспринимает и радиальные, и осевые нагрузки в обе стороны. Всегда ставится со стороны привода.
- Плавающая опора — одинарный радиальный шарикоподшипник: держит винт радиально, но позволяет ему свободно удлиняться при нагреве. Ставится на дальнем конце.
Стандартизованные серии опорных узлов:
| Серия | Конец | Корпус | Подшипники | Когда применяют |
|---|---|---|---|---|
| BK | фиксированный | квадратный, крепление винтами с торца | спаренные радиально-упорные, преднатяг с завода | Самый массовый вариант для станков с ЧПУ на винтах 12–50 мм |
| BF | плавающий | квадратный | одинарный радиальный шариковый | Пара к BK на дальнем конце |
| FK | фиксированный | круглый с фланцем | спаренные радиально-упорные | Когда нужен фланцевый монтаж по месту (узлы с ограничением по габариту) |
| FF | плавающий | круглый с фланцем | одинарный радиальный шариковый | Пара к FK |
| EK / EF | фикс. / плав. | миниатюрные квадратные | те же схемы, малые типоразмеры | Винты малых диаметров (4–14 мм), приборные оси |
| WBK, высокоригидные серии | фиксированный | сдвоенные/компактные | комплект радиально-упорных подшипников повышенной жёсткости | Скоростные и тяжёлые оси обрабатывающих центров |
Размер опоры подбирается под диаметр обработанного конца вала: BK12 — под конец для винтов 12–16 мм (для SFU 1605 типовая пара — BK12/BF12 или BK15/BF15 по каталогу конкретного производителя), BK20 — под винты 20–25 мм и так далее. Точные соответствия всегда сверяйте по размерной таблице опоры: диаметр отверстия, ширина, межвинтовое расстояние.
Схемы установки опор
- Фиксированный — плавающий — базовая и самая распространённая схема: жёсткость с одной стороны, свободное тепловое удлинение с другой. Стандарт для большинства осей станков с ЧПУ.
- Фиксированный — фиксированный — максимум жёсткости и выше критическая скорость винта; требует точного изготовления и предварительной растяжки винта, дороже в монтаже. Применяется на длинных скоростных осях.
- Фиксированный — свободный — второй конец вообще без опоры. Допустимо только для коротких ненагруженных винтов (малые граверы, транспортные оси): жёсткость и скорость низкие.
Про критическую скорость: у длинного тонкого винта есть собственная частота поперечных колебаний, и приближаться к ней нельзя — винт «запоёт», появится вибрация и волнистость на детали. Рабочую частоту вращения выбирают не выше ~80% критической, а критическая скорость растёт с диаметром винта и жёсткостью схемы опор (фиксированный–фиксированный выгоднее фиксированного–плавающего). Именно поэтому на длинных осях ставят винт большего диаметра или промежуточные опоры, а не «выкручивают» обороты.
Концы вала: что указать при заказе
Винт можно купить «сырым» (сплошная резьбовая часть) или с обработанными концами. Для ремонта почти всегда выгоднее сразу заказать обработку — доработка «сырого» винта на стороне по стоимости и срокам нередко съедает всю разницу. Типовая геометрия конца под опору BK/BF:
- Шейка под подшипник — точный диаметр под отверстие опоры, шлифованный;
- Заплечик — упорный буртик для внутреннего кольца подшипника;
- Резьбовой участок с проточкой — под круглую шлицевую гайку, прижимающую подшипники (ориентировочно длина резьбы до полутора диаметров резьбы);
- Приводной конец — гладкая шейка под упругую муфту либо шейка со шпоночным пазом и резьбой под шкив/шестерню.
При заказе винта с обработанными концами сообщите поставщику: типоразмер ШВП (диаметр × ход), полную длину, длину нарезанной части, схему концов (какая опора с какой стороны: например, «BK12 + BF12»), диаметры и длины всех шеек, тип и длину резьбы под гайку, наличие шпоночного паза, посадочный диаметр под муфту и тип муфты. Лучший документ — эскиз с размерами снятого винта.
Монтаж ШВП и обкатка
Даже идеальная передача теряет точность при небрежном монтаже. Порядок работ:
- Приёмка и подготовка. Проверьте комплектность, состояние уплотнений, наличие заводской смазки. Не снимайте транспортные заглушки с резьбы до момента установки.
- Демонтаж старой передачи. Снимая гайку со старого винта, действуйте по правилам из раздела о переборке: поддон, смазка, монтажная втулка — если гайку предполагается сохранить.
- Установка винта в опоры. Не роняйте винт, не ставьте его на резьбу на твёрдую поверхность. Затяжка гаек подшипников — с контролем момента, без перекоса.
- Монтаж гайки. Навинчивание — вручную, плавно, без приложения изгибающих моментов. Гайка не должна полностью сходить с винта; при переноске используйте монтажную втулку. Фланец притягивайте к столу равномерно, крест-накрест, динамометрическим ключом (моменты — по паспорту станка или паспорту узла; для типовых болтов крепления ориентируйтесь на стандартные моменты для класса прочности 8.8).
- Выверка. Индикатором проверьте биение винта у опор и радиальное биение приводного конца; соосность гайки и опор; параллельность оси винта направляющим стола по всей длине хода. Перекос — причина местных закусываний, перегрева и преждевременного износа.
- Проверка момента проворачивания. Прогоните гайку по всей длине: момент должен быть ровным, без локальных сопротивлений. Сильная неравномерность на новой передаче — повод остановить монтаж и искать перекос.
- Подключение привода. Муфта компенсирует незначительные несоосности, но не заменяет выверку. Шпоночное соединение шкива — без люфта.
- Обкатка. Первые часы работайте на пониженных подачах, без полной нагрузки: несколько десятков проходов по всей длине с постепенным ростом скорости. Контролируйте температуру гайки и винта (рука или пирометр): заметный нагрев в режиме холостого хода — признак избыточного преднатяга или перекоса. После обкатки проверьте момент проворачивания ещё раз и при необходимости обновите смазку.
- Компенсация в ЧПУ. После замены ШВП обязательно прогоните ось и запишите свежую таблицу компенсации шага и люфта — даже новая шлифованная передача имеет систематическую погрешность хода.
Смазка — обязательное условие ресурса: гайка с сухими шариками изнашивается в разы быстрее. Используйте смазки, рекомендованные производителем передачи (как правило, консистентные с противозадирными присадками либо специальные масла для линейных узлов); периодичность — по регламенту технического обслуживания станка. Главный враг ШВП — стружка и абразив в СОЖ: держите в порядке уплотнения гайки и защитные кожухи (гармошки, телескопические крышки).
Типовые ошибки при подборе и покупке ШВП
- Заказ «по диаметру», без шага. SFU 1605 и SFU 1610 — невзаимозаменяемы: ось будет ездить в два раза быстрее или медленнее, а на шаговых/сервоприводах слетят настройки перемещения.
- Путаница шага и хода на многозаходной резьбе. Измерили 10 мм между канавками — а ход 20 мм: нужен «2020», а не «2010».
- Накатная C7 вместо шлифованной C5/C3 на точной оси металлорежущего станка — точность не восстановится; и обратная ошибка — переплата за C3 на транспортной оси.
- Игнорирование критической скорости. Длинный тонкий винт на высоких оборотах входит в резонанс; рабочая скорость должна быть заметно ниже критической (~80% и менее).
- Расчёт жёсткости без учёта схемы опор. Одна и та же ШВП в схеме фиксированный–фиксированный и фиксированный–плавающий имеет разные жёсткость и предельную скорость.
- Гайка без уплотнений в зоне СОЖ и стружки — абразив в канавках убивает передачу за месяцы.
- Не указаны концы вала. Купили «сырой» винт — и заплатили дважды: за доработку и за простой станка.
- Избыточный преднатяг «на всякий случай» — нагрев, рост момента, ускоренный износ, на длинных осях — потеря точности от теплового удлинения.
- Переборка при изношенном винте — эффект на недели, деньги на ветер. Сначала дефектовка винта, потом решение.
- Не проверено направление резьбы. На симметричных осях (у которых две гайки на одном винте или парные винты) встречается левая резьба — правая гайка не подойдёт.
Чек-лист: данные для заказа ШВП или гайки
Соберите этот набор до звонка поставщику или письма — по нему подбор занимает минуты:
- типоразмер: диаметр × ход (например, 1605), число заходов, направление резьбы;
- серия и тип гайки: SFU/DFU/SFK, фланцевая/цилиндрическая, число контуров, размеры фланца (диаметр, число отверстий, межцентровое) или посадочный диаметр корпуса;
- класс точности и требуемый преднатяг (или «как было»);
- длины: полная длина винта, длина резьбовой части, ход гайки;
- концы вала: эскиз с шееками, резьбами, заплечиками, шпоночным пазом; типы опор (BK/BF, FK/FF и размер);
- условия работы: нагрузка на ось, скорость подачи, наличие СОЖ/стружки, температура в цеху;
- марка станка и модель оси (часто есть готовые совместимые исполнения);
- фотографии: общий вид передачи, фланец гайки, оба конца винта, маркировки.
Полезно также решить заранее, что положить на склад запасных частей к станку, а что заказывать по факту отказа — эта тема разобрана в статье «ЗИП для станка с ЧПУ: какие запчасти держать на складе». А если замена ШВП — часть более широкого плана осовременивания оборудования, логику «с чего начать: механика или электроника» мы разбирали в материале о модернизации станка.
Часто задаваемые вопросы
Чем отличается SFU 1605 от DFU 1605?
Диаметр и шаг одинаковы (16 мм / 5 мм). SFU — одинарная гайка, DFU — двойная с распорной втулкой: у неё выше жёсткость и стабильнее преднатяг, но она длиннее и дороже. Для большинства осей средних станков достаточно одинарной гайки с преднатягом; DFU ставят на нагруженные и точные оси.
Что означают цифры 1605, 2005, 3205?
Первые две цифры — диаметр винта в мм, последние две — шаг (ход) в мм: 1605 — 16 мм / 5 мм; 2005 — 20 мм / 5 мм; 3205 — 32 мм / 5 мм. Четырёхзначный код всегда читается так, независимо от буквенной серии.
Можно ли поставить ШВП класса C7 вместо C5?
Физически — да, если совпадают типоразмер, гайка и концы вала. Но погрешность хода у C7 примерно в три раза выше (около ±50 мкм на 300 мм против ±18 мкм), поэтому на точной оси деталь «поплывёт». Компенсация шага в ЧПУ частично сглаживает разницу, но случайные погрешности и неравномерность хода остаются. Вывод: для осей металлорежущего станка — нет, для транспортных и вспомогательных осей — вполне.
Какой класс точности нужен для моего станка?
Ориентиры: гравировка и дерево — C7; серийное фрезерование и точение общего назначения — C5; чистовая обработка с допусками в сотые доли миллиметра, ось Z токарных центров, электроэрозия — C3; шлифовальные и координатно-расточные станки — C1–C3 и выше.
Сколько шариков в гайке и что делать, если они рассыпались?
Число зависит от серии и числа контуров: в типовой трёхконтурной гайке — порядка полусотни (по 15–20 на контур). Рассыпавшиеся шарики собирают, пересчитывают и дефектуют: помятые, ржавые, с разными размерами — в утиль. Докупать нужно полный комплект одного размера (при износе — увеличенные на +10…+28 мкм для восстановления преднатяга). Пересобирать гайку лучше с обильной смазкой и монтажной втулкой.
Можно ли перебрать гайку ШВП своими руками?
Да, это штатная процедура: чистка, замена шариков и уплотнений — при исправном винте она восстанавливает натяг и ликвидирует люфт. Требуется аккуратность (шарики рассыпаются мгновенно) и точный размер шариков. Если винт имеет выкрашивания или неравномерный износ — переборка бессмысленна, меняйте передачу целиком.
Почему новая ШВП туго или неровно ходит?
Наиболее вероятные причины: перекос при монтаже (гайка и опоры не соосны, винт не параллелен направляющим), избыточный преднатяг, неравномерная затяжка фланца, загрязнение при монтаже. Реже — заводской дефект. Диагностика: проверьте момент проворачивания по длине, биение индикатором, нагрев при прогоне.
Как проверить люфт ШВП, не разбирая станок?
Индикатором: основание на неподвижную часть, наконечник на стол; подача оси в одну сторону, обнулить, подача в другую — показание и есть суммарный люфт узла. Учтите, что в цифру входят и другие источники: подшипники опор, затяжка фланца, кронштейн гайки, направляющие — люфт стола не всегда виновата ШВП.
Чем накатная ШВП отличается от шлифованной?
Технологией канавки: у накатной она формируется накатыванием (дёшево, класс точности обычно C7 и грубее), у шлифованной — шлифуется после закалки (точнее, дороже, классы C3–C5 и выше). По ресурсу при равных условиях шлифованная обычно выигрывает за счёт чистоты поверхности канавки.
Каков срок службы ШВП?
Ресурс считается в километрах пробега гайки (по динамической грузоподъёмности — аналогично подшипникам) и зависит от нагрузки, скорости, чистоты и смазки. Типовые порядки для станков с ЧПУ при нормальном обслуживании — годы работы; резкое сокращение дают абразив в канавках и потеря смазки. Признаки скорого отказа — рост шума, неравномерный момент, потеря точности и люфт — разобраны в статье о признаках износа ШВП.
Источники
- Технический отчёт THK «Точность шарико-винтовой передачи» (THK, на английском языке)
- THK. Опорные узлы шарико-винтовых передач: серии EK, FK, FKT, EF, FF, BK, BF (THK, на английском языке)
- Каталог шарико-винтовых передач TBI Motion: серии SFU, DFU, SFK, классы точности (TBI Motion, на английском языке)
- Thomson Linear. Обслуживание и ремонт шарико-винтовых передач (Ball Screws Maintenance and Service, на английском языке)
- Википедия. Шарико-винтовая передача (Ball screw, на английском языке)
- Anaheim Automation. Руководство по шарико-винтовым передачам (Ball Screw Guide, на английском языке)
- Steinmeyer. Точность шарико-винтовых передач: погрешности шага и классы допусков (Steinmeyer, на английском языке)