

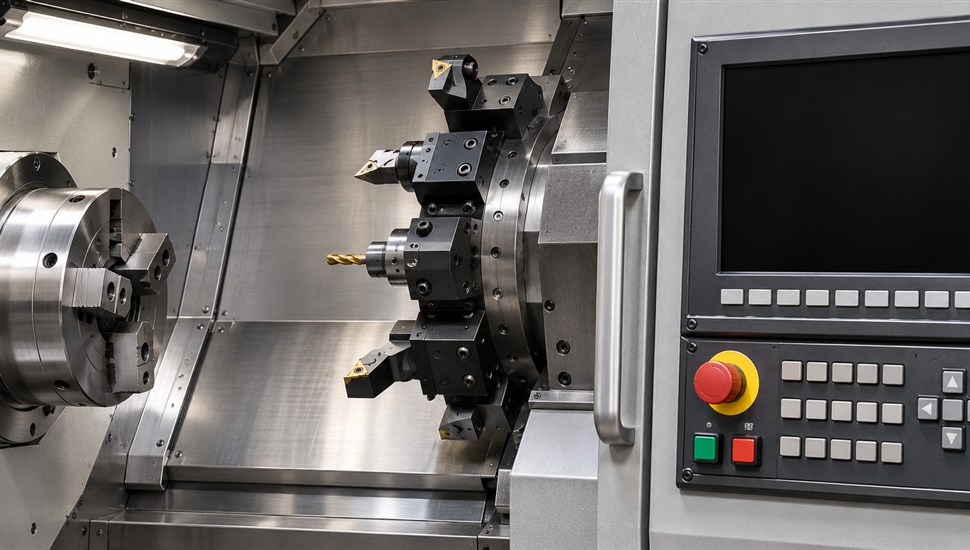
Привязка (настройка коррекций) — это первое, что делает наладчик после установки заготовки и инструмента, и главная причина «странного» брака у начинающих операторов. На стойках Sinumerik 808D и 828D с интерфейсом Sinumerik Operate процесс построен вокруг двух независимых структур данных: таблицы инструмента (номера T и кромки D — вылеты и радиусы) и смещений нуля (G54 и её младшие братья — положение нуля заготовки). Разберём теорию кратко, а практику — по шагам: привязка токарного резца по X и Z, фрезерного инструмента по длине и радиусу, установка нуля заготовки, автоматическое измерение щупами в ShopTurn/ShopMill, отличия от Fanuc и типовые ошибки с решениями.
Теория коротко: системы координат Sinumerik
Чтобы привязка была осознанной, достаточно понимать четыре системы координат, между которыми «пересчитывает» позиции стойка:
- Машинная система координат (нулевая точка станка M). Жёстко задана конструкцией: как правило, ноль находится у датчиков реферирования. Положение осей после включения станка становится известно только после реферирования — объезда датчиков нуля. Пока оси не реферированы, коррекции не имеют смысла. О том, как устроены сами датчики и что бывает при их сбоях, мы писали в статье «Датчик нуля станка с ЧПУ: принцип, сбои, замена и юстировка».
- Базовая система координат. Связана с машинной смещением калибровки; в ней система ЧПУ «видит» инструмент и узлы станка до того, как выбрана деталь.
- Система координат заготовки (нулевая точка W). Её выбирает технолог: угол детали, центр фланца, торец заготовки. Именно в ней пишется управляющая программа (X0 Z0 — нуль детали). Связь между базовой системой и системой заготовки обеспечивают смещения нуля.
- Относительная система координат. Служебная, обнуляется в любой точке для замеров «на месте».
Особенность Sinumerik: смещение нуля — это не просто три числа X/Y/Z, а фрейм, который может содержать перенос, поворот, масштабирование и зеркалирование. На практике при обычной привязке используется только перенос, но знать это важно: если во фрейм случайно записан поворот, деталь «уедет» по диагонали без видимой причины.
Смещения нуля: G54, G55–G57, G505–G599, G500 и G53 — когда какое использовать
| Команда | Что делает | Типовое применение |
|---|---|---|
| G54 | Включает первое устанавливаемое смещение нуля | Основная деталь в тисках/патроне — типовой вариант для одной настройки |
| G55, G56, G57 | Второе, третье и четвёртое смещения | Вторая и третья детали в многоместном приспособлении, обработка со второй стороны, расточка из другого угла |
| G505–G599 | Дополнительные смещения (до 99 по машинным данным) | Серии мелких деталей, каждый паз — свой нуль; станки со сменными паллетами и десятками позиций |
| G500 | Отключает все устанавливаемые смещения, возврат в базовую систему координат | Позиции инструмента, контроль машинных координат после настройки |
| G53 | Покадровое переключение в машинную систему координат (действует один кадр) | Безопасные точки, команды смены инструмента в конце программы |
Два практических замечания. Первое: у Fanuc стандартных рабочих смещений шесть — G54–G59, а на Sinumerik в этой роли выступают только G54–G57, дальше идут G505 и выше; кодов G58/G59 как смещений нуля на Sinumerik нет — не путайте операторов при переходе со стойки на стойку. Второе: в таблице смещений у Sinumerik есть «грубое» и «тонкое» значения (итог = основное + тонкая поправка). Тонкую поправку удобно использовать для коррекции по факту первой детали, не трогая исходную привязку.
Таблица инструмента T: поля и их смысл
В Sinumerik Operate все данные инструмента собраны в списке инструментов (область «Параметры» → «Инструмент»). Структура двухуровневая:
- T — номер места (кармана) револьверной головки или магазина. Команда T в программе выполняет смену на это место.
- D — номер режущей кромки внутри инструмента, то есть блок коррекций. У одного T может быть несколько кромок (D1, D2, D3…), у переточенного резца или многоцелевого инструмента — свои вылеты на каждую кромку. Вызов «T5 D1» активирует коррекции конкретной кромки.
Ёмкость зависит от системы: на Sinumerik 808D ADVANCED это до 64 инструментов и до 128 режущих кромок, на 828D с менеджером инструмента — заметно больше. Основные поля строки таблицы:
| Поле | Что означает | На что влияет |
|---|---|---|
| Тип | Вид инструмента: фреза, сверло, токарный резец, щуп | Определяет, какие поля активны и как система трактует длины |
| Позиция места | Куда установлен инструмент: револьвер, магазин, шпиндель | Логика смены и расчёт реального положения кромки |
| Длина 1 | Токарный резец: вылет по оси X (от точки привязки револьвера до кромки). Фрезерный инструмент: длина по оси шпинделя (Z) | Главная размерная коррекция; при смене кромки/инструмента система пересчитывает траекторию |
| Длина 2 | Токарный резец: вылет по оси Z. На фрезерных — для специальных инструментов | Вторая координатная составляющая привязки резца |
| Длина 3 | Редко используемая третья составляющая (специальный и шлифовальный инструмент, вторая плоскость) | Обычно не заполняется при обычной фрезерной обработке |
| Радиус | Радиус при вершине резца либо радиус фрезы/сверла | Радиальная коррекция G41/G42 и циклы обработки с учётом радиуса |
| Износ длины 1 / длины 2 | Накопленная поправка к геометрической длине по факту обработки | Суммируется с длиной; исходная привязка не затирается |
| Износ радиуса | Поправка к радиусу | Компенсация износа кромки и подналадка размеров |
| Ориентация / направление кромки | Положение резца в револьвере и направление вершины | Важно для циклов токарной обработки и коррекции |
Для справки наладчикам, работающим с программной записью: в системных переменных Sinumerik геометрия и износ доступны как $TC_DP3 (длина 1), $TC_DP6 (радиус), $TC_DP12 (износ длины 1) и далее по блоку данных кромки — это используется в параметрических программах и при загрузке коррекций извне.
Привязка токарного резца по X и Z: пошагово
Исходное состояние: станок реферирован, в револьвере установлен резец с известным номером T, в патроне — заготовка известного диаметра (свежеобточенная или заранее замеренная микрометром). Экраны ниже описаны словами; внешний вид окон на 808D и 828D практически совпадает, отличается только оформление.
Привязка по оси X (диаметр)
- Включите ручной режим (JOG) и выведите резец к заготовке на безопасном расстоянии.
- На малой подаче снимите тонкую стружку с наружного диаметра на 10–15 мм длины — так вы гарантируете, что касание идёт по чистой поверхности, а не по окалине.
- Отведите резец по Z от детали, остановите шпиндель и замерьте обработанный диаметр микрометром. Запишите значение, например 48,36 мм.
- Верните резец точно на обточенный диаметр по X (по цифре позиции оси, которую видно вверху экрана) — так, чтобы вершина резца оказалась на обработанной поверхности.
- Откройте «Параметры» → список инструмента, встаньте на строку своего резца и нажмите экранную клавишу «Измерить инструмент», затем «Вручную».
- В диалоге измерения укажите направление касания по X (обычно X минус для наружной обработки) и введите замеренный диаметр в поле значения. Система сама пересчитает его в коррекцию и запишет в поле «Длина 1» выбранной кромки D.
- Подтвердите ввод экранной клавишей записи. Поле «Длина 1» заполнилось автоматически — значение можно сверить с примерным вылетом резца из державки.
Привязка по оси Z (торец)
- Тем же резцом подрежьте торец заготовки начисто на малой подаче.
- Отведите резец по X на безопасный радиус и остановите шпиндель.
- Решите, где находится нуль детали по Z: на подрезанном торце (обычно так) или на другом известном расстоянии от него.
- Снова подведите вершину резца точно к торцу (по позиции оси Z на экране) и в окне «Измерить инструмент → Вручную» укажите касание по Z и координату торца в системе заготовки — ноль, если нуль детали на торце.
- Подтвердите запись — система рассчитает и запишет «Длину 2» (вылет по Z).
Повторите измерения для всех резцов револьвера. В ShopTurn те же диалоги открываются из списка инструментов клавишей измерения; разница только в том, что значения можно вводить как по диаметру, так и по радиусу — следите за настройкой отображения, чтобы не внести двойное значение (об этом ниже в разборе ошибок).
Проверка привязки. Вызовите резец по D, выведите его в позицию X0 Z0 в системе координат заготовки (на экране позиции осей переключите отображение на систему детали) — вершина резца должна остановиться точно на оси вращения у торца. Расхождение больше 0,02–0,05 мм — повторите измерение.
Привязка фрезерного инструмента: длина по Z и радиус
На фрезерных станках с Sinumerik 808D/828D коррекция инструмента — это почти всегда длина по оси шпинделя (Z) и радиус фрезы для коррекции G41/G42. Длины 2 и 3 на обычной фрезерной обработке не задействованы.
Длина по Z: по эталону или фиксированной точке
- Убедитесь, что станок реферирован и в таблице инструмента создана строка для фрезы/сверла с номером T и кромкой D.
- Способ «по эталону»: положите на стол (или на зафиксированную заготовку) мерную плитку/эталон известной высоты, например 100,00 мм. Вручную (JOG) на малой подаче опустите инструмент до лёгкого касания эталона — момент касания контролируем прокручиванием шпинделя вручную или щупом-бумажкой.
- В «Параметрах» → списке инструмента нажмите «Измерить инструмент → Вручную», выберите ось Z минус (подход сверху) и введите высоту эталона (100,00 мм; если касание идёт по самой заготовке без эталона — введите ноль).
- Подтвердите запись — система запишет рассчитанную длину в поле «Длина 1» кромки D. Аналогично «по фиксированной точке»: касание инструментом известной опорной поверхности станка (например, калиброванного упора на столе), в диалоге вводится её координата.
- Повторите для каждого инструмента магазина. Переточке и переустановке соответствует одно и то же правило: любое изменение вылета — новое измерение длины.
Радиус фрезы
Радиус (или диаметр — зависит от настройки отображения) концевой фрезы вводится в поле «Радиус» из паспорта инструмента или замера: для новой фрезы это номинал, для изношенной — замер шаблоном/проектором. Радиус критичен для контурной обработки с G41/G42 и для циклов ShopMill: неучтённый износ радиуса даёт систематический «недобор» размера на контуре ровно на величину износа.
Если в цеху есть прибор предварительной настройки инструмента
Длины и радиусы измеряются вне станка, оператор только переносит значения в таблицу (вручную или носителем данных). Это ускоряет смену партии, но правило контроля остаётся: первая деталь после настройки — всегда контрольная.
Привязка нуля заготовки G54: способы и порядок
Ключевое правило последовательности: сначала привязываются длины инструментов, потом — нуль заготовки. Если вводить G54 по Z до измерения длин, смещение окажется верным только для инструмента, которым делали касание, а остальные «поедут» каждый на свой вылет.
Фрезерная обработка: по искателю кромки или щупу
- Инструмент с известным радиусом (искатель кромки, фреза или измерительный щуп) устанавливается в шпиндель и вызывается по D.
- Касание по X: подведите инструмент к боковой кромке детали, зафиксируйте момент касания. На экране «Параметры» → «Смещение нуля» выберите таблицу G54 и строку оси X (в Sinumerik Operate есть экранная функция измерения смещения нуля: указываете направление касания и координату точки касания в системе детали — кромка, центр, половина ширины — система рассчитывает значение сама).
- Если функция измерения не используется, введите значение вручную: машинная позиция оси минус радиус инструмента (знак — по стороне подхода). То же для оси Y со второй кромкой.
- Касание по Z: опустите инструмент на верхнюю плоскость детали и запишите Z-смещение в G54 (координата плоскости — ноль, если нуль детали на верхней плоскости).
- Проверка: выведите инструмент над нулём детали — на экране позиция должна показывать X0 Y0 Z0 в системе заготовки.
По эталонной детали или центру отверстия
Если в приспособлении есть эталонная деталь или калиброванное отверстие, нуль X/Y удобнее находить индикатором или щупом по центру отверстия: касание двух противоположных точек по X и по Y, система (или оператор вручную) берёт середину. Такой способ снимает проблему вычета радиуса и даёт лучшую повторяемость на партиях.
Токарная обработка
На токарном станке нуль по X обычно совпадает с осью вращения и уже «вшит» в калибровку станка — привязывать остаётся Z по торцу (та же логика, что и у резца: касание торца эталонным резцом, ввод в смещение нуля G54). При обработке в патроне с вылетом детали G54 по Z вводится заново на каждую переустановку. Если на станке ведётся обработка нескольких зон (например, приводные свёрла и зенковки на оси шпинделя плюс резцы в револьвере), для каждой зоны удобно завести отдельное смещение из набора G55–G57.
Автоматическое измерение через ShopTurn и ShopMill
На 828D (и на 808D в версиях с измерительными циклами) привязку можно автоматизировать. Используются два вида оборудования:
- Датчик касания инструмента — столик/скоба на столе или в рабочей зоне токарного станка. Цикл «Измерение инструмента автоматически» подводит резец/фрезу к датчику по одной или двум осям, при необходимости с вращением шпинделя, и сам записывает длину и радиус в таблицу. Отдельный цикл калибровки привязывает сам датчик.
- Щуп заготовки — измерительный щуп в шпинделе (фрезерные) или на револьвере (токарные). Цикл измерения смещения нуля подводит щуп к точкам P1, P2 (по противоположным кромкам) и P3/P4, по касаниям вычисляет кромку, центр отверстия или середину детали и записывает результат прямо в выбранное смещение G54…G599 — оператору остаётся нажать старт и подтвердить запись.
Циклы работают из ShopTurn/ShopMill как программируемые функции: измерение можно вставить в управляющую программу и повторять автоматически — например, контроль износа через каждые N деталей с автоподналадкой коррекции. Это стандартный элемент безлюдной обработки. Ограничения тоже понятны: щуп и датчик требуют периодической калибровки, а их сбой маскируется под «плавающий» нуль — при подозрении проверяйте калибровку контрольной деталью.
Отличия от Fanuc: таблица соответствий
Операторы, переучивающиеся со стоек Fanuc, чаще всего ошибаются в терминологии и порядке ввода. Соответствие операций:
| Операция | Fanuc | Sinumerik 808D/828D |
|---|---|---|
| Хранение коррекций инструмента | Страницы коррекций: GEOMETRY (геометрия) и WEAR (износ), отдельно H-номер длины и D-номер радиуса | Единая таблица инструмента T/D: геометрия и поля износа в одном блоке кромки |
| Вызов коррекций в программе | T01 M06; G43 H01 — длина; D01 при G41/G42 — радиус | T1 D1 — вызов кромки активирует сразу длины и радиус; отдельной команды на длину нет |
| Смысл буквы D | Номер радиусной коррекции | Номер режущей кромки (весь блок коррекций) |
| Нуль заготовки | WORK OFFSET: G54–G59, ввод на странице OFFSET SETTING | Смещения нуля: G54–G57 и G505–G599 (до 99), ввод в «Параметры» → «Смещение нуля» |
| Общий сдвиг всех нулей | Внешнее смещение (EXT) на странице рабочих смещений | Программируемые фреймы/базовое смещение; в таблице — грубое и тонкое значения |
| Поворот системы координат | Отдельная функция G68 | Встроено в понятие фрейма (поворот, масштаб, зеркалирование) в самом смещении |
| Отмена смещений | G53 (покадрово), выбор G54–G59 | G53 (покадрово), G500 — отключение всех устанавливаемых смещений |
| Компенсация износа | Колонка WEAR на странице коррекций | Поля «Износ длины/радиуса» в таблице инструмента; тонкая поправка смещения нуля |
| Автоматическое измерение | Опционально: макропрограммы производителя щупов (Renishaw и др.) | Встроенные циклы измерения в ShopTurn/ShopMill |
| Восстановление привязки после потери | Параметр 1815 и реферные отметки | Реферирование и калибровочные машинные данные; данные стойки — архивом |
Пошаговое восстановление машинных нулей именно на Fanuc мы разбирали в статье «Восстановление нулей Fanuc: пошагово, параметр 1815» — полезно для цехов, где стойки обоих производителей стоят рядом.
Износ и коррекция по факту обработки
Привязка — не разовое действие. По мере износа кромки деталь «уходит» в плюс или минус, и правильное место для поправки — поля износа, а не геометрические длины:
- замерьте первую деталь партии штангенциркулем/микрометром;
- разницу между фактом и чертежом внесите в «Износ длины 1» (токарная — по X или Z, фрезерная — по Z) или «Износ радиуса» — со знаком, «сколько не хватает до размера»;
- для смещения нуля партии вместо правки основного значения используйте тонкую поправку — исходная привязка останется нетронутой;
- после переточки резца/фрезы износ обнуляется и заново измеряется длина — вершина ушла, старая геометрия больше не действует;
- если размер «плывёт» без видимой закономерности, дело может быть не в коррекциях — десять типовых причин разбирали в статье «Станок с ЧПУ не держит размер: 10 причин и поиск своей».
Типовые ошибки привязки: симптомы, причины, решения
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Деталь смещена по X/Y ровно на радиус фрезы | При вводе G54 по кромке не вычтен радиус инструмента/щупа | Пересчитать смещение с учётом радиуса и стороны подхода; использовать функцию измерения смещения — она учитывает радиус сама |
| Все инструменты бьют в одну сторону по Z, кроме одного | Нуль G54 вводился инструментом до измерения его длины | Повторить привязку нуля после завершения всех длин; проверять порядок «сначала инструмент, потом заготовка» |
| Размеры верные, но деталь обрабатывается не там, где ожидали | Значения внесены в G55, а программа работает по G54 (или наоборот) | Сверить активное смещение в программе и строку ввода; на экране позиции смотреть систему координат заготовки |
| Токарный размер «ушёл» ровно вдвое от ожидаемого | Диаметр введён вместо радиуса (или наоборот) в поле длины/смещения | Проверить настройку отображения радиус/диаметр и повторить ввод в верном формате |
| После переустановки детали всё брак | Заготовка переустановлена, а смещение нуля не перепривязано | Перепривязать G54 (минимум по Z) на каждую переустановку; вести журнал смещений на партию |
| Привязка «слетела» после выходного/отключения питания | Оси не реферированы; либо села батарейка памяти и данные коррекций потеряны | Реферировать оси; восстановить коррекции из архива данных стойки; проверить элемент питания |
| Коррекции есть, но программа не берёт длину | Не вызван D-номер кромки; либо работа идёт с G500/G53 | Проверить кадры вызова T…D… в программе и активные фреймы |
| Переточили резец — размер ушёл | Длина не перемерена, износ не обнулён | Повторить измерение длины по X/Z, обнулить износ, контрольная деталь |
| Вибрации, волнистость поверхности, разброс размера при верных коррекциях | Действует не коррекция, а износ механики: люфты, выработка направляющих, шаровинтовой передачи | Диагностика механики; подробнее — в статьях о люфте стола или суппорта и признаках износа ШВП |
| После столкновения инструментом стойка выдаёт аварии при смене | Смещение датчиков/реферных отметок после удара | Не работать «по инерции»: вызвать диагностику; перечень типовых аварий Sinumerik и их слоёв разбирали в статье «Типовые аварии Sinumerik: диагностика по номерам и слоям» |
Отдельный совет по сохранности наработанных настроек: после полной привязки партии сделайте архив данных стойки (коррекции, смещения, машинные данные). Как правильно сохранять и восстанавливать архив Sinumerik 828D и 840D, мы описывали в отдельной статье — пять минут на архив экономят смену после сбоя питания.
Чек-лист привязки на Sinumerik 808D/828D
- Станок реферирован после включения (или включена функция измерения фактических позиций без реферирования — если она сконфигурирована).
- В таблице инструмента созданы строки: тип, T, D; износ обнулён после предыдущей партии.
- Токарный резец: длина 1 (X) по замеренному диаметру, длина 2 (Z) по подрезанному торцу; проверка позицией X0 Z0.
- Фрезерный инструмент: длина 1 (Z) по эталону/фиксированной точке, радиус введён из паспорта или замера.
- Нуль заготовки: G54 (и G55–G57 для многоместных приспособлений) вводится после всех длин инструментов.
- Каждый ввод — через функцию измерения (система считает сама) либо вручную с вычетом радиуса и верным знаком.
- Проверка: вывод инструмента в X0 Y0 Z0 системы заготовки, сверка показаний экрана с фактическим положением.
- Первая деталь — контрольная, с замером и внесением поправки в поля износа.
- Архив данных стойки после настройки партии сохранён.
Частые вопросы
Чем отличается T от D на Sinumerik?
T — номер места инструмента (револьвер/магазин), по нему идёт смена. D — номер режущей кромки этого инструмента, блок коррекций (длины, радиус, износ). В программе пишут «T5 D1»; у инструмента может быть несколько кромок с разными коррекциями.
Сколько смещений нуля доступно на 828D?
Стандартные G54–G57 плюс дополнительные G505–G599 — итого до 99 устанавливаемых смещений (конкретное количество разрешается машинными данными станкостроителя). Для 808D набор тот же в рамках его конфигурации.
Можно ли привязать инструмент без эталона и щупа?
Да. Минимум — чистовая заготовка известного диаметра и микрометр для токарного, либо касание по самой детали/столу для фрезерного с вводом нуля в диалоге. Эталон и прибор предварительной настройки лишь повышают точность и скорость.
Что делать после переточки резца?
Обнулить износ, заново измерить длину 1 и 2 (вершина сместилась) и выпустить контрольную деталь. Полная перепривязка нуля заготовки не требуется, если деталь не переустанавливалась.
Почему после включения станка деталь «съехала»?
Чаще всего оси не реферированы и система не знает машинных координат. Второй вариант — села батарейка и коррекции/смещения потеряны: тогда их восстанавливают из архива. Третий — заготовку переставили, не перепривязав G54.
Куда вносить поправку по размеру: в геометрию или износ?
В поля износа. Геометрия — это «эталонная» привязка, её менять при подналадке не нужно: износ накапливается поверх, обнуляется при переточке и не затирает исходные значения.
Правда ли, что на Sinumerik G58 и G59 — тоже смещения нуля, как на Fanuc?
Нет. На Fanuc G54–G59 — рабочие смещения. На Sinumerik устанавливаемые смещения — это G54–G57 и далее G505–G599; коды G58/G59 в этой роли не используются. При обучении операторов, переходящих с Fanuc, это одна из главных ловушек.
Когда стоит позвать инженеров
Рутинная привязка — задача оператора, но есть ситуации, где быстрее и дешевле позвать специалистов: первичная наладка после доставки и монтажа станка (подробный порядок — в статье «Первый запуск станка с ЧПУ после доставки: пошаговая инструкция»), перепривязка после аварий и столкновений, настройка измерительных циклов ShopTurn/ShopMill и постановка процесса обучения на поток. Инженеры «Сервис Станков» обучают операторов и наладчиков работе на Sinumerik и Fanuc прямо на вашем оборудовании — обучение персонала стоит от 14 000 ₽ и снимает большинство ошибок привязки, описанных выше. А если станок «врёт» по нулям после сбоя или аварии, но механика не пострадала, часто достаточно консультации по телефону: служба «Телесервис» (удалённая диагностика) от 3 500 ₽ подключается к стойке удалённо — по опыту компании, около 30% неисправностей клиенты устраняют прямо во время такого звонка.
Источники
- SINUMERIK 808D ADVANCED. Руководство по программированию и эксплуатации, фрезерная обработка (Siemens, на английском языке)
- Техническая документация SINUMERIK 828D: руководства по эксплуатации и программированию, версии ПО (Siemens Industry Online Support)
- SINUMERIK 828D. Списки машинных и установочных данных (Machine Data Lists, Siemens, на английском языке)
- Siemens Industry Online Support: устанавливаемые смещения нуля G54–G57, G505–G599, G53, G500 (Settable work offset, Siemens)
- Siemens Industry Online Support: установка смещения нуля заготовки на SINUMERIK 828D (Setting the zero offset, Siemens)
- SINUMERIK 840D sl/828D. Циклы измерения инструмента и заготовки (Measuring cycles, Siemens)
- Учебный материал Siemens: чтение внутренних номеров инструмента и обновление коррекций через системные переменные $TC_DP (Siemens, на английском языке)