

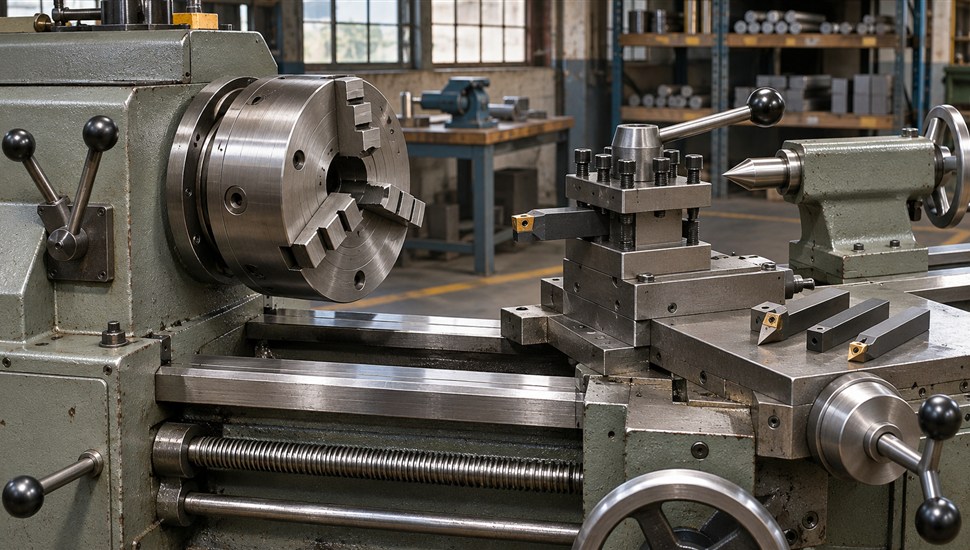
Вопрос «сколько стоит ремонт токарного станка?» звучит просто, но на него невозможно ответить одной цифрой. Два внешне одинаковых станка одной модели могут отличаться по стоимости ремонта в разы: у одного изношены только кулачки патрона, у второго — усталостные трещины в корпусе передней бабки и выработка направляющих. Поэтому честный ответ всегда один: сначала дефектовка, потом смета.
Эта статья — подробный разбор того, из чего складывается цена ремонта токарного станка, какие вилки цен по рынку России действуют по каждому узлу (шпиндель и патрон, суппорт и шарико-винтовая передача, серводвигатели и приводы, электрика и стойка ЧПУ, револьверная головка), чем ремонт советского парка 16К20 и 1К62 отличается от восстановления современных токарных центров с ЧПУ и на чём можно сэкономить без потери качества.
Все ценовые вилки в статье — ориентировочные рыночные ориентиры по данным сервисных компаний России на 2025–2026 годы. Это не оферта: точная стоимость ремонта конкретного станка определяется только после диагностики и составления дефектной ведомости.
Почему точную цену нельзя назвать по телефону
Мастер, который называет точную цену ремонта «по описанию» или «по фото», либо называет цену верхнего предела «с запасом», либо не договаривает о допработах. Причины, по которым смета без осмотра невозможна:
- Скрытые дефекты. Люфт шпинделя, который слышно по стуку, — симптом. Причина может быть в подшипнике, в износе посадочного места в корпусе, в выработке на валу — это работы разной стоимости.
- Каскадные отказы. Изношенная ШВП перегружает серводвигатель, тот в свою очередь перегревает усилитель. Видимая поломка — только верхушка цепочки.
- «Наследие» предыдущих ремонтов. После кустарного ремонта часто обнаруживаются неправильно выставленные преднатяги, отсутствующие прокладки, «подогнанные» нештатные детали — их исправление отдельная строка работ.
- Комплектность и возраст. На снятые с производства станки запчасти ищут по разборкам и под заказ, и их цена может превысить стоимость работ.
- Состояние после простоя. Станок, простоявший год без консервации, потребует замены всего эластомерного и уплотнительного хозяйства: манжеты, сальники, шланги, ремни.
При этом консультация по телефону или видеосвязи сама по себе полезна: по описанию симптомов опытный инженер может отсечь ложные версии, сориентировать по порядку величины и подсказать, что можно проверить своими силами. В практике компании «Сервис Станков» около 30% обращений закрывается именно так — консультацией без выезда. Если проблема не решается удалённо, следующим шагом идёт диагностика на производстве: инженер осматривает станок, выполняет замеры и составляет дефектную ведомость, которая и превращается в смету.
Из чего складывается смета на ремонт токарного станка
Любая смета на ремонт станка собирается из нескольких стандартных статей затрат. Понимание этой структуры помогает читать коммерческие предложения от разных подрядчиков и сравнивать их между собой корректно — по строкам, а не только по итогу.
| Статья сметы | Что включает | Как влияет на итог |
|---|---|---|
| Диагностика и дефектовка | Осмотр, замеры биений, люфтов, геометрии, проверка электрики, разборка узла и отбраковка деталей | Обычно от 5 000 до 30 000 ₽; часто засчитывается в стоимость ремонта при заказе работ |
| Стоимость работ (нормо-часы) | Разборка, ремонт, сборка, регулировка, выверка геометрии, пусконаладка | Главная переменная: ставка нормо-часа и трудоёмкость операции. Чем сложнее узел и выше класс точности станка, тем дороже час |
| Запасные части и комплектующие | Подшипники, уплотнения, ШВП, датчики, силовые компоненты, кулачки патрона | От 30 до 70% сметы; сильнее всего «прыгает» из-за выбора «оригинал или аналог» |
| Расходные материалы | Смазка, масла, фильтры, крепёж, краска, растворители | Небольшая, но обязательная статья; её отсутствие в смете — настораживающий признак |
| Транспортные расходы | Выезд бригады, доставка узлов в ремонтную зону, логистика крупногабаритных деталей | Зависит от удалённости объекта; у выездных сервисов с собственными автомобилями ниже |
| Коэффициент срочности | Аварийный выезд, работа в выходные, ночные смены, внеочередная очередь | Может добавить к стоимости работ от 20 до 100% |
| Испытания и приёмка | Обкатка под нагрузкой, проверка точности по нормам, отчётные измерения | Отдельная строка у серьёзных подрядчиков; именно она подтверждает, что характеристики восстановлены |
Отдельный слой — накладные расходы и гарантийные обязательства подрядчика, которые заложены в ставку нормо-часа. Поэтому сравнивать исполнителей нужно не по принципу «у кого час дешевле», а по составу работ: дешёвая смета без испытаний и гарантии часто оборачивается повторным ремонтом.
Для ориентира: базовые работы по токарным станкам у большинства сервисных компаний начинаются от 15 000–30 000 ₽ — например, у «Сервис Станков» ремонт станков начинается от 15 000 ₽, а капитальное восстановление узлов и всего станка считается индивидуально по дефектной ведомости.
Стоимость ремонта по узлам: подробный разбор
Далее — по каждому ключевому узлу токарного станка: какие работы выполняются, от чего зависит цена, какие вилки встречаются на рынке и когда ремонт узла выгоднее замены.
Шпиндель и патрон (передняя бабка)
Типовые работы: дефектовка шпиндельного узла, замена подшипников, восстановление посадочных мест на валу и в корпусе, переборка зубчатых передач, балансировка, регулировка преднатяга, проверка биения и температуры. По патрону — полная разборка и чистка, замена сухарей и кулачков, расточка кулачков в сборе на станке, ремонт механизма зажима (включая гидрозажим на центрах с ЧПУ).
От чего зависит цена:
- класс точности подшипников — это главный ценообразующий фактор. Прецизионные шпиндельные подшипники классов P5/P4 (по SKF и NSK — серии супер-прецизионных) стоят в разы дороже обычных;
- количество опор и схема установки (обычно 2–6 подшипников в комплекте);
- конструкция: чистый электрошпиндель с мотор-шпинделем дороже в диагностике, классическая передняя бабка с коробкой скоростей — дороже по механической части работ;
- наличие гидрозажима патрона и привода зажима — отдельная гидравлическая подсистема со своей дефектовкой.
Ориентировочные вилки (рынок РФ, 2025–2026): комплект прецизионных подшипников для шпинделя токарного центра — ориентировочно от 8 000–15 000 ₽ за штуку для средних типоразмеров и до 60 000–90 000 ₽ и выше за крупногабаритные позиции классов P4/P4S известных брендов (поэтому одна только «начинка» может потянуть на 50 000–250 000 ₽); работы по переборке и балансировке шпиндельного узла — ориентировочно от 30 000 до 120 000 ₽ в зависимости от сложности. Итоговый капремонт шпинделя токарного центра с ЧПУ обычно попадает в диапазон ориентировочно 60 000–300 000 ₽. Для универсальных советских станков подшипники проще и дешевле, и переборка шпинделя чаще укладывается в ориентировочно 20 000–90 000 ₽ с запчастями.
Когда выгоднее замена: замена шпиндельного узла в сборе оправдана при трещинах корпуса, усталостных разрушениях вала или износе посадочных мест за ремонтный размер. Но поскольку новый шпиндельный узел для импортного центра стоит сотни тысяч рублей, а иногда и больше миллиона, восстановление с заменой подшипников почти всегда дешевле в разы.
Подробнее об устройстве шпинделя и типовых поломках — в статьях «Шпиндель станка: устройство, поломки, ремонт или замена» и «Биение шпинделя: причины, измерение, когда нужен ремонт»; по уходу за кулачковым патроном — в материале «Патрон токарного станка: обслуживание и ремонт».
Суппорт, ШВП и направляющие
Типовые работы: замена шарико-винтовой передачи (винта, гайки или пары целиком), переборка опорных подшипников ШВП, устранение люфта каретки, регулировка трапецеидального винта (на универсальных станках), шабрение и шлифовка направляющих, выверка геометрии суппорта относительно оси шпинделя.
От чего зависит цена:
- класс точности передачи: катаные ШВП класса точности около C7 заметно дешевле шлифованных классов C3–C5, которые и стоят дороже, и требуют более квалифицированного монтажа;
- длина винта: для длинных станков (РМЦ 1500–3000 мм) цена винта растёт почти пропорционально длине;
- характер износа: замена одной гайки при живом винте — самый дешёвый сценарий; изношенный винт с питтингом требует замены пары целиком;
- состояние направляющих: если станина потеряла геометрию, никакая новая ШВП не вернёт точность — потребуется шлифовка или шабрение, а это уже уровень среднего/капитального ремонта.
Ориентировочные вилки (рынок РФ, 2025–2026): гайка для катаной ШВП ходового типоразмера — ориентировочно 3 000–8 000 ₽; винт катаный — ориентировочно 6 000–12 000 ₽ за метр; узел ШВП в сборе для токарного центра (шлифованный винт, преднатянутая гайка, опоры) — ориентировочно от 50 000–80 000 ₽ и до 250 000–300 000 ₽ для длинных и прецизионных осей. Работы по замене ШВП с выверкой геометрии — ориентировочно 20 000–80 000 ₽, срок обычно от 3 дней до двух недель. Восстановление направляющих станины (шлифовка/шабрение) — самая дорогая механическая часть любого капремонта: ориентировочно от 60 000–100 000 ₽ и выше.
Когда выгоднее замена: ШВП — почти всегда меняется, а не «ремонтируется»: при износе винта восстановление дорожки качения экономически осмысленно редко. А вот опоры, корпусные детали и каретки восстанавливают охотно. Люфт суппорта без износа винта часто устраняется регулировкой — это дешевле всего.
О том, как вовремя распознать износ передачи, — в статье «ШВП: признаки износа и замена шарико-винтовой передачи».
Револьверная головка
Типовые работы: дефектовка механизма фиксации и привода поворота, замена датчиков положения, ремонт гидроцилиндра зажима, восстановление кулачков фиксации и кривошипно-кулачкового механизма, выставление нуля инструмента, переборка муфты.
От чего зависит цена: тип головки (электромеханическая или гидравлическая), количество позиций, доступность датчиков и комплектующих конкретного производителя (Sauter, Duplomatic, Baruffaldi, Pragati и другие), глубина дефекта — от «сбитого датчика» до износа пары кулачок-фиксатор.
Ориентировочные вилки (рынок РФ, 2025–2026): ремонт револьверной головки токарного центра — ориентировочно от 30 000 до 150 000 ₽ и выше в сложных случаях (гидравлика + датчики + механика). Для сравнения: новые головки на российском рынке стоят ориентировочно от 160 000–200 000 ₽ за простые 6–8-позиционные модели до 500 000–1 700 000 ₽ за крупные гидравлические. Вывод очевиден: ремонт выгоднее замены почти всегда, кроме случаев разрушения корпуса.
Сроки: обычно 2–7 рабочих дней с учётом демонтажа и установки на станок.
Серводвигатели и приводы подач
Типовые работы: диагностика серводвигателя (обмотки, изоляция, энкодер/резольвер, тормоз), ремонт или замена энкодера, перемотка статора, замена подшипников и разъёмов, юстировка; по усилителям (сервоприводам) — элементный ремонт плат, замена силовых ключей и драйверов, восстановление после перегрузки по току.
От чего зависит цена: мощность и габарит двигателя (перемотка крупногабаритных машин стоит от ориентировочно 150 000 ₽), тип обратной связи (обычный энкодер дешевле, EnDat-энкодеры высокой точности — дороже и дефицитнее), производитель (приводы Fanuc, Siemens, Yaskawa и аналоги различаются по стоимости компонентов).
Ориентировочные вилки (рынок РФ, 2025–2026): компонентный ремонт серводвигателя (энкодер, подшипники, разъёмы, чистка) — ориентировочно от 20 000–50 000 ₽; перемотка крупного двигателя — от ориентировочно 150 000 ₽. По практике ремонтных компаний, компонентный ремонт возможен примерно в 90% случаев и даёт экономию от 50 до 90% относительно нового двигателя, который для токарного центра стоит сотни тысяч рублей. Элементный ремонт плат усилителей — ориентировочно от 15 000–30 000 ₽ за блок.
Когда выгоднее замена: при разрушении магнитопровода, сгоревшем роторе с постоянными магнитами или при морально устаревшем приводе, для которого нет запчастей. В остальных случаях экономика решающая в пользу ремонта.
Подробнее — в статье «Сервопривод станка: устройство, симптомы износа, ремонт».
Электрика и стойка ЧПУ
Типовые работы: диагностика стойки ЧПУ и электрошкафа, элементный ремонт плат управления, источников питания и драйверов, замена реле и контакторов, ремонт/замена энкодеров и датчиков нуля, поиск «плавающих» неисправностей в кабелях и разъёмах, восстановление параметров и резервных копий после ремонта.
От чего зависит цена: марка и поколение системы (Fanuc, Siemens Sinumerik, Heidenhain, Syntec и другие), наличие платы данного типа на рынке (для старых систем платы ищут на разборках), глубина отказа — от сгоревшего предохранителя до отказавшей материнской платы.
Ориентировочные вилки (рынок РФ, 2025–2026): элементный ремонт платы стойки ЧПУ — ориентировочно от 9 000–18 000 ₽ за дефектацию и замену ключевых элементов; ремонт блока целиком — ориентировочно 15 000–100 000 ₽. Для сравнения: новый комплект ЧПУ Fanuc оценивается примерно от 9 100 евро, поэтому компонентный ремонт, решающий проблему в большинстве случаев (по данным ремонтных предприятий — до ~90%), выгоднее в разы. Профилактические работы по электрошкафу (чистка, протяжка, замена группы реле) — ориентировочно 15 000–60 000 ₽.
Когда выгоднее замена: когда система снята с поддержки и отказывает регулярно, целесообразно рассматривать не замену платы, а замену стойки целиком или модернизацию — это отдельный класс решений со своей экономикой.
Задняя бабка, фартук, гидравлика и вспомогательные узлы
Эти узлы реже становятся главной статьёй сметы, но в дефектной ведомости встречаются постоянно. Типовые работы: ремонт пиноли задней бабки (замена, восстановление посадочного места, устранение люфта, выверка соосности со шпинделем), переборка фартука и механизма подач универсальных станков, ремонт гидростанции (насосы, клапаны, манжеты, фильтры), замена трубопроводов и шлангов. Ориентировочно такие работы добавляют к смете от 10 000–30 000 ₽ за простой узел до 50 000–80 000 ₽ за переборку фартука с запчастями; полный ремонт гидросистемы центра с ЧПУ — выше, в зависимости от состава насосной группы.
Сводная таблица: узел, работы, вилка и сроки
| Узел | Типовые работы | Вилка стоимости (ориентировочно) | Срок |
|---|---|---|---|
| Шпиндель / передняя бабка | Дефектовка, замена подшипников, восстановление посадочных мест, балансировка, регулировка преднатяга | 20 000–90 000 ₽ (универсальные); 60 000–300 000 ₽ (центры с ЧПУ) | 3–10 рабочих дней |
| Патрон (кулачковый, гидрозажим) | Разборка, чистка, замена сухарей/кулачков, расточка кулачков, ремонт зажима | 10 000–60 000 ₽ плюс кулачки | 1–3 дня |
| Суппорт и ШВП | Замена ШВП и опор, устранение люфта, выверка геометрии | Работы 20 000–80 000 ₽; ШВП в сборе 30 000–300 000 ₽ | 3 дня – 2 недели |
| Направляющие станины | Шлифовка, шабрение, восстановление геометрии | 60 000–300 000 ₽ и выше | 1–3 недели |
| Револьверная головка | Ремонт фиксации, датчиков положения, гидроцилиндра, выставление нуля | 30 000–150 000 ₽ | 2–7 дней |
| Серводвигатель | Диагностика, ремонт/замена энкодера, подшипники, перемотка | 20 000–50 000 ₽ (компонентный); от ~150 000 ₽ (перемотка крупного) | 2 дня – 3 недели |
| Сервопривод (усилитель) | Элементный ремонт плат, замена силовых ключей | 15 000–80 000 ₽ | 2–7 дней |
| Стойка ЧПУ | Ремонт плат, источников питания, восстановление параметров | 15 000–100 000 ₽ | 3–10 дней |
| Электрошкаф | Чистка, протяжка, реле, контакторы, клеммы | 15 000–60 000 ₽ | 1–5 дней |
| Задняя бабка | Ремонт пиноли, устранение люфта, выверка соосности | 10 000–50 000 ₽ | 1–5 дней |
| Капитальный ремонт 16К20 / 1К62 целиком | Полная разборка, дефектовка, шлифовка/шабрение направляющих, замена отбракованных деталей, сборка, испытания | Ориентировочно 800 000 – 1 900 000 ₽ | 40–60 рабочих дней |
| Восстановление токарного центра с ЧПУ по ведомости | Комплекс работ по 2–5 узлам с испытаниями | Ориентировочно от 300 000 до 1 500 000 ₽ и выше | 2–6 недель |
Вилки собраны по открытым прайсам и типовым коммерческим предложениям сервисных компаний РФ и отражают порядок величин, а не обязательные границы. Реальная цифра по вашему станку может выйти за пределы вилки — и в меньшую, и в большую сторону.
Ремонт советских токарных станков: 16К20 и 1К62
Советский универсальный парк живёт по другой экономике, чем импортные центры с ЧПУ. Коротко её можно описать так: запчасти относительно дешёвые и доступные, а работа по «железу» — дорогая и трудоёмкая.
Почему так:
- конструктивно 16К20 и 1К62 — это массивная чугунная станина, коробка скоростей с большим количеством зубчатых колёс, коробка подач, фартук, ходовой винт. Дефицитных импортных компонентов нет, подшипники и шестерни стандартные;
- главные деньги съедают не детали, а работа: полная разборка, дефектовка сотен деталей, шабрение и шлифовка направляющих, переборка двух коробок передач, сборка и выверка геометрии. Это сотни нормо-часов;
- возраст станков (выпуск 16К20 начался в 1970-х годах) означает, что почти каждый экземпляр после 30–50 лет эксплуатации имеет изношенные направляющие и «уставшие» подшипниковые узлы — то есть нужен именно капитальный, а не косметический ремонт.
Ориентировочные вилки по рынку (2025–2026): локальный ремонт отдельного узла 16К20/1К62 (переборка коробки подач, ремонт фартука, переборка передней бабки) — ориентировочно от 15 000–30 000 ₽ за простые работы до 150 000–300 000 ₽ за переборку коробки скоростей с заменой шестерён. Полный капитальный ремонт «под ключ» по прайсам специализированных компаний — ориентировочно от 800 000 до 1 900 000 ₽ в зависимости от состояния, РМЦ (1000 или 1500 мм) и объёма заменяемых деталей; сроки — 40–60 рабочих дней. Отдельные сервисы при дефектах корпусных деталей и некомплектности поднимают цену ещё выше.
Как принимается решение на практике: если смета капремонта превышает примерно 80% стоимости сопоставимого нового или свежего б/у станка, восстановление обычно экономически бессмысленно. При этом вложиться частично — например, только в шпиндельный узел и суппорт, сохранив точность на доступном уровне — часто разумный компромисс для «станка под черновую обработку».
Отдельный и популярный сценарий для советского парка — установка ЧПУ на 16К20: переделка советского станка, цены и результат. Такая модернизация совмещается с ремонтными работами и нередко даёт больше отдачи на вложенный рубль, чем «голый» капитальный ремонт без автоматизации.
Современные токарные центры с ЧПУ: своя структура затрат
У токарных центров с ЧПУ (Haas, DMG Mori, Doosan, Okuma, китайские марки и другие) финансовая картина другая: механика надёжнее и ремонтопригоднее, а основные деньги — в электронике, прецизионных узлах и импортных комплектующих.
Особенности, которые напрямую влияют на смету:
- Стойка ЧПУ и сервоприводы. Это самый частый источник аварийных заявок. Экономика: элементный ремонт плат и восстановление приводов на порядки дешевле покупки новых блоков, а новые комплекты ЧПУ Fanuc стоят ориентировочно от 9 100 евро. Поэтому грамотная стратегия — сначала компонентный ремонт, замена только при подтверждённой нецелесообразности.
- Револьверные головки. Новая головка — от ориентировочно 160 000 ₽ до 1 700 000 ₽, поэтому ремонтируют почти всегда: датчики, гидравлика, механика фиксации.
- ШВП и прецизионные подшипники. Требования к классу точности (C3–C5 для ШВП, P4/P4S для шпиндельных опор) делают «железо» дорогим самим по себе; экономить на понижении класса — значит потерять точность станка.
- Гидравлика и пневматика (зажим, противошпиндель, люнет, привод инструментальных головок): большой объём уплотнений и клапанов, которые меняются комплектом.
- Доступность запчастей. Оригинальные детали европейских брендов после 2022 года идут через сложные цепочки поставок и могут ждать месяцами — ещё один аргумент в пользу ремонтно-восстановительных технологий и проверки аналогов.
Обзор частых отказов именно токарной группы с ЧПУ с разбивкой по частоте — в статье «Типовые неисправности токарных станков с ЧПУ: топ-10 по частоте». Общий каталог оборудования этого класса — на странице «Токарные станки».
Как читать дефектную ведомость и смету
Дефектная ведомость — первичный документ, на котором строится вся смета. Её составляет комиссия или инженер сервисной организации после осмотра и замеров. Унифицированной формы в России нет, но добросовестно составленная ведомость всегда содержит одни и те же блоки. Вот как должен выглядеть каждый из них и какие признаки должны насторожить.
| Блок ведомости/сметы | Как должно быть | Красные флаги |
|---|---|---|
| Идентификация станка | Модель, заводской номер, инвентарный номер, год выпуска, класс точности | «Токарный станок» без модели и номера — документ ни к чему не привязан |
| Описание неисправности | Конкретный симптом: «биение шпинделя 18 мкм при допуске 5 мкм», «люфт по оси X 0,4 мм» | Только слова заказчика без измерений («стучит», «не держит размер») |
| Выявленные дефекты по узлам | Списком по узлам, с результатами замеров и отбраковки деталей | Общая формулировка «износ узлов» без перечня |
| Перечень работ | Пооперационно: разборка, замена, восстановление, сборка, регулировка, испытания | Одна строка «ремонт станка» с крупной суммой |
| Запасные части | Наименование, артикул, «оригинал/аналог», количество, цена за единицу | Строка «материалы» без расшифровки или запчасть без аналога на выбор |
| Трудоёмкость | Нормо-часы по операциям и ставка нормо-часа | Итог по работам без объёма и ставки — невозможно проверить |
| Итог и условия | Итого с НДС, сроки, гарантия на работы и узлы, порядок допработ | Отсутствие гарантии и порядка согласования дополнительных работ |
Два практических правила. Первое: дополнительные работы, обнаруженные в процессе ремонта (а они обнаруживаются часто), должны согласовываться отдельным приложением к ведомости, а не «по факту» голословно. Второе: приёмка ремонта должна опираться на измерения — протокол точности, проверку биения, люфтов, тестовые обработки, — а не на фразу «станок крутится». Датой завершения ремонта считайте дату подписания акта приёмки, а не дату включения станка.
Как сэкономить на ремонте без потери качества
Сэкономить — не значит найти самый дешёвый нормо-час. Это значит исключить лишние работы, сократить простой и не платить дважды. Рабочие приёмы:
- Сначала диагностика, потом решение. Оплаченная диагностика — самая доходная инвестиция в ремонт: она отсекает ненужные замены «наугад». Для первичной сортировки симптомов часто хватает удалённой консультации — это в разы дешевле выезда.
- Ремонт узла вместо замены там, где это доказанно работает. Серводвигатели (ремонт возможен примерно в 90% случаев, экономия до 50–90%), платы стойки ЧПУ (элементный ремонт в большинстве случаев), револьверные головки (почти всегда), шпиндели (восстановление дешевле нового узла в разы) — категоричный «только замена» должен быть обоснован дефектовкой, а не прайсом подрядчика.
- Обменный фонд. Многие сервисы предлагают обменный фонд узлов: отремонтированный шпиндель, серводвигатель или стойку вашей модели в обмен на вашу неисправную — с доплатой. Это убивает сразу две статьи расходов: ожидание ремонта вашего узла (простой) и аварийный коэффициент.
- Квалифицированные аналоги запчастей. Для уплотнений, контакторов, датчиков, рядных подшипников качественный аналог экономит существенные деньги. Но есть узлы, где экономить нельзя: шпиндельные подшипники (только заявленный класс точности P5/P4), ШВП (только требуемый класс точности), датчики обратной связи (только совместимые протоколы), элементы безопасности.
- Плановый ремонт вместо аварийного. Аварийный выезд с коэффициентом срочности, ночная работа и экспресс-заказ запчастей удорожают тот же самый ремонт на десятки процентов. Мониторинг состояния и регламентное обслуживание переводят вопрос из «когда сломается» в «когда планово остановить».
- Комплексный заказ. Если узлов с проблемами несколько, чинить их одной кампанией выгоднее: разовая разборка, один выезд, одна приёмка. Плюс сервисные компании дают скидку на объём.
Сводная логика «ремонт или замена» по ключевым узлам токарного станка:
| Узел | Когда оправдан ремонт | Когда оправдана замена | Ориентировочная экономия при ремонте |
|---|---|---|---|
| Шпиндель | Износ подшипников, потеря преднатяга, повышенное биение при целом корпусе | Трещины корпуса, износ посадочных мест за ремонтный размер | В разы относительно нового узла (сотни тысяч рублей и выше) |
| Патрон | Износ сухарей и кулачков, загрязнение, сбои зажима | Усталостные трещины корпуса, разрушение спирали | Заметная: новый патрон сопоставим по цене с комплектом кулачков и работой |
| ШВП | Износ только гайки при целом винте; люфт, устраняемый регулировкой опор | Питтинг и износ дорожек винта, коррозия после попадания стружки и СОЖ | Замена гайки дешевле пары в сборе в несколько раз |
| Револьверная головка | Почти всегда: датчики, гидравлика, механика фиксации, муфта | Разрушение корпуса после аварии | Замена 160 000–1 700 000 ₽ против ремонта обычно 30 000–150 000 ₽ |
| Серводвигатель | Около 90% отказов: энкодер, подшипники, разъёмы, изоляция | Разрушение магнитопровода, сгоревший ротор, снятый с производства типоразмер | До 50–90% стоимости нового двигателя |
| Стойка ЧПУ, платы | Элементный ремонт решает большинство отказов плат и блоков питания | Система снята с поддержки, отказы следуют один за другим — тогда менять стойку или модернизировать | Ремонт платы от единиц тысяч рублей против миллиона с лишним за новый комплект |
И наоборот — на чём экономить не стоит: на классе точности запчастей, на испытаниях под нагрузкой, на гарантии и на приёмке по измерениям. Любая «экономия» здесь возвращается счётом за повторный ремонт и простоем.
Когда ремонт становится невыгодным
Классическое правило отрасли: если суммарная смета восстановления (плюс сопутствующие транспортировка и простои) приближается к 80% стоимости нового или достойного б/у станка сопоставимой производительности — ремонт экономически сомнителен. Для старых универсальных станков нижняя граница здравого смысла ещё жёстче: вкладывать 1,5 млн ₽ в станок, который останется станком без ЧПУ, стоит только при осознанном решении (уникальные детали, загруженность, невозможность переобучения персонала).
Методика сравнения «ремонт или покупка нового» с учётом стоимости простоя, остаточной стоимости и доступности запчастей разобрана в статье «Ремонт станка или покупка нового: как посчитать и решить».
Частые вопросы о стоимости ремонта токарных станков
Можно ли узнать цену по фото или видео?
По фото и видео можно определить лишь порядок величины и составить план диагностики. Смета без замеров биений, люфтов и состояния внутренних деталей — это прогноз, а не цена. Требуйте диагностику с составлением дефектной ведомости.
Почему подшипники шпинделя такие дорогие?
Шпиндельные опоры — супер-прецизионные подшипники классов P4/P4S с нормируемым преднатягом и малым допуском биения. Технология их производства сложнее обычных, а объёмы выпуска меньше. Плюс к этому на шпинделе их не один и не два: в зависимости от схемы — до шести штук.
Что дороже обойдётся: ремонтировать 16К20 или купить такой же б/у?
Полный капремонт 16К20 по рыночным прайсам стоит ориентировочно 800 000–1 900 000 ₽, а рабочий б/у 16К20 на вторичном рынке обычно заметно дешевле. Ремонт оправдан, когда есть уверенность в конкретном экземпляре (известная история, проверенная станина) или когда станок уникально укомплектован. В остальных случаях честнее сравнить смету с рынком б/у и новых станков.
Почему смета в процессе ремонта растёт?
Потому что до разборки часть дефектов физически не видна: внутренний износ коробки передач, состояние дорожек под закрытыми крышками, деградация изоляции обмоток. Добросовестный подрядчик согласовывает дополнительные работы отдельно и документально. Подрядчик, который «всё включил сразу и точно», скорее всего, заложил максимум в изначальную цену.
Дают ли гарантию на ремонт?
На капитальные ремонты станков рынок обычно даёт гарантию 6–12 месяцев на выполненные работы и заменённые узлы. Отсутствие гарантии в договоре — повод искать другого исполнителя.
Сколько занимает ремонт шпинделя или ШВП по времени?
Шпиндельный узел — ориентировочно 3–10 рабочих дней с учётом демонтажа, дефектовки, замены подшипников, балансировки и испытаний. Замена ШВП — ориентировочно от 3 дней до двух недель: значительная часть времени уходит на выверку геометрии и проверку точности позиционирования после сборки.
Можно ли отремонтировать только один изношенный узел и отложить остальное?
Можно, и это распространённая стратегия поэтапного восстановления. Условие — дефектовка остальных узлов должна быть выполнена, чтобы «отложенное» не обрушилось в течение месяца. По её результатам вы получите карту приоритетов: что чинить сейчас, что планировать на следующий простой, а что просто контролировать.
Источники
- ГОСТ 7599-82 «Станки металлорежущие. Общие технические условия» (база нормативных документов «Техэксперт»)
- Раздел «Супер-прецизионные подшипники» (SKF, официальный сайт производителя, на английском языке)
- Раздел «Прецизионные подшипники для шпинделей» (NSK, официальный сайт производителя, на английском языке)
- Техническая информация по шарико-винтовым передачам HIWIN: классы точности и преднатяг (официальный дистрибьютор HIWIN в России)
- Википедия: «Шарико-винтовая передача»
- Википедия: «16К20» (токарно-винторезный станок, годы выпуска)