

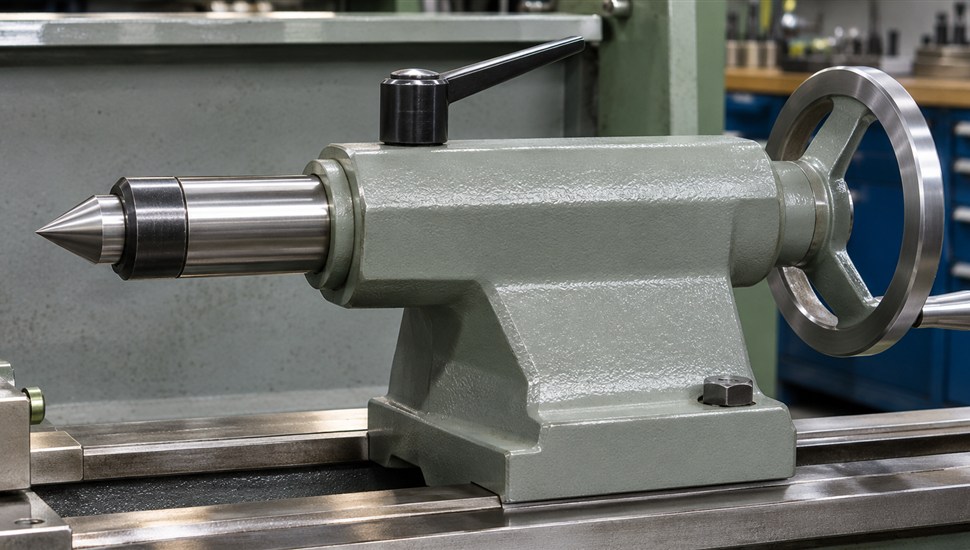
Токарно-винторезный станок 16К20 — самый массовый «работяга» российских цехов: класс точности Н, высота центров 215 мм, обработка над станиной до 400 мм. Но даже на исправном по механике станке детали вдруг начинают получаться конусными: вал 500 мм «съедает» пять сотых от патрона к заднему центру, посадочные места приходится доделывать вручную, партии уходят в брак. В восьми случаях из десяти причина — потеря соосности задней бабки со шпинделем: узел сместили при обработке конуса и не вернули, ослаб крепёж, износилась пиноль или направляющие под плитой.
В статье — устройство задней бабки 16К20 по паспорту, физика конусности, три метода проверки соосности (по ГОСТ 18097 и практические), пошаговая регулировка смещения с формулой расчёта, переборка пиноли и конуса Морзе 5, регламент профилактики и типовые ошибки токарей.
Коротко: суть проблемы и порядок действий
- Симптом: при точении между центрами диаметр у задней бабки систематически больше или меньше, чем у шпинделя, — деталь конусная, разница повторяется от детали к детали.
- Главная причина: ось пиноли не совпадает с осью шпинделя в горизонтальной плоскости (бабку смещали под конус и не вернули, крепёж ослаблен, износ).
- Диагностика: пробная обточка прутка между центрами + индикатор на суппорте; по знаку и величине конуса вычисляется направление и величина смещения.
- Устранение: поперечное смещение корпуса бабки относительно плиты регулировочными винтами (на 16К20 ход смещения ±15 мм), затем контрольная проточка.
- Если конус не убирается смещением: ищут износ направляющих станины, просадку бабки по высоте, люфт пиноли, износ центров — порядок диагностики ниже в таблице.
- Допуск на практике: несоосность стремятся держать в пределах 0,005–0,01 мм на длине 300 мм; заводские нормы точности по ГОСТ 18097 для класса Н — мягче (порядка 0,04 мм на метре).
Устройство задней бабки 16К20
Задняя бабка 16К20 состоит из двух основных частей: плиты (основания), перемещающейся по направляющим станины, и корпуса, который можно смещать поперёк плиты. Именно этот двухэтажный узел и делает возможной регулировку соосности: плита едет вдоль станины, корпус — в поперечнике относительно плиты. По паспорту наибольшее поперечное смещение корпуса — ±15 мм: этого хватает и для выверки соосности, и для обработки пологих конусов смещением бабки.
Внутри корпуса ходит пиноль — стальная гильза диаметром 75 мм с центральным отверстием под конус Морзе 5 (конусность 1:19,002, наибольший диаметр 44,399 мм). Пиноль выдвигается маховиком через винтовую пару: винт с шагом 5 мм из стали 40Х и чугунная гайка. Ход пиноли по паспорту — 150 мм. В пиноль устанавливают задний центр (неподвижный или вращающийся) либо инструмент — сверло, зенкер, развёртку с хвостовиком Морзе 5 (через переходные втулки — меньшие номера). Фиксация пиноли в выбранном положении — рукояткой зажима; сама бабка прижимается к станине эксцентриковым механизмом с рукояткой. На станках, укомплектованных пневмооборудованием, перемещение бабки вдоль станины облегчает «воздушная подушка» — плита приподнимается сжатым воздухом.
Смазка узла — фитильная: в корпусе есть масляный резервуар, который заполняют индустриальным маслом (например, И-30А) до появления масла в контрольном отверстии на передней стенке корпуса; по схеме смазки точка задней бабки обслуживается ежедневно. Отсюда частая болезнь возрастных станков: резервуар сухой годами, фитили забиты шлаком, пиноль и винт работают всухую.
| Узел | Конструкция на 16К20 | Назначение | Что изнашивается / типовые дефекты |
|---|---|---|---|
| Плита (основание) | Чугунная, скользит по направляющим станины, крепление эксцентриковым зажимом | Несёт корпус, фиксация бабки на станине | Направляющие поверхности плиты: задиры, износ, «просадка» по высоте; ослабленный эксцентрик — бабка сползает под нагрузкой |
| Корпус | Установлен на плите с возможностью поперечного смещения ±15 мм, позиционируется регулировочными винтами | Несёт пиноль, обеспечивает смещение оси для выверки соосности и обработки конусов | Люфт между корпусом и плитой (выработаны регулировочные винты, разбиты площадки); смещение «от удара» при неаккуратной работе |
| Пиноль | Гильза Ø75 мм, отверстие — конус Морзе 5, ход 150 мм | Установка заднего центра и инструмента, осевое поджатие заготовки | Износ наружной поверхности (радиальный люфт), износ или забоины внутреннего конуса — центр и сверло «бьют» и проворачиваются |
| Механизм перемещения пиноли | Маховик — винт (шаг 5 мм, сталь 40Х) — чугунная гайка | Выдвижение и втягивание пиноли | Износ резьбы: осевой люфт, маховик «крутится вхолостую», пиноль самопроизвольно уходит под нагрузкой |
| Зажимы | Рукоятка зажима пиноли, эксцентриковый зажим бабки к станине | Фиксация пиноли и бабки в рабочем положении | Разбитый эксцентрик, вытянутые шпильки: при тяжёлой обработке бабку «отжимает» — деталь конусит от детали к детали без системы |
| Система смазки | Резервуар с фитильной подачей масла к пиноли и винту | Смазка пары «корпус — пиноль» и винтовой пары | Сухой резервуар, засорённые фитили: задиры на пиноли, ускоренный износ, тугой ход маховика |
Практический смысл таблицы: соосность «живёт» сразу в трёх местах — в положении корпуса на плите, в состоянии отверстия корпуса под пиноль и в конусе самой пиноли. Поэтому регулировочные винты лечат только первую причину, а перед регулировкой стоит убедиться, что вторая и третья не внесли свою лепту.
Почему деталь получается конусной: физика и причины
При работе между центрами ось вращения детали — это прямая, соединяющая вершину переднего центра (в шпинделе) и вершину заднего центра (в пиноли). Резец же перемещается строго параллельно направляющим станины, то есть параллельно оси шпинделя. Если задний центр смещён поперёк всего на H, вся ось детали наклоняется: на каждом миллиметре длины заготовка «отходит» от резца или придвигается к нему. Диаметр меняется линейно — получается чистый конус, причём разница диаметров вдвое больше смещения оси. Отсюда ключевой практический факт: смещение бабки на 0,05 мм даёт конусность 0,1 мм на длине детали, равной расстоянию между центрами.
Но конусность — симптом с десятком возможных причин. Прежде чем крутить регулировочные винты, стоит исключить остальные: иначе регулировкой вы «настроите» станок под изношенную станину, и через месяц всё повторится.
| Причина | Как проявляется | Как проверить | Решение |
|---|---|---|---|
| Несоосность бабки в горизонтальной плоскости (смещали под конус и не вернули, ослабло крепление корпуса) | Стабильный линейный конус на всех деталях между центрами; в патроне без заднего центра размер держится | Пробная обточка между центрами (метод 3); оправка и индикатор (методы 1–2) | Поперечное смещение корпуса бабки винтами — основная тема статьи |
| Слабый прижим бабки к станине / люфт корпуса на плите | Конусность «плавает»: сегодня 0,03 мм, завтра 0,12 мм, после тяжёлого прохода меняется | Индикатор на бабку, качнуть бабку монтировкой через деревянную проставку; осмотреть эксцентрик и регулировочные винты | Подтянуть и отрегулировать эксцентриковый зажим, выбрать люфт корпуса винтами, при износе — ремонт узла крепления |
| Просадка бабки по высоте (износ плиты и направляющих под ней) | Конус плюс «подушка» или бочкообразность в середине вала; центр касается центрового отверстия кромкой | Замер высоты осей: индикатором по контрольной оправке в шпинделе и пиноли; пятно контакта центра на краску | Шабрение плиты, компенсирующие прокладки с последующей выверкой соосности; сильно изношенные — только ремонт |
| Износ направляющих станины под суппортом | Конус меняется при изменении направления обработки; «седло» в зоне частой работы суппорта | Проточка поясков на разных участках; индикатор на суппорте вдоль эталонной оправки/скалки | Шабрение или шлифовка направляющих — работы для сервисной службы; подробнее в статье об износе направляющих станка |
| Непараллельность оси шпинделя направляющим | Конус есть даже в патроне без заднего центра; часто после ремонта передней бабки | Обточка прутка в патроне консольно, замер по длине; проверка по ГОСТ 18097 | Выверка положения передней бабки, регулировка подшипников шпинделя |
| Износ центров и центровых отверстий (забоины, овальность, грязь) | Биение, разброс диаметров, неравномерное пятно контакта; конус «нестабильный» | Осмотр центровых отверстий и вершин центров; протереть, развёртка центрового отверстия | Правка или замена центра, развёртка центровых отверстий заготовки, чистка конуса пиноли перед каждой установкой |
| Люфт пиноли в корпусе | При поджатии центра деталь «гуляет», у сверла увод; диаметр пляшет по кругу | Индикатор на пиноль, покачивание за вставленный центр; норматив — до 0,01–0,02 мм на вылете 100–150 мм | Переборка узла, при износе — восстановление пиноли или расточка корпуса (раздел про пиноль ниже) |
| Упругие деформации: прогиб длинной заготовки, отжим резца | Не конус, а «бочка»: середина толще концов; зависит от режимов | Замер в трёх сечениях; изменение режимов и вылета меняет картину | Люнет, уменьшение подачи и вылета, проходные резцы; это свойство технологии, а не неисправность |
| Температурные деформации (холодный станок, перегрев) | На холодном станке конус один, через час работы — другой; размеры «плывут» | Контрольная проточка на холодную и после прогрева | Прогрев станка на холостом ходу 20–30 минут перед чистовыми проходами |
Важное правило диагностики: сначала локализуйте уровень, где «пропал» размер — центр, пиноль, бабка, шпиндель, направляющие или технология. На станках с ЧПУ тот же алгоритм входит в общий поиск причин, когда станок не держит размер, — конусность из-за бабки лишь одна из десяти типовых причин.
Как проверить соосность: три метода
Метод 1. Контрольная оправка между центрами и индикатор на суппорте
Классическая проверка «по ГОСТу»: в шпиндель вставляют передний неподвижный центр, в пиноль — задний, между ними натягивают контрольную оправку (гладкий точный валик или скалку) с центровыми отверстиями. Суппорт с закреплённым индикатором часового типа перемещают вдоль оправки — стрелка показывает, насколько ось детали отклоняется от траектории резца.
- Очистите центровые отверстия оправки и конусы центров, протрите насухо — грязь вносит погрешность больше самой погрешности.
- Установите бабку в рабочее положение (примерно середина рабочего диапазона), пиноль выдвиньте минимально — только чтобы вставить центр и оправку.
- Закрепите индикатор с ценой деления 0,001–0,002 мм на суппорте, измерительный наконечник — на образующую оправки сверху (в вертикальной плоскости) или сбоку (в горизонтальной).
- Смочите центровые отверстии каплей густой смазки, натяните оправку центрами лёгким усилием маховика.
- Совместите стрелку с нулём у переднего конца оправки, плавно переместите суппорт к заднему центру на 300–500 мм.
- Запишите показание. Отклонение в горизонтальной плоскости — это и есть располагаемая конусность; в вертикальной плоскости помните: по нормам точности ось пиноли должна располагаться выше оси шпинделя — это запас на износ и прогиб под нагрузкой.
- Провернитесь: легкое постукивание по оправке не должно менять показаний (проверка натяга центров).
Оценка: по заводским нормам точности токарно-винторезных станков (ГОСТ 18097) для станков нормального класса точности Н, к которым относится и 16К20, допуск такого отклонения — порядка 0,04 мм на метре; для чистовых работ на практике целевой уровень — 0,005–0,01 мм на 300 мм. Метод не требует обработки, даёт прямое число для расчёта смещения и годится для приёмки после ремонта.
Метод 2. Индикатор по пиноли: проверка оси пиноли по ГОСТ 18097
Вторая штатная проверка — параллельность оси конического отверстия пиноли направлению продольного перемещения суппорта. Отличие от метода 1: проверяется не положение бабки относительно шпинделя, а сама пиноль — не наклонена ли её ось из-за перекоса в изношенном корпусе.
- Вставьте в конус пиноли контрольную оправку с хвостовиком Морзе 5 (или используйте чистый новый задний центр с длинной вершиной). Перед установкой конус и оправку протрите.
- Выполните проверку дважды: с минимальным вылетом пиноли и с полностью вдвинутой пинолью. По методике ГОСТ 18097 бабка при этом стоит на заданном расстоянии от торца шпинделя.
- Индикатор на суппорте ставится на образующую оправки у торца пиноли, стрелка — на ноль.
- Отведите суппорт (или переместите бабку вдоль станины, если проверять удобнее её перемещением) на 100–300 мм, запишите отклонение.
- Поверните оправку (или пиноль с оправкой при выдвинутом положении) на 90° и повторите замер — так отделяют овальность и биение конуса от собственно перекоса оси.
Интерпретация: если с вдвинутой и выдвинутой пинолью показания заметно различаются — пиноль перекошена в корпусе (износ отверстия корпуса или самой гильзы), и никакое смещение корпуса это не устранит: нужен ремонт пары «корпус — пиноль». Если показания стабильны, но отклонение есть — бабка просто смещена, лечится винтами. Биение оправки при повороте больше 0,01 мм говорит об износе конуса Морзе в пиноли.
Метод 3. Пробная обточка прутка с ревизией
Самый честный «производственный» метод: станок проверяется в реальных условиях — с нагрузкой, температурой и теми самыми центрами, на которых работает токарь. Недостаток — на результат влияют режимы и состояние резца, поэтому метод применяют в паре с ревизией (перекрёстной проверкой).
- Возьмите пруток диаметром 40–60 мм, длиной 400–600 мм (жёсткий, нельзя — тонкий и длинный: прогиб исказит картину). Заправьте центровые отверстия, проверьте их чистоту.
- Закрепите пруток между центрами с запасом на два пояска у каждого конца; задний центр — вращающийся или свежезаточенный неподвижный.
- Протяните один проходом чистовой проход резцом с большим радиусом при вершине на одинаковых режимах два пояска: у переднего центра и у заднего, длиной по 50–80 мм. Не меняйте подачу и глубину между поясками.
- Замерьте диаметры поясков микрометром в двух взаимно перпендикулярных направлениях, усредните.
- Разница диаметров — конусность. Знак покажет направление смещения бабки (см. таблицу ниже), величина — на сколько смещать.
- Ревизия (обязательный шаг): повторите обточку того же прутка в патроне без заднего центра и затем в патроне с поджатием задним центром. Конус в патроне без центра — проблема не в бабке (шпиндель или направляющие). Конус появился только при поджатом центре — виновата бабка. Конус «зеркалится» при обработке в противоположном направлении — износ направляющих станины.
| Результат замера (у заднего центра относительно переднего) | Куда смещена ось бабки | Куда смещать бабку |
|---|---|---|
| Диаметр меньше (деталь сужается к заднему центру) | В сторону резца (к оператору) | От резца, на себя |
| Диаметр больше (деталь расширяется к заднему центру) | От резца (от оператора) | К резцу, от себя |
| Диаметры равны в пределах 0,01 мм на 300 мм | Соосность в норме | Ничего не делать; при конусных деталях ищите другую причину из таблицы выше |
| Метод | Что нужно | Что выявляет | Когда применять |
|---|---|---|---|
| 1. Оправка между центрами + индикатор | Контрольная оправка (скалка), индикатор 0,001 мм, стойка | Прямое числовое отклонение оси в горизонтальной и вертикальной плоскостях | Приёмка после ремонта, периодический контроль точности, расчёт смещения |
| 2. Индикатор по пиноли (ГОСТ 18097) | Оправка Морзе 5, индикатор | Перекос пиноли в корпусе, износ конуса, различие при разных вылетах | Когда смещение винтами «не лечит» конус; покупка б/у станка; после переборки пиноли |
| 3. Пробная обточка с ревизией | Пруток 40–60 мм, резец, микрометр, патрон и центры | Фактическая конусность с учётом нагрузки; локализация уровня неисправности | Текущая работа в цехе; быстрый контроль раз в 2–3 месяца; спорные случаи |
Как сместить бабку: пошаговая регулировка на 16К20
Конструктивно смещение выполняется так: корпус бабки сдвигается поперёк относительно плиты регулировочными винтами (распорными, по одному с каждой стороны узла), а плита остаётся зажатой на станине. Порядок работы:
- Подготовка. Очистите станину вокруг бабки от стружки и грязи, протрите направляющие. Убедитесь, что эксцентриковый зажим бабки к станине полностью отжат.
- Контроль «до». Установите индикатор на магнитной стойке на станину (или на суппорт), наконечник — на боковую поверхность корпуса бабки, стрелку — на ноль. Это ваш указатель величины смещения.
- Ослабьте крепёж, связывающий корпус бабки с плитой, — так, чтобы корпус двигался от усилия винта, но не болтался.
- Винтами сместите корпус в нужную сторону (направление — из таблицы выше): один винт отпускаете на четверть-полоборота, противоположный подтягиваете на столько же. Смещайте за 2–3 приёма, контролируя индикатор, а не «одним рывком на всё сразу».
- Выставив расчётную величину (см. формулу ниже), выдержите паузу пару минут и проверьте, не «улез» ли корпус обратно.
- Затяните крепёж корпуса к плите равномерно, крест-накрест, без фанатизма — чугун лопается от перетяжки. Снова взгляните на индикатор: смещение при затяжке обычно «подсаживается» на 0,01–0,02 мм, это нормально, но должно быть учтено.
- Зафиксируйте бабку эксцентриком на станине, контрольная обточка (метод 3). Остался хвост — повторите цикл смещения меньшим шагом.
Расчёт величины смещения по замеренному конусу
Смещение считают не «на глазок», а по формуле, которая следует из геометрии наклона оси детали:
H = Δd × L / (2 × l), где:
- H — искомое поперечное смещение бабки, мм;
- Δd — замеренная разность диаметров поясков, мм (по модулю);
- L — полная длина детали между центрами (расстояние между вершинами центров), мм;
- l — расстояние между проточенными поясками, мм.
Пример. Вал длиной между центрами 500 мм проточен поясами на расстоянии 300 мм друг от друга; у заднего центра диаметр на 0,12 мм больше. Смещение: H = 0,12 × 500 / (2 × 300) = 0,1 мм — бабку ведём к резцу (случай «расширяется к заднему центру»). Частный случай, который стоит запомнить: если пруток обточен почти по всей длине (l ≈ L), смещение равно просто половине разности диаметров: 0,12 / 2 = 0,06 мм на длине 500 мм.
Эта же геометрия работает «в плюс»: смещением бабки обрабатывают пологие конусы. Формула та же, только теперь H задают намеренно: H = L × tg(α/2) = L × (D − d) / (2 × lк), где α — угол конуса, D и d — большой и малый диаметры, lк — длина конуса. Но у метода есть цена: центры прижимаются к центровым отверстиями кромками, отверстия и вершины центров изнашиваются быстрее, поэтому конусность выше ~8–10° так не режут. И главное — после конусной партии бабку обязательно возвращают на ноль по индикатору, а не «по памяти»: именно невозвращённая бабка — источник доброй половины конусных аварий на 16К20.
Типовые ошибки при регулировке
- Регулировка «по одной пробной детали» без ревизии: износ центровых отверстий и затупившийся резец имитируют конус.
- Смещение сразу на всю величину: перелёт, затем перелёт обратно — крепёж разбивается, люфт корпуса растёт.
- Затяжка крепежа корпуса до контроля смещения — индикатор показывает одно, после затяжки «усаживается» другое.
- Забытая фиксация: эксцентрик не дожат, и бабка уезжает от прижима при тяжёлой обработке — конус возвращается к вечеру той же смены.
- Компенсация смещением износа направляющих: станок «настроен» под седловидную станину и снова конусит, как только суппорт выходит в другую зону.
Пиноль: люфт и конус Морзе 5
Как проверить люфт пиноли
Выдвиньте пиноль на рабочий вылет 100–150 мм, вставьте в конус центр или оправку. Индикатор на стойке — сверху или сбоку на торец пиноли. Покачивайте оправку вверх-вниз и к себе — от себя умеренным усилием (5–10 кг). Показания индикатора: до 0,01 мм — отлично, 0,01–0,02 мм — рабочее состояние для черновых и получистовых операций, больше 0,02 мм — пинольная пара изношена, точность между центрами и увод сверла неизбежны. Осевой люфт проверяют иначе: уприте индикатор в торец пиноли и повращайте маховик туда-сюда — люфт винтовой пары виден как «мёртвый ход» стрелки.
Переборка пиноли: порядок
- Снимите маховик и шкалу механизма перемещения, выверните винт из гайки пиноли.
- Полностью выдвиньте и извлеките пиноль из корпуса (на 16К20 она выходит вперёд; придерживайте — вес ощутимый).
- Промойте пиноль, корпус изнутри, винт и гайку (керосин или специализированная смывка), очистите фитили и масляный резервуар, продуйте.
- Осмотр: задиры и выработка на наружной поверхности гильзы, состояние резьбы винта и гайки, забоины на лысках под ключ.
- Проверка внутреннего конуса Морзе: протрите, вставьте новый центр или калибр, нанесите тонкий слой краски (синьки) на хвостовик, проверните, выньте. Пятно контакта должно быть равномерным по окружности и не менее 70–80 % длины конуса.
- Мелкие дефекты конуса убирают притиркой — чугунным конусным притиром с мелкой пастой, движением «вставить — провернуть — вынуть», с последующей тщательной промывкой (абразив в конусе убивает и центр, и точность). Забоины по кромке — тонким бархатным напильником с последующей притиркой.
- Смажьте пиноль тонким слоем масла, соберите узел в обратном порядке, залейте свежее масло в резервуар до контрольного отверстия.
- Проверьте ход: маховик должен вращаться плавно, без закусываний; замерьте люфт заново.
Когда пиноль менять или отдавать в ремонт
- Радиальный люфт после чистки и смазки остаётся больше 0,02 мм — изношена пара «корпус — пиноль»: пиноль перешлифовывают в ремонтный размер с доработкой отверстия корпуса либо заменяют (это каталожная деталь, в продаже есть пиноли в сборе для 16К20 и её модификаций).
- Пятно контакта в конусе меньше 60–70 % или конус «провёрнут» с задирами в глубине — конус растачивают и шлифуют под Морзе 5 или пиноль меняют: прошлые размеры уже не вернуть протяжкой.
- Осевой люфт винтовой пары не выбирается гайкой — пара изношена (чугунная гайка — расходник, меняется первой).
- Трещины, выкрашивание посадочных поясков, следы перегрева (цвета побежалости) — только замена.
Расточка корпуса под новую пиноль — работа координатно-расточная: отверстие должно идти соосно направляющим плиты с допуском по конусности и овальности в сотых долях миллиметра. В условиях цеха «на глазок» это не делается — узел снимают и восстанавливают на ремонтном производстве.
Профилактика: регламент по задней бабке
| Периодичность | Работы |
|---|---|
| Каждая установка центра или инструмента | Протереть конус пиноли и хвостовик от стружки и масла; осмотреть на забоины |
| Ежедневно (смена) | Проверить уровень масла в резервуаре бабки, при необходимости долить до контрольного отверстия; очистить направляющие станины под бабкой |
| Еженедельно | Смазать винт перемещения пиноли; продуть зону бабки от пыли и шлака; проверить плавность хода маховика |
| Ежемесячно | Ревизия крепежа: эксцентриковый зажим, крепёж корпуса к плите; замер люфта пиноли индикатором; проверка фиксации пиноли рукояткой |
| Раз в 2–3 месяца | Контрольная обточка прутка (метод 3) с записью результата в журнал; при конусности на грани допуска — полная проверка соосности |
| Раз в год / после тяжёлых работ | Переборка пиноли с промывкой резервуара и фитилей; проверка пятна контакта конуса краской; ревизия центров |
Такой регламент — частный случай общего регламента технического обслуживания станка с таблицами работ по периодичности: задняя бабка — всего один узел из десятка, и конусность часто лечится в комплексе с проверкой шпинделя, направляющих и суппорта. Общая логика обслуживания бабки и пиноли, не привязанная к модели, разобрана в отдельной статье «Задняя бабка и пиноль станка: обслуживание точности».
Связь соосности с точностью станка и модернизацией
Конусность — самый «дорогой» из дефектов геометрии: она не видна на готовой детали на глаз, но убивает сопряжения вал — втулка по всей длине. Держать соосность стоит в двух случаях: после любой работы со смещением бабки (конуса, тяжёлые черновые проходы с перекосом) и при смене типоразмера деталей, когда бабку переставляют по станине — на изношенных направляющих её «рабочая точка» смещается вместе с положением.
Отдельный сюжет — 16К20, модернизированные под ЧПУ: установка системы ЧПУ на 16К20 не отменяет механику. Система способна скомпенсировать стабильную конусность коррекцией или программным наклоном траектории, но это паллиатив: изношенная пиноль и гуляющая бабка дают не стабильную поправку, а разброс, который коррекция не догоняет. Геометрию выверяют до программной компенсации, а не вместо неё. Общий разбор, почему размер «плывёт» на станке с ЧПУ и как найти свою причину из десяти типовых, — в статье «Станок с ЧПУ не держит размер: 10 причин».
Когда вызывать сервисного инженера
Регулировку смещения и переборку пиноли токарь средней квалификации выполняет сам за смену. Но три сценария — повод для специалистов:
- Конус не убирается поперечным смещением. Причина глубже: износ направляющих, просадка бабки по высоте, износ корпуса. Нужна инструментальная диагностика геометрии станка — диагностика на производстве от 5 000 ₽ с протоколом отклонений по проверкам ГОСТ.
- Нужна расточка корпуса или перешлифовка пиноли. Это работа ремонтного производства: ремонт металлорежущих станков от 30 000 ₽ с восстановлением узлов под паспортные нормы точности.
- Парк станков, конусность ловится на нескольких машинах сразу. Разумнее не ловить дефекты по очереди, а выстроить систему: техническое обслуживание станков от 7 500 ₽ с периодической проверкой геометрии, включая соосность бабок. Инженеры «Сервис Станков» работают в 45 регионах, выезд — в течение 24 часов, а по телефону консультации нередко закрывают до 30 % неисправностей без выезда.
Частые вопросы
Какая несоосность допустима для 16К20?
Заводские нормы точности по ГОСТ 18097 для станков класса Н допускают отклонение параллельности оси пиноли порядка 0,04 мм на метре. Для реальных чистовых работ ориентируйтесь жёстче: 0,005–0,01 мм на 300 мм — уровень, при котором конусность не выходит в допуски посадок на длинах до полуметра.
Почему бабка смещается сама по себе во время работы?
Три типовые причины: не полностью прижатый или изношенный эксцентриковый зажим (бабку отжимает при тяжёлых черновых проходах), люфт корпуса на плите из-за разбитых регулировочных винтов, и перемещение бабки по станине ударом — на изношенных направляющих её положение «плывёт». Проверка: индикатор на корпус, подать и сбросить нагрузку — стрелка покажет, что и насколько гуляет.
Можно ли выставить бабку без индикатора, только обточками?
Можно, методом пробной обточки (метод 3): сместили на четверть расчёта — обточили — замерили — повторили. Дольше и расходует пруток, но сходится за 2–3 итерации. Индикатор нужен, чтобы сделать это за один проход и зафиксировать результат для журнала.
Конус остаётся после правильной регулировки — что не так?
Смотрите шире: износ направляющих станины под суппортом (конус меняется при смене направления обработки), просадка бабки по высоте, непараллельность оси шпинделя направляющим, изношенные центровые отверстия заготовок. Алгоритм локализации — в таблице причин выше.
Как часто проверять соосность на эксплуатируемом станке?
Контрольная обточка — раз в 2–3 месяца и всегда после обработки конусов смещением бабки; полная проверка с индикатором — раз в год и после любых ремонтных работ на станине, шпинделе или самой бабке.
Вращающийся или неподвижный задний центр лучше для точности?
Неподвижный — точнее (нет подшипников и их биения), но изнашивается и греется на высоких оборотах. Вращающийся обязателен на скоростных режимах; для него правило одно: качественный подшипниковый узел и регулярная проверка биения, дешёвый вращающийся центр легко добавит к конусности ещё и биение.
Итог. Соосность задней бабки 16К20 — параметр, который станок «теряет» легко (смещение под конус, ослабший крепёж, сухая смазка) и так же легко возвращает: чистка, проверка одним из трёх методов, расчётное смещение корпуса винтами ±15 мм, контрольная обточка. Главное — не лечить смещением износ и держать узел смазанным: тогда пиноль с конусом Морзе 5 переживает и второй капитальный ремонт станка.
Источники
- Паспорт токарно-винторезного станка 16К20, 16К20П, 16К20Г (характеристики задней бабки, конус Морзе 5, смещение корпуса, схема смазки)
- Техническая документация на ремонт станка 16К20. Часть 1 (ГПКТИ «Станкосервис», Тула, 1988) — узел задней бабки 16Б20.030.001, винт перемещения пиноли, система смазки
- ГОСТ 18097-2024. Станки токарно-винторезные и токарные. Основные размеры. Нормы точности (карточка документа)
- Конус Морзе — Википедия (параметры конуса Морзе 5: конусность, диаметры)
- 16К20 — Википедия (общие характеристики станка, класс точности)