

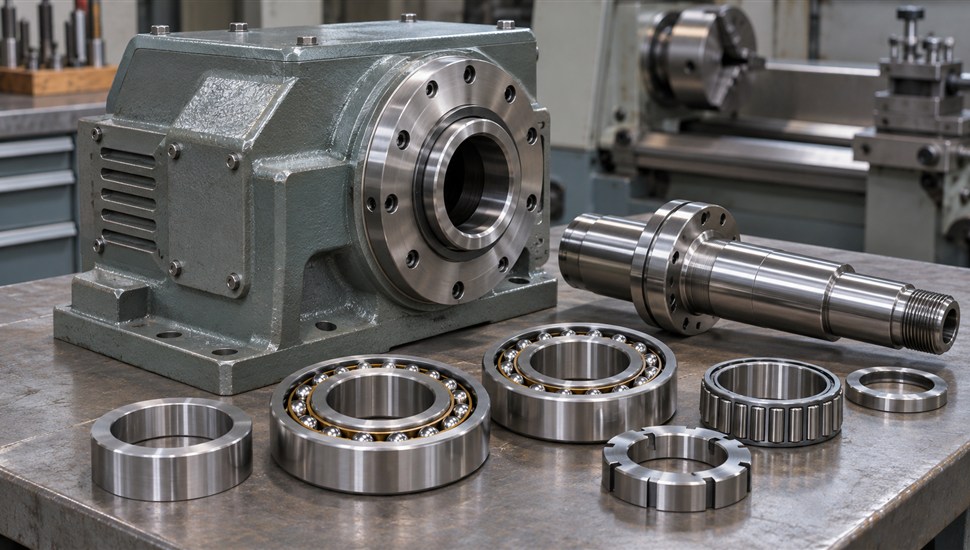
Токарно-винторезный станок 16К20 — самый массовый «трудяга» российских цехов: с 1973 года Московский станкостроительный завод «Красный пролетарий» выпустил их десятками тысяч, и значительная часть парка работает до сих пор. Точность любого токарного станка определяется в первую очередь шпиндельным узлом передней бабки: как только подшипники теряют натяг или изнашиваются, появляются биение, конусность, овальность и «рваная» шероховатость поверхности детали. В этой статье — устройство передней бабки 16К20, какие подшипники стоят на шпинделе по паспорту, паспортные нормы биения по ГОСТ 18097, пошаговая методика измерения биения, регулировка натяга гайкой и полукольцами, регулировка тормозной ленты, типовые неисправности и критерии капитального ремонта бабки.
Устройство передней бабки 16К20: что внутри
Передняя (шпиндельная) бабка 16К20 конструктивно совмещена с коробкой скоростей: в одном чугунном корпусе размещены входной вал с двухдисковой фрикционной муфтой прямого и обратного хода, ленточный тормоз, промежуточные валы с зубчатыми блоками передач и сам шпиндель. Коробка даёт 22 ступени частот вращения от 12,5 до 1600 об/мин при главном двигателе 10–11 кВт (в зависимости от года выпуска). Смазка узлов — комбинированная: плунжерный насос подаёт масло к верхним опорам, далее оно разбрызгивается зубчатыми колёсами; уровень контролируют по маслоуказателю, заливают индустриальное масло (по руководству — И-30А). Именно поэтому состояние масла напрямую влияет на ресурс подшипников: грязь и продукты износа зубчатых колёс попадают прямо на дорожки качения.
Шпиндель и его посадочные места
Шпиндель 16К20 — полый вал со сквозным отверстием диаметром 52 мм (пруток до 50 мм) и следующими рабочими поверхностями:
- передняя шейка под радиальный подшипник с конической посадкой 1:12 — главная «регулируемая» опора;
- центрирующая шейка (цилиндр) и опорный буртик фланца под кулачковый патрон — по ним нормируется биение патрона;
- резьба на конце шпинделя для крепления патрона;
- внутренний конус Морзе 6 — под центр и осевой инструмент;
- задние шейки под радиально-упорные (или конический роликовый) подшипники и шестерни привода.
Подробно об устройстве шпиндельных узлов станков разных типов мы разбирали в статье «Шпиндель станка: устройство, поломки, ремонт или замена»; ниже — специфика именно 16К20. Для полноты картины о второй опоре детали — в материале о задней бабке и пиноли.
Опоры шпинделя: два варианта комплектации по паспорту
В зависимости от года выпуска на 16К20 встречаются два варианта шпиндельных опор — это важно знать перед покупкой подшипников и регулировкой:
| Опора | Вариант 1 (более распространённый) | Вариант 2 |
|---|---|---|
| Передняя (шпиндельная) | Подшипник 3182120 (класс точности 4, реже 2) — двухрядный роликовый радиальный с короткими цилиндрическими роликами, внутреннее кольцо с коническим отверстием 1:12 | Подшипник 697920Л (класс 2) — специальный двухрядный радиально-упорный с коническими роликами; разное число роликов в рядах снижает резонансную вибрацию |
| Задняя | Два шариковых радиально-упорных 46216Л (угол контакта 26°), установленных парой и воспринимающих осевые нагрузки в обе стороны | Конический роликовый однорядный 17716Л (класс 4); осевой натяг выбирается пакетом пружин автоматически |
| Принцип регулировки передней опоры | Гайка внутри корпуса бабки (поз. 233 по схеме) надвигает внутреннее кольцо на конус — кольцо расширяется и выбирает радиальный зазор | Гайка с контргайкой прижимает внутреннее кольцо через полукольца; натяг меняют подшлифовкой полуколец |
| Регулировка задней опоры | Гайка с тепловым компенсатором, натяг — поворотом на 18–20° до выбора зазоров в стыках | Пружинный компенсатор: предварительное сжатие пакета пружин гайкой на резьбовом конце |
Параметры подшипников шпинделя 16К20
| Обозначение | Тип | Размеры, мм | Класс точности | Примечание |
|---|---|---|---|---|
| 3182120 | Двухрядный роликовый радиальный, коническое отверстие 1:12 | 100×150×37 | 4 или 2 | 60 роликов 11×11 мм; импортный аналог NN3020K (FAG, SKF, NACHI); динамическая грузоподъёмность 160 кН, статическая 247 кН; до 6000 об/мин при масляной смазке |
| 46216Л | Шариковый радиально-упорный однорядный, угол контакта 26° | 80×140×26 | 5 | Ставятся парой («дуплекс»); притёртые пары маркируются 446216 |
| 697920Л | Двухрядный радиально-упорный с коническими роликами (специальный) | около 98×152…159×92 | 2 | Спецподшипник для шпиндельных узлов; монтаж без запрессовки наружного кольца |
| 17716Л | Роликовый конический однорядный | 80×100×77 | 4 | Задняя опора варианта 2, работает с пружинным компенсатором |
Все шпиндельные подшипники 16К20 — высоких классов точности (2 или 4, класс указывается перед номером, например 4-3182120). Ставить вместо них подшипники «нулевой» точности или дешёвые аналоги без удостоверения о классе — значит гарантированно потерять нормы биения: даже при идеальной регулировке биение у торца вырастет с 0,01 до 0,03–0,05 мм. При заказе просите у поставщика удостоверение о классе точности и измерение радиального биения партии — без этого «высокоточный» аналог может оказаться обычным подшипником с перештампованным номером.
Нормы точности: какое биение шпинделя 16К20 считается допустимым
Нормы геометрической точности токарно-винторезных станков устанавливает ГОСТ 18097 «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности» (актуальная редакция — ГОСТ 18097-93, ранее действовали ГОСТ 18097-72 и -86). Станок 16К20 выполнен по классу точности Н (нормальная точность); модификация 16К20П — класс П (повышенный) с более жёсткими допусками. Паспортные и ремонтные нормы по шпиндельному узлу:
| Проверяемый параметр | Допуск для 16К20 (класс Н) | Чем проверяют |
|---|---|---|
| Радиальное биение центрирующей поверхности (шейки) шпинделя под патрон | 0,010 мм | Индикатор часового типа с ценой деления 0,01 мм на стойке, не менее двух оборотов шпинделя |
| Радиальное биение конического отверстия шпинделя: у торца | 0,010 мм | Контрольная оправка в конусе Морзе 6, индикатор у торца |
| То же: на вылете 200 мм | 0,016 мм | Та же оправка, индикатор на расстоянии 200 мм от торца (по ГОСТ 18097 для вылета 300 мм — не более 0,020 мм) |
| Осевое биение шпинделя | 0,008 мм | Индикатор в центре торца шпинделя (в вставленный центр) с постоянным осевым прижатием |
| Торцевое биение опорного буртика (фланца) шпинделя | 0,016 мм | Индикатор на максимальном радиусе буртика |
| Жёсткость передней опоры | Смещение 1 мкм при усилии не менее 45–50 кгс | Домкрат с динамометром под фланец шпинделя и индикатор с ценой деления 0,001 мм сверху |
Практический смысл этих цифр: суммарная погрешность обработки складывается из биения шпинделя, люфта в опорах и биения патрона. Если у торца шпинделя 0,01 мм, а на вылете 200 мм — уже 0,03–0,04 мм, деталь длиннее 100 мм почти гарантированно получится с конусностью, которую нельзя убрать выверкой. Подробнее о связи биения шпинделя с браком — в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
Диагностика биения шпинделя: пошаговая методика
Что понадобится
- индикатор часового типа с ценой деления 0,01 мм (для ответственных измерений — рычажно-зубчатый или микронный индикатор 0,001 мм);
- магнитная стойка (штатив) с установкой на неподвижных направляющих станины — не на бабке и не на кожухе;
- контрольная оправка с конусом Морзе 6 (или притёртый центр для проверки осевого биения);
- чистая ветошь, керосин — посадочные поверхности и конус перед измерением обязательно обезжирить.
Порядок измерения
- Остановите станок, обесточьте привод, снимите патрон, если нужно проверить чистые поверхности шпинделя. Протрите центрирующую шейку, буртик и конус Морзе.
- Закрепите стойку на направляющих станины. Ножку индикатора установите на центрирующую шейку шпинделя перпендикулярно поверхности, натяг — 0,3–0,5 мм, обнулите шкалу.
- Медленно проверните шпиндель рукой на полный оборот (или на 2–3 оборота через коробку на медленной ступени) и снимите максимальную разницу показаний. Это радиальное биение центрирующей поверхности — норма 0,010 мм.
- Вставьте в конус Морзе выверенную оправку. Измерьте биение у торца (норма 0,010 мм) и на вылете 200 мм (норма 0,016 мм). Поверните оправку на 90–180° и повторите: если биение «прыгает» вместе с оправкой — дефект оправки или конуса, если остаётся постоянным по фазе — биение самого шпинделя.
- Осевое биение: вставьте в конус шлифованный центр, ножку индикатора уприте в его вершину по оси и, прижимая шпиндель назад (например, через деревянный брусок), проверните на несколько оборотов. Размах показаний — осевое биение, норма 0,008 мм.
- Люфт в опорах: уприте индикатор в торец фланца, покачайте шпиндель вдоль оси усилием руки; затем ножку на шейку снизу и покачайте вверх-вниз. Люфта «на ощупь» быть не должно — радиальный зазор выбирается предварительным натягом.
- Зафиксируйте результаты в журнале: дата, обороты, температуры. Разовые замеры без истории малоинформативны — важно отслеживать динамику.
Как читать результаты
- Биение у торца в норме, на вылете завышено — «гуляет» передняя опора или изношен конус; отдельно проверьте оправку.
- Биение появляется только с патроном — проблема в посадке патрона (грязь, заусенцы на фланце, кривая резьба) или в самом патроне; порядок его обслуживания — в статье о патроне токарного станка.
- Люфт при покачивании — потерян предварительный натяг: нужена регулировка (см. ниже), а если не помогает — замена подшипников.
- Биение плавает (то 0,01, то 0,04) — грязь в опоре, задиры на дорожках или слабая гайка внутреннего кольца.
- После удара патроном о заднюю бабку или суппорт биение выросло скачком — вероятно, сместилось внутреннее кольцо на конусе или повреждён сепаратор.
Типичные ошибки: замер по грязному конусу (до +0,02 мм «фантомного» биения), стойка на вибрирующем кожухе, замер на холодном станке зимой в неотапливаемом цеху (пока бабка не прогрелась на 15–20 °C, натяг «плавает»). Если в цехе нет поверенного инструмента и эталонной оправки, объективную картину даст диагностика на производстве сервисной бригадой — она проводится от 5 000 ₽ и включает протокол фактического состояния узла.
Регулировка натяга подшипников шпинделя 16К20
Когда регулировка действительно нужна
Регулировать опоры следует только по показаниям, а не «для профилактики»: каждое вмешательство — это работа со стаканами, гайками и полукольцами, при которой легко переусердствовать. Признаки потери натяга: люфт шпинделя при покачивании, «отдача» при резании (рваная поверхность, следы на детали), биение выше паспортного, ухудшившаяся шероховатость. Формальный критерий по ремонтной документации — жёсткость: если при нагрузке 45–50 кгс, приложенной домкратом снизу под фланец, смещение шпинделя превышает 1 мкм (индикатор 0,001 мм на верхней образующей фланца), передний подшипник нужно регулировать.
Регулировка передней опоры с подшипником 3182120 (гайка)
- Снимите крышку и освободите стопорный винт регулировочной гайки (поз. 233) внутри корпуса передней бабки.
- Если регулировалась и задняя опора — сначала ослабьте её гайку, чтобы не выбрать весь натяг задним подшипником.
- Проверните гайку по часовой стрелке: внутреннее кольцо с коническим отверстием 1:12 надвигается на коническую шейку шпинделя, увеличивается наружный диаметр кольца, ролики прижимаются к дорожкам — радиальный зазор и осевой люфт выбираются.
- Контролируйте момент проворота шпинделя от руки после каждого движения гайки: шпиндель должен вращаться туго, но без «закусываний» и местных тугих участков при полном обороте.
- Затяните стопорный винт гайки, восстановите натяг задней опоры (см. ниже).
- Проверьте биение индикатором и запустите обкатку.
Регулировка передней опоры с подшипником 697920Л (полукольца)
- Снимите детали с переднего конца шпинделя (патрон, шайбы), отворачивая контргайку (поз. 4) и гайку (поз. 5), сдвиньте внутреннее кольцо подшипника кпереди, чтобы получить доступ к полукольцам (поз. 8).
- Определите, насколько нужно увеличить натяг: ориентир — текущий люфт/смещение по индикатору и момент проворота. Как правило, снимают полукольца и шлифуют их торцы на плите на одинаковую (важно!) величину — обычно в пределах нескольких сотых миллиметра за один проход.
- Установите полукольца обратно, заверните гайку с усилием и законтрите контргайкой: внутреннее кольцо смещается по конусу, выбирая радиальный зазор. Полукольца должны стоять без зазора в стыке — щуп 0,03 мм не должен проходить.
- Проконтролируйте момент проворота, равномерность хода по кругу и биение индикатором.
Ошибки, из-за которых регулировка «не живёт»: полукольца отшлифованы неравномерно (кольцо перекошено — биение только вырастет), гайка не законтрена (натяг «уйдёт» за смену), регулировка на холодном станке зимой с последующим перегревом летом.
Задняя опора
В варианте с парой 46216Л осевой натяг регулируют наружной гайкой через тепловой компенсатор: гайку поворачивают на 18–20° до выбора зазоров в стыках, затем проверяют осевое биение (норма 0,008 мм). В варианте с 17716Л осевые зазоры выбираются автоматически пакетом пружин — достаточно при сборке создать их предварительное сжатие гайкой на резьбовом конце вала; в эксплуатации этот узел не регулируют, только меняют изношенный подшипник.
Контроль после регулировки
- Проверните шпиндель рукой на всех (или крайних) ступенях коробки — ход равномерный, без тугих точек.
- Замерьте биение у торца и на вылете — должно уложиться в 0,010/0,016 мм.
- Запустите станок на средней частоте на 20–30 минут, затем на максимальной. Нагрев корпуса бабки рукой должен быть умеренным: по испытательным нормам избыточная температура наружной поверхности коробки скоростей при обкатке не должна превышать +40 °C к температуре помещения. Если бабка «горит» — натяг чрезмерный, гайку следует слегка отпустить (на 10–15°) и повторить обкатку.
- Через смену работы повторно проверьте биение: рост показаний означает, что натяг «сел» — требуется повторная регулировка или замена подшипника.
Тормозная лента шпинделя 16К20: устройство и регулировка
Ленточный тормоз 16К20 установлен на шкиве входного (первого) вала коробки скоростей. При переключении фрикционной муфты в нейтральное положение (рукоятка управления посередине) муфта выключается и лента с фрикционной накладкой охватывает шкив, останавливая валовой поток за секунды — без этого пришлось бы ждать выбега шпинделя, а реверс и нарезание резьбы стали бы мучением. Лента — типовая запчасть с обозначением 16К20.020.550СБ.
Норма по руководству по эксплуатации: на максимальной частоте вращения шпинделя без патрона и изделия время торможения не должно превышать примерно 1,5 секунды. Если шпиндель останавливается дольше — ленту подтягивают.
Регулировка тормоза
- Обесточьте станок и снимите крышку коробки скоростей в зоне тормозного шкива.
- Ослабьте контргайку регулировочного узла ленты (гайки поз. 145 по руководству).
- Подтяните регулировочную гайку так, чтобы лента равномерно прилегала к шкиву по всей дуге («сидела как в рогатке», без перекоса), но при работающем шпинделе не касалась шкива постоянно — иначе лента и шкив будут греться и изнашиваться впустую.
- Затяните контргайку, удерживая регулировочную гайку ключом.
- Проверка: запустите шпиндель на максимальных оборотах без патрона, выключите — время до полной остановки не более 1,5 с; на ощупь шкив и лента после цикла не должны перегреваться.
Если регулировка не помогает — фрикционная накладка изношена до заклёпок, замаслена (течь из бабки) или шкив протёрт: ленту заменяют, замасленную — с обязательным устранением течи. Слабое торможение вместе со «смыканием» муфты при переключениях указывает также на разрегулировку самой фрикционной муфты — эти две регулировки на 16К20 всегда проверяют в паре.
Типовые неисправности передней бабки 16К20: симптомы, причины, решения
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Перегрев корпуса бабки (рука не терпит, запах масла) | Чрезмерный натяг подшипников; грязное масло или низкий уровень; забит фильтр/каналы плунжерного насоса | Ослабить натяг гайки на 10–15° и обкатать; заменить масло, промыть бак бабки, восстановить уровень по маслоуказателю |
| Ровный гул, растущий с оборотами | Усталостные раковины (питтинг) на дорожках колец, износ роликов/шариков; выработка зубьев передач | Дефектовка со вскрытием крышки, замена подшипников с регулировкой; при износе колёс — их замена или ремонт |
| Металлический стук, особенно на малых оборотах и при реверсе | Разрушение сепаратора или ролика; открутившаяся гайка внутреннего кольца; большой люфт опоры | Немедленная остановка: вскрытие, дефектовка, замена подшипника; проверка резьбовых соединений шпинделя |
| Биение шпинделя выше 0,01 мм, конусность деталей | Потерян натяг; износ дорожек; смещение внутреннего кольца после удара; грязь в опоре | Диагностика индикатором, регулировка натяга; если не помогает — замена подшипников или ремонт шеек шпинделя |
| Вибрация, «рябь» на поверхности детали | Дисбаланс патрона или заготовки; ослабший натяг; износ задней опоры | Балансировка патрона, проверка посадки на фланец; регулировка опор; источник вибрации ищут последовательно — от инструмента к шпинделю и приводам |
| Течь масла из-под фланца шпинделя и крышек | Износ манжеты на шпинделе, потеря эластичности прокладок крышек, избыточный уровень масла, забито дыхательное отверстие | Замена манжет и прокладок; выставить уровень; прочистить сапун |
| Шпиндель долго останавливается, тормоз «не держит» | Износ или замасливание тормозной ленты, разрегулировка | Регулировка ленты гайками; при износе накладки — замена ленты; устранить течь масла на шкив |
| Проскальзывание под нагрузкой, «клин» при старте | Износ дисков фрикционной муфты, неверная её регулировка | Регулировка муфты гайками, замена фрикционных дисков |
| Ухудшилась шероховатость поверхности при нормальном биении | Вибрации опор, износ направляющих суппорта, неправильная геометрия резца | См. диагностику ухудшения шероховатости; проверить натяг подшипников и жёсткость закрепления |
Общее правило техники безопасности: любые работы внутри передней бабки — только на обесточенном станке с вывешенной табличкой; гайки шпинделя и муфты стопорятся штатными винтами и шайбами, «самоконтрящихся» соединений здесь нет.
Когда передней бабке нужен капитальный ремонт
Критерии
- биение или люфт не устраняются регулировкой натяга — подшипники или шейки шпинделя изношены;
- гул/стук, подтверждённый дефектовкой (раковины, сепараторы, сколы);
- перегрев, не снимаемый регулировкой, заменой масла и промывкой;
- выработка посадочных мест подшипников в корпусе бабки (овальность — кольцо «играет» даже с натягом);
- течи при изношенных манжетах и посадочных поверхностях под них;
- после аварий: удар патроном, заклинивание заготовки, разрушение муфты;
- плановый капремонт по наработке (для 16К20 в системах планово-предупредительных ремонтов он назначается по фактическому состоянию, ориентир — десятилетия эксплуатации).
Что делают при капитальном ремонте бабки 16К20
По заводской ремонтной документации (технологический процесс капитального ремонта 16К20 насчитывает 33 операции только по передней бабке) порядок следующий:
- Проверка геометрической точности перед разборкой — фиксация фактических отклонений, чтобы потом доказать результат.
- Полная разборка, слив масла, промывка корпуса; дефектация всех валов, колёс, подшипников с отбраковкой по нормам допустимого износа.
- Восстановление шпинделя: шлифование посадочных шеек подшипников (при износе — наплавка с последующей закалкой ТВЧ до твёрдости 46,4–51,3 HRC и чистовым шлифованием), восстановление резьбы, центрирующей шейки и конуса Морзе с последующей проверкой биения и динамической балансировкой.
- Восстановление посадочных мест в корпусе (при овальности — расточка с установкой втулок или металлизация).
- Замена подшипников на новые класса точности не ниже паспортного (4-3182120 или 2-697920Л и т. д.). Монтаж внутренних колец с конусным отверстием — с нагревом в масляной ванне до 70–80 °C; удары по кольцам и телам качения недопустимы.
- Сборка с регулировкой: сначала задняя опора, затем установка шпинделя в корпус, регулировка переднего подшипника гайкой/полукольцами, установка и регулировка тормозной ленты и фрикционной муфты.
- Испытания: обкатка около 45 минут с контролем избыточной температуры (не более +40 °C) и шума (корректированный уровень звуковой мощности не более 96 дБА).
- Контроль точности по всем проверкам ГОСТ 18097: радиальное биение у торца и на вылете, осевое биение, торцевое биение буртика и остальные проверки узла — с записью в паспорт ремонта.
Это работа для инженеров с ремкомплектом, индикаторами 0,001 мм, съёмниками и опытом регулировки конических колец: цена ошибки — испорченный дорогой подшипник или перегрев в первую смену. Компания «Сервис Станков» выполняет ремонт станков от 15 000 ₽, включая дефектовку и восстановление шпиндельных узлов токарных станков, с выездом в 45 регионов; при регулярных простоях из-за механики имеет смысл заключить сервисный договор с плановыми осмотрами бабки. А если после ремонта механики вы планируете оснастить 16К20 числовым программным управлением — начните с материала о переделке 16К20 под ЧПУ: точный шпиндельный узел — обязательное условие такой модернизации.
Частые вопросы о шпинделе и передней бабке 16К20
Какие подшипники стоят на шпинделе 16К20?
Два варианта: передняя опора — двухрядный роликовый 3182120 (аналог NN3020K) либо специальный 697920Л; задняя — пара шариковых радиально-упорных 46216Л либо конический роликовый 17716Л с пружинным компенсатором. Точная комплектация зависит от года выпуска станка — сверяйтесь с паспортом конкретной машины перед заказом запчастей.
Можно ли устранить люфт шпинделя без разборки бабки?
Частично да: в варианте с 3182120 натяг выбирается гайкой внутри корпуса через отверстие под стопорным винтом — без демонтажа шпинделя. В варианте с 697920Л придётся снимать детали с переднего конца шпинделя и работать с полукольцами. Но если люфт вызван износом дорожек, регулировка даст лишь временный эффект — подшипники под замену.
Почему после регулировки бабка греется?
Почти всегда — чрезмерный натяг: внутреннее кольцо слишком сильно надвинуто на конус, ролики зажаты, трение и тепло растут. Отпустите гайку на 10–15° и повторите обкатку. Вторые причины — грязное масло, низкий уровень или забитые каналы смазки. Общие подходы к перегреву узлов — в статье «Станок греется: перегрев узлов».
Какое биение патрона допустимо на 16К20?
Сам шпиндель нормируется величинами 0,010 мм (центрирующая шейка, конус у торца) и 0,016 мм на вылете 200 мм. Патрон добавляет собственное биение кулачков и посадки: на исправном станке с выверенным патроном суммарное биение заготовки обычно удерживают в пределах 0,02–0,05 мм в зависимости от класса патрона и состояния кулачков.
Можно ли ставить импортный аналог вместо 3182120?
Да, NN3020K производителей FAG, SKF, NACHI — полноценная замена при соответствии класса точности (Р4/SP, не ниже российского класса 4). Опасность — дешёвые «ноунеймы» без документов: геометрия и биение у них не выдержаны, шпиндельный узел норму 0,01 мм не пройдёт.
Как часто менять масло в передней бабке 16К20?
По руководству уровень проверяют ежедневно по маслоуказателю, а полную замену индустриального масла выполняют по регламенту технического обслуживания — ориентировочно раз в год при двухсменной работе, при сильном загрязнении раньше. Масло со стружечной «взвесью» — главный убийца шпиндельных подшипников.
Сколько стоит ремонт передней бабки?
Зависит от объёма: регулировка натяга и тормоза — минимальный объём работ, замена подшипников — стоимость комплекта (шпиндельные подшипники высоких классов точности — самые дорогие позиции) плюс работа, капремонт с восстановлением шпинделя и корпуса — максимальный. Базовая стоимость работ по ремонту станков в «Сервис Станков» — от 15 000 ₽, точная смета составляется после дефектовки. Узнать стоимость ремонта станка можно по телефону +7 (495) 157-55-11.
Источники
- Инструкция по ремонту токарного станка 16К20. Часть 1. Общее описание (1988)
- Технологический процесс капитального ремонта токарно-винторезного станка 16К20. Часть II (нормы точности, дефектация, монтаж, испытания)
- Руководство по эксплуатации токарно-винторезного станка 16К20
- ГОСТ 18097-93. Станки токарно-винторезные и токарные. Основные размеры. Нормы точности
- Токарно-винторезный станок 16К20 — Википедия