

Каретки (блоки) линейных направляющих — один из самых нагруженных и при этом самых «незаметных» узлов станка с ЧПУ. Портальный фрезерный центр, токарный станок, лазерный раскройщик — везде стол или суппорт ездит по двум рельсам на четырёх каретках, и пока они исправны, о них никто не вспоминает. Когда износ достигает критической черты, станок начинает терять размер, вибрировать и хрустеть, а затем каретка заклинивает — и простой превращается из часов в дни, потому что запчасть ещё надо подобрать правильно.
В этой статье разберём полный цикл работы с профильными рельсовыми направляющими HIWIN серий HGH/HGW, THK HSR и их аналогами: как диагностировать износ кареток по люфту, шуму и «зарыванию», как подобрать типоразмер, класс точности и преднатяг, как заменить каретки и перевыверить рельсы, почему нельзя собирать «франкенштейна» из деталей разных брендов и классов и как обкатать узел после ремонта. Общие вопросы устройства направляющих мы рассматривали в статье «Направляющие станка: типы, износ, обслуживание» — здесь сосредоточимся на профильной рельсовой схеме и конкретных цифрах из каталогов производителей.
Как устроена каретка и как читать маркировку
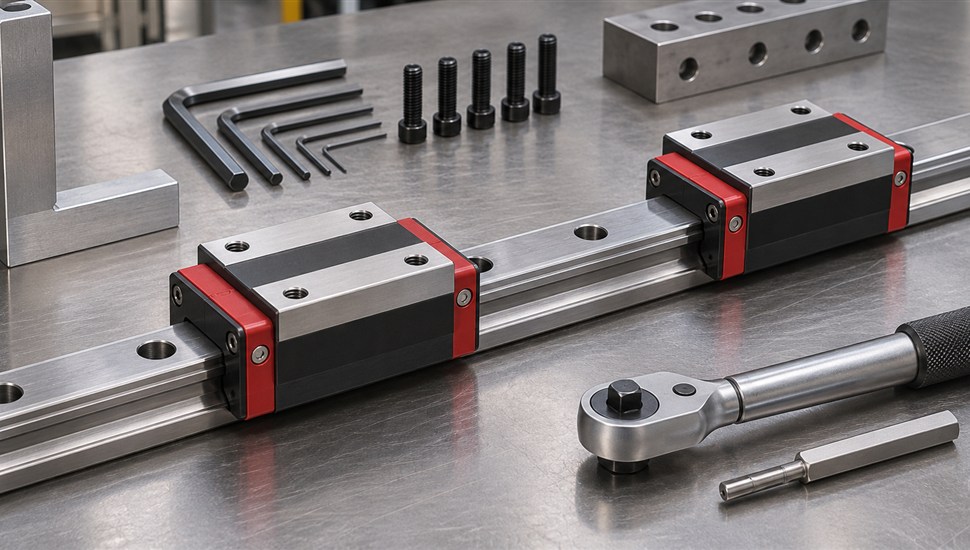
Профильная рельсовая направляющая состоит из закалённой шлифованной рельсы с четырьмя дорожками качения и каретки (блока) с циркулирующими внутри шариками. Шарики перекатываются по дуговым желобам с контактом под 45° к вертикали, благодаря чему каретка одинаково воспринимает нагрузку во всех четырёх направлениях: вверх, вниз и вбок. Внутри каретки стоят сепаратор (ретейнер), концевые пластины циркуляции, уплотнения и смазочный канал.
Чтобы заказать замену, нужно уметь читать маркировку. Пример THK: HSR25A 2 UU C0 M + 1200L P M - II — направляющая HSR, типоразмер 25, тип каретки A, 2 каретки на ось, уплотнения UU, средний преднатяг C0, нержавеющая сталь, длина рельсы 1200 мм, класс точности P. Пример HIWIN: HGH25CA ZA + 1240L H — серия HG, высокая сборка (H), типоразмер 25, каретка стандартной длины CA, средний преднатяг ZA, рельса 1240 мм, класс точности H.
Ключевые расшифровки серии HIWIN HG:
- HGH — каретка высокой сборки, крепление винтами сверху;
- HGW — фланцевая каретка низкой сборки, винты проходят насквозь или в резьбу фланца; выдерживает выше нагрузки и момент опрокидывания при той же высоте;
- CA / HA — стандартная и удлинённая каретка: у HA больше шариковых рядов и длины, грузоподъёмность выше на 25–35%;
- буква после типоразмера у THK (A, B, R, LA…) — исполнение крепежных отверстий и длины каретки.
Когда менять каретки: диагностика износа
Износ кареток почти никогда не появляется внезапно — узел сигнализирует о проблеме задолго до заклинивания. Игнорировать сигналы дорого: разрушение каретки на ходу царапает дорожки рельсы, и тогда вместо замены блоков придётся менять весь комплект. Различают четыре характерных признака.
Признаки износа
- Люфт стола или суппорта. При износе шариков и дорожек каретка теряет преднатяг, появляется зазор. Деталь перестаёт держать размер, на обработанной поверхности появляются волны и «ёлочка»; почему так происходит, подробно разобрано в материале «Станок с ЧПУ не держит размер: 10 причин».
- Шум и хруст. Здоровая каретка шелестит. Хруст, щелчки и стук в такт движению — это перекатывание шариков по лункам выкрашивания или битым сепараторам. Как локализовать источник стука по узлам, описано в статье «Стук и вибрация при работе станка».
- «Зарывание» — неравномерное усилие хода. Стол идёт туго на отдельных участках, «вкапывается» в определённых позициях хода. Это признак локального износа дорожек рельсы, усталостных лунок или повреждённых шариков; как связаны вибрации направляющих с шероховатостью поверхности — в статье «Ухудшилась шероховатость поверхности».
- Качание каретки на рельсе. После снятия стола каретку можно качнуть рукой от себя/на себя — у изношенной каретки с преднатягом ZB или ZA люфт ощущается пальцами, а у исправной ход плотный, без качания.
Пошаговая проверка узла
- Выслушайте ось на всех подачах. Медленно прогоните ось по всему ходу на ручном режиме: посторонний звук, меняющийся по позициям, укажет проблемную зону или каретку.
- Измерьте усилие хода. Отсоедините ШВП или сервопривод от стола и протяните узел динамометром. Для шариковой профильной направляющей коэффициент трения — порядка 0,002–0,004; к нему добавляется сопротивление уплотнений (по данным THK, для кареток HSR с уплотнениями UU — от 2,0 Н у 15-го типоразмера до 11,8 Н у 35-го и 19,6 Н у 45-го на блок). Усилие, выросшее вдвое против эталонного, или резкие пики на отдельных участках — признак износа.
- Проверьте люфт индикатором. Закрепите индикатор часового типа на станине, уприте наконечник в стол сбоку и сверху и качните стол рукой в обоих направлениях. Люфт в направлении движения — это уже не каретка (за него отвечает ШВП, см. «Люфт стола или суппорта станка»), а вот люфт в поперечном и вертикальном направлениях при исправном приводе указывает именно на каретки. У каретки с преднатягом ZA/ZB поперечного люфта быть не должно вовсе: если он есть, преднатяг выбран износом.
- Снимите стол и проверьте качание каждой каретки. Поочерёдно качайте каретки на рельсах: одна заведомо «болтающаяся» при трёх плотных — типичная картина точечного разрушения после попадания стружки.
- Осмотрите дорожки рельсы. Протрётые дорожки должны быть равномерно матовыми, без ступенек, лунок, питтинга (мелких раковин усталостного выкрашивания), ржавых полос и следов бринеллирования — лунок от ударного вдавливания шариков при падении узла или перевозке со снятым преднатягом.
- Осмотрите снятую каретку. Проверьте состояние шариков (питтинг, потемнение, разноразмерность), дорожек внутри блока, уплотнений и сепаратора. Заправьте канал консистентной смазкой и убедитесь, что она выходит с обоих торцов.
- Сравните каретки между собой. Замер люфта и усилия хода по всем четырём кареткам покажет, изношен узел равномерно (плановая замена комплекта) или локально (после аварии/попадания грязи).
Таблица «симптом → причина → решение»
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Поперечный/вертикальный люфт стола | Износ шариков и дорожек каретки, потеря преднатяга | Замена кареток комплектом на ось; проверка рельс |
| Хруст, щелчки при движении | Усталостное выкрашивание дорожек, разрушение шарика или сепаратора | Немедленная замена каретки, осмотр дорожек рельсы на лунки |
| Тугой ход «волнами», зарывание на участках | Локальный износ или повреждение дорожки рельсы, деформация рельсы после удара | Проверка прямолинейности рельсы, замена рельсы или пары рельса+каретки |
| Ржавые полосы на дорожках, коррозия | Попадание СОЖ/влаги, выработанная или неподходящая смазка | Оценка глубины коррозии; лёгкая — полировка и замена смазки, глубокая — замена |
| Усилие хода выросло плавно по всей длине | Загустевшая смазка, загрязнение, износ по всей длине | Промывка, свежая смазка; если не помогло — дефектовка |
| Стук при реверсе направления | Люфт кареток в паре с износом ШВП | Совместная диагностика направляющих и шарико-винтовой передачи |
Критерии предельного состояния и ресурс
Каретку меняют, если выполняется хотя бы одно условие: появившийся люфт превышает допуск для заявленного класса точности; усилие хода выросло примерно вдвое от исходного при исправной смазке; на дорожках видны лунки, питтинг или ступеньки; каретка имеет следы попадания стружки с абразивом. Номинальный ресурс шариковой каретки считается по формуле L10 = 50 × (C/P)³ км (C — динамическая грузоподъёмность, P — эквивалентная нагрузка; методика по ISO 14728-1). Пример: каретка HGH25CA с C = 34,9 кН при нагрузке 12 кН на блок проходит около 1230 км, а при 17,5 кН — уже только около 400 км: ресурс падает кубически с ростом нагрузки. В часах при ходе 0,8 м и 6 циклах в минуту это примерно 2100 и 700 часов чистого движения. Реальный срок всегда короче из-за загрязнения, бедной смазки и ударных нагрузок, поэтому ориентироваться надо не на календарь, а на измерения люфта и усилия хода в рамках регламентного ТО станка с ЧПУ.
Подбор кареток: типоразмер, класс точности, преднатяг
Заказывая замену, нужно указать четыре параметра: типоразмер и исполнение, класс точности, преднатяг и комплектность (с рельсами или без). Ошибка в любом из них — это или каретка, которая не встаёт по высоте, или узел, который «пляшет» по точности.
Типоразмер: 15, 20, 25, 30, 35, 45
Типоразмер — это ширина рельсы в миллиметрах; он определяет грузоподъёмность и жёсткость. Нагрузки по каталогу HIWIN для кареток высокой сборки (значения близки у THK HSR и большинства аналогов, но для заказа сверяйтесь с каталогом конкретного бренда):
| Типоразмер | Каретка | Динамическая C, кН | Статическая C0, кН | Типичное применение на станках |
|---|---|---|---|---|
| 15 | HGH15CA | 14,7 | 23,5 | Лёгкие оси: малые фрезеры, головки, конвейеры, деревообработка |
| 20 | HGH20CA | 27,1 | 36,7 | Настольные обрабатывающие центры, оси малой нагрузки |
| 25 | HGH25CA | 34,9 | 52,8 | Средние фрезерные и токарные станки: продольная ось столов |
| 25 | HGH25HA | 42,2 | 69,1 | То же, при повышенных нагрузках и моментах |
| 30 | HGH30CA | 48,5 | 71,9 | Обрабатывающие центры среднего класса, порталы |
| 35 | HGH35CA | 64,6 | 93,9 | Тяжёлые фрезерные станки, поперечные оси порталов |
| 45 | HGH45CA | 103,8 | 146,7 | Тяжёлое фрезерование, крупные порталы, оси Z массивных шпиндельных головок |
| 45 | HGH45HA | 125,3 | 191,9 | Максимальная нагрузка для 45-й рельсы |
Правило подбора простое: берёте фактическую нагрузку на самую нагруженную каретку (вес узла + сила резания + моменты), делите на C и получаете теоретический ресурс; если он меньше планового межремонтного пробега — берёте типоразмер выше или удлинённое исполнение HA. Ставить типоразмер меньше заводского нельзя: отверстия в столе под крепёж уже не совпадут, а жёсткость упадёт.
Класс точности
Класс точности нормирует прямолинейность движения каретки, допуск высоты сборки и разницу высот между каретками одного комплекта. Чем выше класс, тем меньше разница высот кареток — а именно на неё опираются все четыре блока одновременно. Обозначения HIWIN: C (Normal), H (High), P (Precision), SP (Super Precision), UP (Ultra Precision); у THK те же классы обозначаются Normal (без символа), H, P, SP, UP.
| Класс точности | Где применяется | Примечание |
|---|---|---|
| C / Normal | Транспортные механизмы, сварка, упаковка, подача без точностных требований | Самый дешёвый, максимальная разница высот между каретками |
| H / High | Стандарт для большинства серийных фрезерных и токарных станков с ЧПУ | Баланс цены и точности; класс «по умолчанию» при замене |
| P / Precision | Шлифовальные станки, прецизионная обработка, измерительные машины | Предел для взаимозаменяемых серий HIWIN |
| SP / Super Precision | Прецизионные станки, лазерная резка высокого класса | Только невзаимозаменяемые серии, парная шлифовка рельса и кареток |
| UP / Ultra Precision | Координатно-измерительные машины, станки для оптики и электроники | Заказная позиция, высший класс |
Практический вывод: класс точности новой каретки должен совпадать с классом того, что стояло, или быть выше — но никогда не ниже. Класс выбит на торце каретки и на бирке рельсы вместе с преднатягом.
Преднатяг: Z0, ZA, ZB
Преднатяг — это заводской натяг шариков в каретке, создаваемый установкой шариков увеличенного диаметра. Он убирает зазор, удваивает жёсткость и удерживает точность при реверсах. По каталогу HIWIN три стандартных класса (C в диапазонах — динамическая грузоподъёмность каретки):
| Класс | Величина преднатяга | Когда применять | Типовые оси и станки |
|---|---|---|---|
| Z0 — лёгкий | 0–0,02C | Направление нагрузки постоянно, удары и вибрация малы, требования к точности невысоки | Транспортёры, упаковочные машины, оси X/Y общепромышленного оборудования, сварка |
| ZA — средний | 0,05C–0,07C | Требуется высокая точность позиционирования | Обрабатывающие центры, ось Z общепромышленных станков, электроэрозия, токарные с ЧПУ, точные координатные столы, измерительное оборудование |
| ZB — тяжёлый | 0,10C–0,12C | Нужна максимальная жёсткость, есть вибрации и ударные нагрузки | Тяжёлое фрезерование, шлифовальные станки, ось Z станков, горизонтально- и вертикально-фрезерные, тяжёлая черновая обработка |
Важные оговорки из документации HIWIN: для типоразмеров меньше 20 преднатяг тяжелее ZA не рекомендуется — избыточный натяг съедает ресурс; взаимозаменяемые серии выпускаются только с Z0 и ZA и классом до P, полный ряд Z0/ZA/ZB — у невзаимозаменяемых (каретка и рельс прикатываются и продаются парой). По данным THK, эффект преднатяга по жёсткости может превышать сам натяг до 2,8 раза, а смещение под нагрузкой у преднатянутой каретки примерно вдвое меньше, чем у каретки с зазором. Но за жёсткость платят трением: чем выше класс натяга, тем больше усилие хода и тепловыделение.
Соответствие кодов преднатяга HIWIN и THK (числовые диапазоны у брендов разные — условное соответствие по назначению):
| HIWIN | THK (HSR) | Смысл | Радиальный зазор THK для HSR25, мкм |
|---|---|---|---|
| Z0 | Normal (без символа) | Практически без натяга / минимальный | от −6 до +3 |
| ZA | C1 | Лёгкий/средний преднатяг | от −16 до −6 |
| ZB | C0 | Средний/тяжёлый преднатяг | от −31 до −19 |
Отдельно учтите, что преднатяг ужесточает требования к монтажным поверхностям станины. Допустимая непараллельность двух опорных поверхностей рельс (P) и допуск их высоты (S1) по каталогу HIWIN, мкм:
| Типоразмер | Параллельность P: Z0 / ZA / ZB | Высота S1: Z0 / ZA / ZB |
|---|---|---|
| 15 | 25 / 18 / 13 | 130 / 85 / 35 |
| 20 | 25 / 20 / 18 | 130 / 85 / 50 |
| 25 | 30 / 22 / 20 | 130 / 85 / 70 |
| 30 | 40 / 30 / 27 | 170 / 110 / 90 |
| 35 | 50 / 35 / 30 | 210 / 150 / 120 |
| 45 | 60 / 40 / 35 | 250 / 170 / 140 |
Обратите внимание, как сжимаются допуски при ZB: тяжёлый преднатяг «прощает» монтажной поверхности в разы меньше, чем Z0. Поставить каретку ZB на изношенную, просевшую станину без её восстановления — значит обречь узел на задиры и быстрый износ.
Совместимость HIWIN, THK и аналогов: что взаимозаменяемо, а что нет
На рынке, кроме HIWIN и THK, десятки производителей аналогов (китайские, корейские, тайваньские бренды), и почти все декларируют «совместимость с HGH/HSR». Разберём, что это значит на практике.
Взаимозаменяемо на уровне узла: посадочные размеры. Ширина и высота рельсы, шаг крепёжных отверстий, высота сборки каретки над рельсой у HIWIN HG и THK HSR одного типоразмера совпадают с точностью до допусков классов. Комплект «рельса + каретки» одного бренда можно поставить вместо комплекта другого бренда, не пересверливая станину и стол. Это штатный путь модернизации и ремонта, когда оригинал снят с поставок или неприемлем по срокам.
Невзаимозаменяемо на уровне детали: каретка одного бренда на рельсе другого. Профиль желоба, диаметр шариков, радиус дуги дорожки и внутренняя компоновка кареток у HIWIN и THK различаются, даже если рельсы внешне похожи как близнецы. Каретка «чужого» бренда на родной рельсе теряет проектную точность контакта шариков: жёсткость падает, преднатяг распределяется неравномерно, ход становится неравномерным, ресурс сокращается. По опыту производителей, штатно работающие «гибриды» — исключение, а не правило.
| Сценарий | Допустимо? | Комментарий |
|---|---|---|
| Заменить весь комплект (2 рельсы + 4 каретки) THK HSR25 на HIWIN HGH25 того же класса и преднатяга | Да | Посадочные размеры совместимы; проверьте высоту сборки и резьбу крепежа по каталогам |
| Поставить новую каретку THK на изношенную рельсу HIWIN (или наоборот) | Нет | Разная геометрия дорожек — потеря жёсткости и точности контакта |
| Заменить только одну каретку из четырёх на оси | Крайне нежелательно | Разница высот и натягов старых и новой кареток перекашивает стол; минимум — менять парой на одной рельсе, правильно — комплектом на ось |
| Смешать на одной оси каретки двух брендов одного типоразмера | Нет | Разные высоты сборки и численные диапазоны преднатяга (см. таблицу выше) |
| Использовать «аналог HGH25CA ZA» стороннего бренда на весь узел целиком | С оговорками | Проверяйте реальные C/C0 и класс точности по каталогу производителя, а не по надписи «аналог» |
«Франкенштейн» из разных классов и брендов: почему геометрия поплывёт
Самая частая ошибка экономного ремонтника: одна каретка разрушена, в наличии нашлась «такая же, но классом пониже и без преднатяга, зато дёшево» — и её поставили в паре с тремя родными. Через неделю станок не держит размер, а через месяц «случайно» изнашиваются и остальные каретки. Причины строго физические:
- Разница высот. Каретки разных классов точности и брендов отличаются высотой сборки на десятки микрометров. Стол — жёсткая плита: он опирается на две самые высокие каретки, а две недогруженные «едут пассажирами». Вся нагрузка удваивается на половине опор, и их износ ускоряется в разы (кубическая зависимость ресурса от нагрузки).
- Разный преднатяг — разное смещение. Под одинаковой силой резания каретка с ZB смещается почти вдвое меньше, чем каретка с Z0. Стол получает перекос, зависящий от направления силы: размер «плывёт» при смене направления врезания.
- Разное сопротивление хода. Каретки с разным натягом тянут стол с разным усилием — это неравномерный нагрев направляющих и ложные ошибки контура положения по осям.
- Несовпадение зон контакта. «Чужая» каретка прокатывает шарики по дорожкам родной рельсы с другим углом и пятно контакта смещено — дорожка изнашивается неравномерно, появляются волны и ступеньки, к которым потом не удаётся прикатать уже и правильную каретку.
Итог: смешанный узел не просто хуже работает — он активно разрушает соседние детали. Если бюджет не позволяет купить комплект, честнее временно перенатянуть регламент допусков и вести узел до плановой замены с усиленным контролем, чем ставить заведомо несовместимую деталь.
Замена кареток: пошаговая инструкция
Далее — типовая технология замены кареток на оси станка с ЧПУ с сохранением геометрии узла. Работы на высоте (ось Z портала) требуют второго человека и страховочных опор.
Подготовка
- Обесточьте станок и заблокируйте вводный выключатель; вывесите предупреждающий знак. Сбросьте остаточное давление в пневмосистеме, если она двигает узел.
- Зафиксируйте подвижный узел. Портал фрезерного станка опустите вниз и подоприте деревянными брусками или выставленными домкратами через доску — узел не должен висеть на каретках и тем более падать после их ослабления. Стол токарного станка выдвиньте в безопасную зону хода и тоже подоприте.
- Отсоедините мешающие узлы: защитные кожухи направляющих, стружкосборник, кабель-канал, датчики конца хода на пути демонтажа.
- Отсоедините привод оси — открутите гайку ШВП от стола или снимите ремень с двигателя (особенности демонтажа привода и признаки его износа — в статье «ШВП: признаки износа и замена шарико-винтовой передачи»). Ослабленный привод не должен подтормаживать узел и искажать результаты последующей выверки.
- Подготовьте инструмент и расходники: динамометрический ключ с головками, шестигранники, индикатор часового типа со стойкой, безворсовые салфетки, керосин или специальный очиститель, консистентную смазку по спецификации станка (обычно NLGI 1–2 с базовой вязкостью по каталогу направляющих), технологическую («ремонтную») рельсу того же типоразмера или второй комплект рельс, киянку с мягким бойком, стропы/тали для снятия стола.
Демонтаж
- Пометьте взаимное положение деталей: маркером отметьте посадку стола к кареткам и каждой каретки к её позиции на рельсе, направление рельсы (базовая/ведомая сторона обычно помечена линией шлифовки у THK или маркировкой). Сфотографируйте узел.
- Снимите стол (суппорт, портал). Отдайте винты кареток по диагонали, аккуратно поднимите узел талью и уберите в сторону на подкладки. Не опускайте стол дорожками кареток вниз на грязный пол.
- Оцените момент затяжки снятых винтов динамометрическим ключом при отдаче — грубая проверка, не было ли недотянуто/перетянуто.
- Снимите каретки с рельс. Отдайте оставшийся крепёж и стяните каретку с рельсы строго вдоль оси. Ни в коем случае не снимайте каретку с рельсы «в воздух»: подставьте технологическую рельсу и перекатите каретку на неё, не допуская остановки в промежуточном положении. Если каретка без сепаратора и шарики начали выпадать — узел под замену в сборе.
Требование THK по монтажу: по возможности не снимайте каретку с рельсы вовсе; если съём неизбежен — используйте приспособление для монтажа/демонтажа либо запасную рельсу того же типоразмера, стыкуя её торец в торец с рабочей. Установка каретки с частично выпавшими шариками приводит к раннему разрушению узла; если шарик выпал — каретку использовать нельзя.
- Защитите дорожки рельс. Открытые участки рельс сразу закройте чистой ветошью/плёнкой. Пролитая СОЖ и стружка на открытой дорожке за смену могут сделать то, чего износ не делал годами.
- Очистите и дефектуйте рельсы. Протрите дорожки салфеткой с очистителем, осмотрите на лунки, ступеньки, питтинг и коррозию (см. раздел «Когда менять рельсу целиком» ниже). Проверьте момент затяжки нескольких винтов рельсы выборочно — ослабленный крепёж рельс тоже источник «плавающей» геометрии.
Установка новых кареток
- Удалите консервационную смазку с новых кареток и участков рельс под ними: антикоррозийная плёнка рассчитана на хранение, а не на работу, и, смешиваясь с рабочей смазкой, ухудшает её свойства. Базовые (упорные) поверхности протрите насухо.
- Заправьте каретки смазкой через пресс-маслёнку до выхода свежей смазки из торцов, чтобы узел не стартовал «всухую».
- Перекатите каретки на рельсы через технологическую рельсу, выровняв стыки торец к торцу без ступеньки и перекоса. На рельсе каретку двигайте плавно, без рывков; следите, чтобы уплотнения не завернулись.
- Установите стол на каретки по меткам из шага 6, наживите винты от руки. Винты — только чистые, исправные, класса прочности 12.9 (родные или полные аналоги); вытянутые и повреждённые замените.
- Затяните винты кареток динамометрическим ключом по диагонали (для 4 винтов — крест-накрест) в два-три прохода с нарастающим моментом. Моменты — по таблице ниже.
- Подключите привод оси, установите кожухи, датчики; уберите опоры и инструмент из зоны.
Моменты затяжки
Точные моменты зависят от диаметра винта, класса прочности и материала резьбовой части (сталь, чугун, алюминий). Базовые значения по технической документации THK (винты с внутренним шестигранником, класс прочности 12.9) — каталог HIWIN для тех же диаметров даёт совпадающие с точностью до ~5% значения (например, M8: 30,4 Н·м у обоих):
| Диаметр винта | Сталь, Н·м | Чугун, Н·м | Алюминий, Н·м |
|---|---|---|---|
| M3 | 2,0 | 1,3 | 1,0 |
| M4 | 4,1 | 2,7 | 2,1 |
| M5 | 8,8 | 5,9 | 4,4 |
| M6 | 13,7 | 9,2 | 6,9 |
| M8 | 30,4 | 20,1 | 14,7 |
| M10 | 67,6 | 45,1 | 33,3 |
| M12 | 118 | 78,4 | 58,8 |
| M14 | 157 | 105 | 78,4 |
| M16 | 196 | 131 | 98 |
Какой винт где стоит на типовых узлах HIWIN HG (каретка высокой сборки, винт сверху; рельса крепится снизу, шаг отверстий у 15–25 типоразмеров — 60 мм, у 30/35 — 80 мм, у 45 — 105 мм):
| Типоразмер | Винты каретки (HIWIN) | Винт рельсы | Момент для винта каретки (сталь/чугун), Н·м |
|---|---|---|---|
| 15 | M4 | M4 | 4,1 / 2,7 |
| 20 | M5 | M5 | 8,8 / 5,9 |
| 25 | M6 | M6 | 13,7 / 9,2 |
| 30 | M8 | M8 | 30,4 / 20,1 |
| 35 | M8 | M8 | 30,4 / 20,1 |
| 45 | M10 | M12 | 67,6 / 45,1 |
У THK HSR резьба крепежа того же ряда диаметров (M5/M6/M8/M12 для 20/25/30–35/45 типоразмеров), но конкретные длины винтов и резьба отдельных исполнений сверяйте по размерным таблицам каталога. Общие правила: тянуть только динамометрическим ключом; затяжка «от руки с удлинителем» перетягивает M5 в два раза и коробит тонкий стол; резьба должна входить в деталь на полную номинальную глубину, но без выхождения в зону дорожек.
Монтаж рельс: выверка параллельности и прикатка
Если меняются или снимаются сами рельсы, порядок монтажа строго двухэтапный: сначала базовая («мастер») рельса, затем ведомая — относительно базовой. Ставить обе «на глаз» по разметке нельзя: непараллельность рельс не видна глазами, но каретки на ней заклинивает и изнашивает.
Установка базовой рельсы
- Подготовьте посадочные поверхности станины: удалите заусенцы, забоины, краску и грязь; уберите антикоррозийную плёнку с упорных поверхностей рельс промывкой. После обезжиривания упорные поверхности склонны к коррозии — THK рекомендует протереть их маловязким веретённым маслом.
- Уложите рельсу упорной (шлифованной, маркированной линией) стороной к базовому буртику станины, наживите винты от руки так, чтобы рельса легко прижималась пальцем.
- Прижмите рельсу к базовой поверхности по всей длине — штатными винтами с цилиндрической головкой (если конструкция предусматривает), малыми струбцинами или разрезной втулкой на винте, соблюдая момент прижатия, — и затягивайте крепёжные винты динамометрическим ключом от середины рельсы к концам, парами симметрично. Именно такой порядок исключает «змею» из температурного коробления.
- Забейте пластиковые заглушки в отверстия рельсы заподлицо с дорожками — выступающая заглушка царапает уплотнения каретки.
Выверка второй рельсы
Ведомая рельса выверяется параллельно базовой четырьмя способами (по технической документации THK); на станках чаще всего применяют второй и третий:
- Через поверочную линейку и индикатор: между рельсами укладывают лекальную линейку, индикатор на стойке двигают по базовой рельсе, выставляя линейку параллельно ей; затем по линейке выверяют ведомую рельсу и затягивают её винты от середины к концам.
- Через стол (метод параллельности стола): две каретки на базовой рельсе соединяют со столом (или технологической плитой), каретку на ведомой рельсе — тоже; индикатор закрепляют на столе и упирают в боковую поверхность каретки ведомой рельсы. Стол прогоняют по длине хода и, удерживая стрелку в допуске, последовательно затягивают винты ведомой рельсы.
- «Прикатка» — метод следования за мастер-рельсой: стол укладывают на каретки смонтированной базовой рельсы и прижатой, но не затянутой ведомой; жёстко крепят стол к кареткам базовой рельсы и к одной каретке ведомой, вторую каретку ведомой рельсы оставляют слегка прижатой. Перемещая стол, ведомая рельса сама выставляется в параллель под усилием кареток, и её винты затягивают поэтапно по шагу отверстий от одного конца; финально дотягивают и вторую пару кареток. Это самый быстрый заводской способ — он же «прикатка каретками».
- По кондуктору: жёсткая оправка с упорными пятами охватывает обе упорные поверхности и переносит параллельность с шагом крепёжных отверстий; способ для серийного производства.
Допуск параллельности упорных поверхностей двух рельс — по таблице выше (типовые значения 13–60 мкм в зависимости от типоразмера и преднатяга). После затяжки обеих рельс каретки по всей длине хода должны идти с равномерным, «вязким» усилием без локальных тугих пятен. Проверьте также разность высот рельс индикатором на магнитной стойке — она нормируется тем же рядом допусков (S1).
Когда менять рельсу целиком
Менять только каретки можно лишь тогда, когда дорожки рельсы в норме. Рельса под замену, если:
- на дорожках видны усталостные лунки, питтинг или ступеньки — изношенную дорожку новая каретка «откопирует» за сотни километров пробега;
- каретка тугая только на участке рельсы при исправных каретках — локальная деформация после удара или падения узла;
- обнаружена глубокая коррозия (следы ржавчины, ощутимые ногтем) после простоя с попаданием СОЖ;
- износ асимметричный: одна дорожка выработана заметно сильнее остальных — типично после долгой работы с односторонним натягом; новая каретка на такой рельсе получит перекос;
- после аварии (столкновение узла, падение инструмента в открытую дорожку) — независимо от видимых повреждений.
Рельсы меняются только парой на ось и в комплекте с каретками того же класса — обратное сводит на нет всю выверку. При покупке длинных рельс помните про стандартные заводские длины и стыковку: стык должен быть только с допуском производителя (у HIWIN для стыкованных рельс — 0…−0,3 мм на торце), иначе на стыке каретка будет брать удар.
Обкатка и проверка после замены
- Контрольная протяжка вручную: до включения привода прокатайте узел по всему ходу за ШВП или рукой — усилие должно быть равномерным, без тугих пятен и заеданий на краях хода.
- Первый пуск на минимальной подаче: прогоните ось 5–10 циклов на скорости порядка 10–20% рабочей. Слушайте узел: равномерный шелест — норма, локальный шелест/гул — повод остановиться и перемерить параллельность.
- Контроль температуры: после часа работы в штатных циклах потрогайте каретки (или снимите тепловизором): каретка горячее соседних на ощутимую разницу — перекос или избыточный преднатяг.
- Контроль тока сервопривода: по экрану ЧПУ сравните ток (момент) по оси до и после замены на одинаковых перемещениях: рост тока — лишнее трение в направляющих.
- Повторная затяжка: через 50–100 км пробега (или первую плановую смену смазки) проверьте динамометрическим ключом моменты винтов кареток и выборочно — рельс: винты в свежесобранном узле «садятся».
- Проверка точности: индикатором — люфт и биение; лазерным интерферометром или тестовой обработкой — точность позиционирования и перпендикулярность осей. После замены комплекта с сохранением класса точности станок должен вернуться в паспортные параметры.
- Смазка: вне зависимости от системы смазывания станка убедитесь, что дозаторы подают смазку к каждой каретке; какие узлы станка смазываются и чем — в материале «Система смазки станка с ЧПУ».
Типичные ошибки при замене кареток
- Каретку сняли с рельсы «в воздух», шарики частично выпали, узел собрали как есть — каретка разрушится в первые сотни километров.
- Винты затянуты обычным ключом «по ощущению» — перетянутый стол коробит, недотянутый уходит: в обоих случаях точность теряется.
- Забыта консервационная смазка — рабочая смазка разбавлена антикором, уплотнения не держат стружку.
- Одна новая каретка в компании трёх изношенных — перекос и ускоренный износ всего узла (см. «франкенштейн»).
- Преднатяг выбран «побольше, чтобы держал» на малом типоразмере — нагрев, задиры, падение ресурса вместо роста жёсткости.
- Ведомая рельса затянута до выверки — параллельность «уплыла», каретки закусывает на концах хода.
- Открытые дорожки оставлены без защиты на время ремонта — стружка и СОЖ сделали рельсы непригодными до их установки.
- Заглушки отверстий рельсы не забиты заподлицо — уплотнения каретки срезаны за смену.
Частые вопросы
Можно ли заменить только одну каретку из четырёх?
Как временная мера после точечного повреждения — с кареткой того же бренда, серии, класса точности и преднатяга. Правильно — менять парой на одной рельсе или комплектом на ось: разница высот между старыми и новой каретками перекашивает стол и ускоряет износ остальных.
Какой преднатяг ставить на ось Z фрезерного станка?
Для оси Z, где каретки постоянно несут вес шпиндельной головки и ударные нагрузки при врезании, производители рекомендуют средний или тяжёлый преднатяг: ZA/ZB у HIWIN, C0 у THK. Для лёгких вспомогательных осей достаточно Z0 (Normal). Для типоразмеров меньше 20 тяжелее ZA не ставят вообще.
Чем промывать каретки и рельсы?
Керосином или специальным очистителем на минеральной основе, безворсовой салфеткой. Растворители, агрессивные к уплотнениям (ацетон и подобные), недопустимы. После промывки узел сразу смазывают — сухие дорожки ржавеют за ночь во влажном цехе.
Как проверить, что каретки подобраны верно, не разбирая станок?
По шильдику на торце старой каретки: типоразмер, серия, класс точности и код преднатяга там указаны. Если шильдик утрачен — по каталогу производителя сверяют высоту сборки, межкрепёжные расстояния и резьбу: этого достаточно, чтобы идентифицировать замену.
Можно ли «перебрать» изношенную каретку?
Промыть, заменить уплотнения и смазку — да, это штатное обслуживание. Восстановить изношенные шарики и дорожки — нет: подбор «ремонтных» шариков увеличенного диаметра кустарным способом не даёт заводской точности дорожек и преднатяга. Выпавший или разрушенный шарик — каретка только под замену.
Сколько служат каретки?
Расчётный ресурс — тысячи километров пробега и годы работы, но он целиком зависит от нагрузки (кубическая зависимость), смазки и чистоты. Практический ориентир — регулярный контроль люфта и усилия хода: как только люфт появился или усилие выросло вдвое при исправной смазке, узел планируют к замене, не дожидаясь хруста.
Когда стоит звать сервисных инженеров, а не менять самому?
Если нет динамометрического ключа, индикатора и опыта выверки параллельности; если узел поднимается краном; если после замены станок должен выйти на паспортную точность с протоколом. Ошибки монтажа кареток стоят дороже работы: заклинившая на скорости каретка тянет за собой рельсы, стол и ШВП.
Заключение
Замена кареток линейных направляющих — работа точная, но не экзотическая: правильная диагностика (люфт, шум, «зарывание»), корректный подбор (типоразмер по нагрузке, класс точности не ниже заводского, преднатяг под ось и режимы), аккуратный монтаж с динамометрическим ключом и выверкой параллельности рельс — и узел отходит новый ресурс. Главные враги результата — спешка, «франкенштейн» из разнородных деталей и затяжка без момента.
Если износ направляющих уже влияет на точность обработки, а штатного сервиса нет — инженеры «Сервис Станков» выполняют диагностику на производстве (от 5 000 ₽) с протоколом состояния узлов и ремонт станков от 15 000 ₽, включая замену кареток и рельс с выверкой геометрии и приёмочными испытаниями. Заявки принимаются круглосуточно, выезд — в течение 24 часов, работы выполняются в 45 регионах России, Беларуси и Казахстане.
Источники
- Каталог HIWIN «Рельсовые направляющие серии HG»: грузоподъёмность, классы точности, преднатяг Z0/ZA/ZB, моменты затяжки, допуски монтажных поверхностей (HIWIN, на английском языке)
- Руководство по установке линейных направляющих HIWIN (HIWIN, на английском языке)
- THK, Технические данные №1030 «Монтаж и обслуживание направляющих LM Guide»: моменты затяжки, порядок монтажа рельс и кареток, приспособление для демонтажа (THK, на английском языке)
- Каталог THK «LM Guide HSR»: радиальные зазоры Normal/C1/C0, классы точности, кодировка модели (THK, на английском языке)
- THK «Выбор радиального зазора и преднатяга LM Guide»: применение классов зазора, влияние преднатяга на жёсткость (THK, на английском языке)
- ISO 14728-1:2004 «Подшипники качения. Подшипники линейного движения. Часть 1. Динамическая грузоподъёмность и номинальный ресурс» (ISO, на английском языке)