

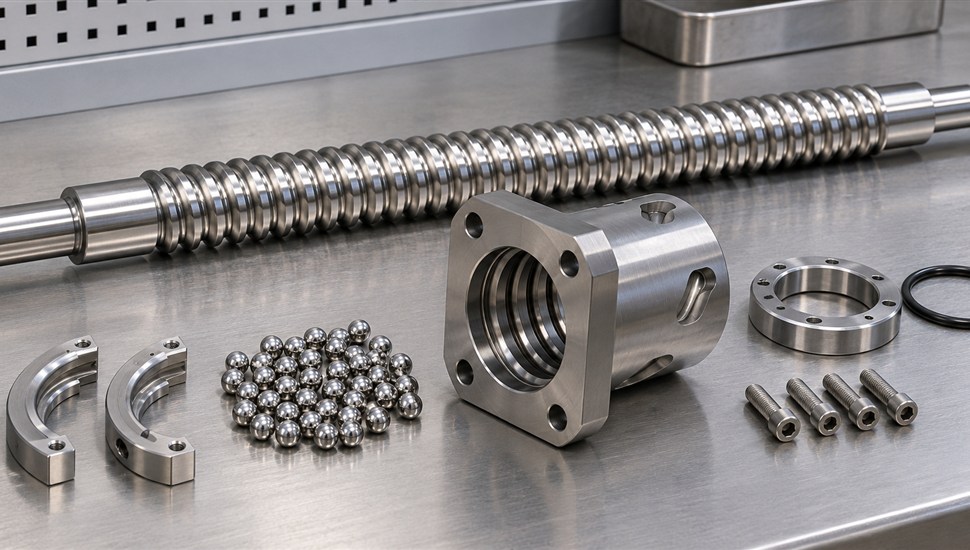
Шарико-винтовая передача (ШВП) — главный привод продольных осей станка с ЧПУ. Со временем в ней появляется осевой люфт: падает точность, размеры «плывут», на поверхности остаются следы вибрации. Если изношена гайка, а винт ещё жив, узел можно восстановить переборкой — без покупки новой пары «винт + гайка», которая по стоимости сопоставима с ремонтом половины механики станка. Главная ловушка такой работы — шарики: при неосторожном демонтаже они высыпаются из гайки за секунду, смешиваются, теряются, и собрать передачу правильно уже не получится. В этой статье — полная методика: как диагностировать люфт и понять, что переборка вообще оправдана, как дефектовать гайку, как рассчитать и подобрать калиброванные шарики, как разобрать и собрать гайку с оправкой так, чтобы ни один шарик не выпал, и как выставить и проверить преднатяг.
Материал рассчитан на сервисных инженеров и наладчиков, а также на подготовленных пользователей, у которых есть индикатор часового типа, микрометр и слесарный навык. Работа тонкая: ошибки измерений и сборки не просто сводят результат к нулю, а угробляют исправный винт.
Когда переборка гайки оправдана
Переборка имеет смысл в одном сценарии: винт в хорошем состоянии, а люфт и потеря точности вызваны износом гайки и шариков. Шарики и дорожки в гайке несут ту же нагрузку, что и винт, но их поверхностей качания в гайке больше (несколько витков), а зона контакта — точечная, поэтому микронный износ каждого шарика и каждой дорожки складывается в заметный суммарный зазор. Если же изношен сам винт, никакая переборка гайки точность не вернёт — узел меняют целиком.
Симптомы, при которых проверяют ШВП
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Стол не держит размер по одной оси, размер «гуляет» на десятые доли миллиметра | Осевой люфт гайки ШВП, потеря преднатяга | Замер люфта индикатором, переборка гайки с подбором шариков |
| Люфт ощущается рукой при покачивании стола, на дисплее ЧПУ координаты «правильные» | Люфт в гайке либо в опорных подшипниках винта | Раздельная диагностика гайки и опор (см. ниже) |
| Шероховатость поверхности ухудшилась, появились волны на обработанной плоскости | Износ ШВП, зазор в передаче, реже — направляющие | Диагностика оси: люфт + биение + точность шага |
| Гайка подклинивает, идёт туго на отдельных участках хода | Локальный износ или забоины на дорожке винта, разрушенные шарики, грязь в каналах | Ревизия: если виноват винт — замена узла |
| Скрип, шелест, стук при перемещении по оси | Разрушение сепараторов или шариков, выкрашивание дорожек | Немедленная ревизия: осколки убивают винт за смены |
Диагностика перед переборкой: замер люфта пошагово
Задача этапа — отделить люфт гайки от люфта опорных подшипников, муфты и соединений, и оценить состояние винта. Порядок такой:
- Очистите узел. Снимите защитные кожухи ШВП, удалите стружку и старую смазку с винта и торцов гайки винтом с тканью, смоченной уайт-спиритом. На грязном узле мерить бессмысленно.
- Проверьте суммарный люфт оси. Закрепите индикатор часового типа (цена деления 0,01 мм; для прецизионных станков — 0,001 мм) на неподвижной части станка, наконечник направьте вдоль оси и уприте в стол или фланец гайки. Отключите серводвигатель оси (или отсоедините муфту), рукой сместите стол в одну сторону, обнулите индикатор, затем сместите в противоположную. Разность показаний — суммарный осевой люфт всей цепи «стол — гайка — винт — опоры — муфта».
- Исключите опорные подшипники. Переставьте индикатор торцево на шлифованный конец винта (со стороны муфты) и покачайте вал за муфту вдоль оси. Показания — люфт опор. Исправный предварительно натянутый подшипниковый узел даёт ноль.
- Вычислите люфт гайки. Если опоры молчат, а суммарный люфт есть, — он в гайке ШВП. Если люфтят опоры — сначала ремонтируйте их, иначе переборка гайки не уберёт люфт.
- Проверьте осевое биение винта. Индикатор на посадочные шейки под подшипники: биение более 0,005–0,01 мм — повод проверить геометрию вала. Радиальное биение тела винта в середине пролёта (при поддержке в центрах или на глаз по прогибу) скажет, не погнут ли винт.
- Оцените дорожку винта по всей длине. Под хорошим светом и лупой: равномерный полукруглый профиль — норма; ступенька в зоне, где стол работает чаще, волнистость, точки питтинга, цветá побежалости от перегрева, очаги коррозии — винт умирает.
- Снимите фактическую точность шага. Прогоните ось по всей длине и пройдитесь эталонной линейкой и индикатором (или лазерным интерферометром, если он есть). Неравномерная накопленная ошибка шага по длине — признак локального износа винта: переборка гайки ошибку шага не исправит, лишь компенсируется средний зазор.
Ориентиры для станков с ЧПУ: у новой передачи с преднатягом осевого люфта в гайке быть не должно вообще (0 на индикаторе). Люфт 0,02–0,03 мм уже заметен на чистовых проходах, 0,05 мм и больше — передача требует вмешательства. Эти пороги ориентировочные: для конкретного станка смотрите паспортные классы точности по позиционированию.
Если своего инструмента или времени на такую диагностику нет, выезд инженера с приборами закрывает вопрос за один визит — диагностика на производстве в «Сервис Станков» стоит от 5 000 ₽, по итогам вы получаете дефектную ведомость с цифрами люфта по каждой оси и обоснованное решение: переборка или замена узла.
Когда переборка бессмысленна
- На дорожке винта есть ступенька износа, выкрашивание, питтинг или коррозионные язвы — новые шарики «лягут» на убитый профиль, преднатяг будет рваным по длине хода.
- Накопленная ошибка шага винта превышает допуск на точность станка — гайка тут ни при чём, точность задаёт винт.
- Винт погнут (радиальное биение тела заметно на глаз или от 0,1 мм на длине пролёта) — сборка с преднатягом заклинит.
- Разрушены дорожки внутри самой гайки: выкрашивание, глубокие задиры, овал витков.
- Гайка неразборная (каналы завальцованы, вкладыши не извлекаются) — только замена.
Устройство гайки ШВП: что придётся разбирать
Чтобы не рассыпать шарики, нужно понимать, как они циркулируют. Шарики катятся по замкнутому контуру: дорожка винта — дорожка гайки — канал возврата — снова винт. Контур размыкается ровно в тот момент, когда гайка сходит с винта, — отсюда и все правила демонтажа.
| Элемент | Функция | На что смотреть при переборке |
|---|---|---|
| Корпус гайки с фланцем | Несёт осевую нагрузку, крепится к столу | Трещины, выработку посадочных поверхностей, состояние резьбовых отверстий |
| Витки с дорожками качания | Профиль «готическая арка» или полукруглый, по нему катятся шарики | Питтинг, задиры, неравномерный блеск износа, овал |
| Каналы возврата (вкладыши, трубки, крышки) | Переводят шарики с конца витка в начало следующего | Целостность перемычек («клювов»), посадку в гнезде, отсутствие люфта вкладыша |
| Шарики калиброванные | Тела качания, размер задаёт преднатяг | Диаметр комплектом, сферичность, микроскопические сколы, одна партия |
| Сепараторы (в части конструкций) | Разделяют шарики в цепочке, гасят шум и взаимный износ | Целостность, износ гнёзд, эластичность пластика |
| Сальники и скребки | Защищают каналы от стружки и пыли, удерживают смазку | Обязательно менять на новые при переборке |
| Распорные кольца (у двойных гаек) | Задают натяг между полугайками | Промаркировать и сохранить; толщина — регулятор преднатяга |
Типы циркуляции шариков и особенности переборки
| Тип возврата | Как выглядит | Число витков в контуре | Особенности переборки |
|---|---|---|---|
| Внешняя трубка | Трубка-«ус» на наружной поверхности гайки, прижата хомутом | Обычно 1,5–3,5 | Самый удобный тип: трубка видна, шарики в канале доступны, хомут снимается первым |
| Вкладыш с перемычкой | Пластиковый или латунный вкладыш в окне гайки, шарики перепрыгивают через виток | 1 | Вкладыши хрупкие: снимать без рычага, помечать каждый и его гнездо |
| Торцевая крышка | Возврат через отверстия в торце гайки, снаружи не видно | 1 | Разборка начинается со снятия торцевой крышки, шарики выходят столбиком |
| Цепочка сепараторов | Шарики соединены пластиковой лентой-клетью | По числу гнёзд | Извлекать целиком, мыть щадяще (растворитель может повредить пластик), ставить только ровной цепочкой |
Как выполнен преднатяг в вашей гайке
- Двойная гайка с распорными кольцами. Две полугайки стянуты через пакет прокладок; уменьшая суммарную толщину прокладок, увеличивают натяг. При переборке меняют шарики в обеих полугайках одинаковым комплектом, а тонкая подстройка — прокладками.
- Смещённые витки. У гайки специально смещён шаг рабочих витков относительно витка винта; излишек «выбирается» упругим сжатием шариков. Это заводской метод: при переборке он сохраняется автоматически, произвольно увеличивать размер шариков сверх расчёта нельзя.
- Увеличенные шарики. Преднатяг создан шарами на несколько микрон больше номинала для данной дорожки — четыре точки контакта. Именно этот вариант — главный кандидат на переборку: износ «съел» излишек, и новый комплект расчётного размера возвращает натяг.
Дефектовка: что смотреть после разборки
Каждый элемент гайки оценивается по принципу «исправно / изношено допустимо / в брак». Итог дефектовки — решение: перебирать с новым комплектом шариков или менять гайку.
| Элемент | Норма | Брак | Решение при браке |
|---|---|---|---|
| Шарики | Одинаковый диаметр в пределах 1–2 мкм по партии, поверхность зеркальная | Разброс диаметров, матовые пятна, точки питтинга, сколы, «гранёность» под лупой | Менять только полным комплектом одной партии |
| Дорожки гайки | Равномерный след качания по всей длине, без ступеней | Выкрашивание, глубокие риски, ступенька на входе в виток, местный перегрев | Замена гайки (дорожки не восстанавливаются в условиях сервиса) |
| Дорожки винта | Ровный износ по всей рабочей длине | Локальная выработка в рабочей зоне, волнистость, питтинг | Замена узла: переборка гайки бессмысленна |
| Вкладыши и перемычки | Плотно сидят в гнёздах, «клювы» целы | Трещины, отломанный носик, люфт в гнезде | Замена вкладышей (искать по маркировке ШВП); без них сборка запрещена |
| Сепараторы | Гнёзда целы, лента без разрывов | Надрывы, выкрошенные гнёзда, задубевший пластик | Замена сепараторов |
| Корпус гайки и фланец | Геометрия в допуске, резьба целая | Трещины, разбитые отверстия, смятый фланец | Замена гайки |
Как измерять шарики. Микрометром с точностью 1 мкм (или скобой с индикаторной головкой на 0,001 мм) промерьте все шарики по одному-двум направлениям и запишите разброс. Сферичность оценивают на глаз по отсутствию граней и пятен; серьёзный контроль — кольцом-калибром или на приборе, но для практики переборки достаточно лупы и микрометра. Разброс старых шариков в 10–20 мкм при номинале, например, 3,175 мм — типичная картина усталостного износа: такие шары нельзя ни оставлять, ни «дополнять» новыми из другой партии.
Подбор шариков: расчёт увеличенного диаметра
Идея переборки — вернуть в гайку шарики настолько больше изношенных, чтобы выбрать люфт и создать небольшой остаточный натяг. Считают так:
- Замерьте фактический осевой люфт гайки δ на винте (по методике выше, исключив опоры и муфту).
- Определите номинальный диаметр шариков своей ШВП. Способы: технический каталог производителя по маркировке (например, для популярного типоразмера SFU 1605 это 3,175 мм), справочники поставщиков либо прямое измерение наиболее сохранившихся старых шариков микрометром.
- Рассчитайте поправку на выборку люфта.
- Добавьте излишек на остаточный преднатяг.
Геометрия задачи: профиль дорожки даёт угол контакта порядка 45°, а угол подъёма винтовой линии у типовых ШВП мал (3–8°) и на расчёт почти не влияет. Поэтому прирост диаметра шарика пересчитывается в выборку осевого зазора с коэффициентом примерно 2 × sin 45° ≈ 1,4, и рабочая формула выглядит так:
d(нов) = d(ном) + 0,7 × δ(люфт, мкм) + 3…5 мкм на преднатяг
Пример расчёта. ШВП SFU 1605 (диаметр винта 16 мм, шаг 5 мм), номинальный шарик 3,175 мм, замеренный люфт гайки 30 мкм. Поправка на выборку люфта: 0,7 × 30 = 21 мкм. Плюс 4 мкм на остаточный преднатяг. Итого прирост 25 мкм, новый размер шарика: 3,175 + 0,025 = 3,200 мм. Заказываем калиброванную партию шариков 3,2 мм (или ближайший доступный размер с шагом 1 мкм — 3,199/3,200 мм) классом точности не хуже G20, а лучше G10 по ISO 3290 — это разброс по диаметру и сферичности в десятые доли микрона.
Практические оговорки. Во-первых, формула осредняет износ: если дорожки изношены неравномерно по длине, «тугие» и «свободные» зоны всё равно останутся — это ещё один аргумент сначала честно оценить винт. Во-вторых, для ШВП со смещёнными витками и двойной гайкой излишек сверх выборки люфта берут минимальным (2–3 мкм): натяг там создаёт конструкция, и перебор шарика вызовет перегрев. В-третьих, шарики всегда меняют полным комплектом на все каналы: частичная замена даёт разномоментность и ускоренный износ новых шариков.
Число шариков в каждом контуре считают при разборке и записывают: при сборке в канал возвращают ровно столько же. Свободный ход цепочки шариков в собранном канале должен оставаться порядка одного шарика — набивать канал «внатяг» нельзя.
Пошаговая инструкция переборки гайки
Ниже — полная схема с оправкой. Работайте за чистым столом, при хорошем свете, с подносом с бортиками и закрытой ёмкостью для шариков. Каждую операцию фиксируйте на телефон: расположение вкладышей, метки полугаек, счёт шариков по каналам — при сборке вы скажете себе спасибо.
- Обесточьте станок и разгрузите вертикальные оси. На оси Z шпиндельная головка висит на ШВП: перед разборкой опустите её на деревянную подставку или выставьте на упор, чтобы при снятой гайке узел не рухнул. Заблокируйте станок от включения.
- Подготовьте инструмент и материалы. Индикатор с магнитной стойкой, микрометр, лупа, латунный пинцет и латунные (деревянные) выколотки, немагнитная ёмкость, уайт-спирит или керосин, безворсовая ткань, пластичная смазка для ШВП, комплект новых сальников, посчитанные и откалиброванные шарики.
- Изготовьте технологическую оправку (втулку). Наружный диаметр — чуть меньше наружного диаметра винта (примерно по впадинам плюс 0,2–0,4 мм): втулка должна перекрывать канавки гайки изнутри, удерживая шарики, но позволять гайке скользить. Длина — не меньше длины гайки плюс два-три шага винта. Кромки скруглите, поверхность отшлифуйте наждачной бумагой. Годятся текстолит, латунь, толстостенная полипропиленовая труба, на крайний случай — плотный картон, обмотанный изолентой (следить, чтобы клей не попадал на шарики).
- Снимите гайку с винта скручиванием на оправку. Подведите оправку вплотную к торцу винта со стороны схода гайки и, вращая гайку по ходу резьбы, «спустите» её с винта прямо на оправку, не прерывая вращения. Гайку снимают только вывинчиванием — тянуть, стягивать, сдвигать её с винта нельзя: в момент схода с резьбы шарики выпадут. Если доступ к узлу позволяет не снимать гайку вовсе — используйте метод переборки прямо на винте (ниже), это самый безопасный путь.
- Зафиксируйте оправку в гайке. Проверните оправку внутри гайки на оборот-полтора: шарики, смазанные остатками смазки, раскатятся между дорожкой и втулкой и не рассыпятся. Теперь гайку можно переносить.
- Разберите уплотнения. С торцов гайки снимите скребки и сальниковые кольца (поддеть латунной пластиной, не железной отвёрткой). Сразу сфотографируйте ориентацию: кромки скребков смотрят наружу.
- Демонтируйте каналы возврата. У трубчатого возврата снимите хомуты и трубки; у вкладышей аккуратно извлеките каждый вкладыш из своего окна, помечая маркером его гнездо и сторону; у торцевой крышки открутите крышку с одного торца. Всё раскладывайте по пронумерованным ячейкам.
- Извлеките шарики по каналам. Поверните оправку так, чтобы канал открылся, и выньте шарики латунным пинцетом или стряхните лёгким постукиванием гайки о поднос. Из каждого канала — в отдельную подписанную ячейку, с подсчётом: «канал 1 — 36 шт., канал 2 — 36 шт.». Магнитом пользоваться нельзя: намагниченные шарики будут собирать стружку всю оставшуюся жизнь.
- Промойте все детали. Корпус гайки, вкладыши, сепараторы — в уайт-спирите или керосине мягкой щёткой; пластик мыть быстро и без агрессивных растворителей. Продувите каналы сжатым воздухом (без маслораспылителя), просушите. Старые шарики промойте — они нужны для контрольного промера.
- Проведите дефектовку. По таблице выше: дорожки под лупой, шарики микрометром (запишите фактический разброс и средний диаметр старого комплекта — это проверка вашего расчёта), корпус, вкладыши, сепараторы. Если винт остался в станке — ещё раз осмотрите его дорожку по всей длине: сейчас последний шанс остановиться и отказаться от переборки.
- Сверьте расчёт шариков. Средний диаметр изношенных шариков плюс расчётный прирост — итоговый размер заказа. Проверьте новые шарики микрометром по партии и промойте от консервационной смазки.
- Соберите каналы на пластичной смазке. Нанесите смазку в дорожку гайки изнутри (тонким слоем, по всей длине витков). Удерживая оправку в гайке, поворачивайте её, открывая каналы, и вкладывайте шарики пинцетом в дорожку ряд за рядом: шарики прилипают к смазке и не выпадают. Заполните каждый канал на посчитанное число шариков, оставив свободный ход около одного шарика. Если в конструкции есть сепараторы — вставляйте их между шариками по ходу цепочки.
- Верните каналы возврата. Вкладыши — строго в свои гнёзда и своей стороной, до посадки без люфта; трубки — по меткам, хомуты затянуть без фанатизма; торцевую крышку установите по заводским меткам. Проверьте пальцем через открытый торец, что цепочка шариков не зажата и вращается от лёгкого поворота оправки.
- Наверните гайку на винт через втулку. Подведите гайку на оправке к торцу винта вплотную, так чтобы оправка продолжила резьбовую часть. Медленно, без перекоса, вращайте гайку, подавая её на винт: винт постепенно вытесняет оправку, шарики переходят с втулки на витки один за другим. Чувствуйте момент: если гайка вдруг пошла туго — стоп, ни в коем случае не «дожимать». Верните её назад на пол-оборота, попробуйте снова; заклинивание в начале — почти всегда перекос или смятая цепочка шариков, гайку снимают обратно на оправку и переукладывают канал.
- Установите уплотнения и прокачайте передачу. Вытяните остаток оправки, поставьте новые скребки и сальники. Добавьте смазку в полость гайки (заполнение свободного объёма примерно на треть — половину) и прокатайте гайку по всему винту туда-обратно несколько раз: момент должен стать равномерным, лишняя смазка выдавится — удалите её.
- Проверьте момент проворота и люфт. Динамометрическим ключом или безменом на плече проверните винт (или шестерню привода) в нескольких точках по длине хода: момент ровный, без провалов и пиков. Индикатором повторно замерьте люфт гайки: цель — ноль на индикаторе с ценой деления 0,001 мм, при лёгком равномерном моменте хода.
После контроля гайку соединяют со столом (фланец, вкладыши, моменты затяжки резьбы — по заводским значениям), подключают муфту и проверяют ось на станке.
Метод без оправки: переборка прямо на винте
Если гайку не нужно снимать со станка (доступ к каналам есть с торцов, трубки или вкладыши доступны), самый надёжный порядок — переборка прямо на винте:
- Стол отведите в край, где винт выходит из гайки максимально, но гайка остаётся на резьбе.
- Снимите уплотнения и каналы возврата, извлеките шарики из открытых каналов по одному, с подсчётом.
- Промойте корпус и каналы по месту (обильная смоченная ткань, затем сухая), винт протрите по всей длине.
- Заполните каналы новыми шариками на пластичной смазке, верните вкладыши и трубки.
- Прокатайте стол по всей длине хода, контролируя момент, и замерьте люфт.
Плюс метода — шарики физически не могут рассыпаться: они всё время остаются в канавке винта. Минус — мойка хуже, дефектовка дорожек гайки неполная, и подходит он только конструктивно «открытым» гайкам.
Преднатяг после сборки и контроль момента проворота
Правильная переборка заканчивается не «нулевым люфтом», а небольшим предварительным натягом: гайка должна быть слегка поджата, чтобы при любом направлении движения контакт шариков с дорожками не размыкался. Недостаточный натяг — остаётся люфт при реверсе; чрезмерный — рост момента проворота, перегрев винта при работе, ускоренный износ и даже потеря устойчивости длинного винта на сжатие.
Методы создания натяга после переборки:
- Подбор шариков — основной способ для одиночной гайки: излишек диаметра сверх выборки люфта на 3–5 мкм даёт четырёхточечный контакт и нужный натяг (вот зачем в формуле последнее слагаемое).
- Распорные кольца двойной гайки — после переборки обеих полугаек комплектом одинаковых шариков натяг тонко подстраивают уменьшением суммарной толщины пакета прокладок между полугайками.
- Смещённые витки — конструктивный заводской метод, при переборке его не трогают: натяг восстанавливается сам правильным размером шариков.
Контроль по моменту проворота. Натяг оценивают динамометрией: момент, необходимый для равномерного проворота винта без внешней осевой нагрузки. Ориентировочная связь момента с силой преднатяга описывается формулой:
T (Н·м) ≈ Fп × P / (2π) × (1 − η²) / η, где Fп — сила преднатяга, Н; P — шаг винта, м; η — КПД передачи, 0,9–0,95
Пример. Сила преднатяга 500 Н, шаг 5 мм: T ≈ 500 × 0,005 / 6,28 × 0,1 ≈ 0,04 Н·м. Для 1000 Н и шага 10 мм получится порядка 0,16 Н·м. Типичные каталожные значения момента проворота перебранных гаек станков средних размеров лежат в диапазоне 0,03–0,3 Н·м. Рекомендованную силу преднатяга берут из каталога производителя ШВП (обычно не выше 5–10 % базовой динамической грузоподъёмности).
Как измерять на практике: на венец шестерни привода или на муфту наматывают шнур с безменом и тянут тангенциально, замеряя усилие срыва и проворота, либо проворачивают вал динамометрическим ключом на малом диапазоне. Момент замеряют минимум в пяти точках по длине хода: разброс по длине должен быть ровным, у новых узлов и качественно перебранных гаек он обычно не превышает ±25 % от среднего — точные допуски смотрите в каталоге конкретного производителя.
Проверка передачи на станке
Финальная приёмка — по фактическим показателям оси, а не по ощущениям:
- Люфт оси. Индикаторная методика из раздела диагностики, теперь на собранной оси: гайка — ноль, опоры — ноль, суммарный люфт — в допуске станка.
- Точность шага. Прогон по всей длине с замером позиционирования: эталонная линейка и индикатор, а лучше — лазерный интерферометр. Смотрите накопленную ошибку по длине и повторяемость при подходе с двух сторон.
- Плавность. Равномерность момента по всей длине вручную на медленной подаче; на слух — посторонних шелестов быть не должно.
- Температурный тест. Час-два работы оси на рабочих подачах с замером температуры гайки и винта (пирометром или рукой в перчатке — аккуратно). Заметный разогрев гайки относительно винта — признак чрезмерного преднатяга: разберите и уменьшьте (шарики на размер меньше или толще пакет прокладок).
- Тестовая обработка. Прогон тестовой детали с замером размеров: контроль реверса по осям (например, растачивание с «подходом» с двух сторон).
- Компенсация в ЧПУ. Остаточную ошибку шага винта и малый неустранимый люфт компенсируют параметрами системы ЧПУ: таблицы компенсации люфта и ошибки шага. Как это настраивается в стойках Fanuc, разбираем в статьях «Компенсация люфта и ошибки винта параметрами ЧПУ» и «ШВП: признаки износа и замена шарико-винтовой передачи». Важно: компенсация — дополнение к механике, а не её замена; большой люфт параметрами не лечится.
Смазку перебранной гайки первое время проверяют чаще регламента: через 20–50 часов работы осмотр на предмет продуктов приработки и пополнение смазки. Общий регламент смазки и обслуживания механики — в статьях «Система смазки станка с ЧПУ: что смазывается и чем» и «Регламент ТО станка с ЧПУ: таблицы работ по периодичности».
Типовые ошибки при переборке гайки ШВП
| Ошибка | Последствие | Как правильно |
|---|---|---|
| Гайку стянули с винта сдвигом, без оправки | Шарики рассыпались, смешаны каналы, часть потеряна | Снимать только вывинчиванием на подставленную оправку; рассыпавшиеся шарики не использовать без промера всей массы |
| Извлечение шариков магнитом | Намагниченные шарики собирают стружку, абразивная пудра убивает дорожки | Только латунный пинцет и стряхивание; при случайном намагничивании — размагнитить |
| Частичная замена шариков или смесь партий | Разброс размеров: разномоментность, локальные перегрузки, ускоренный износ | Полный комплект одной калиброванной партии, класс не хуже G20 |
| Канал набит шариками «внатяг», без свободного хода | Заклинивание на входе в канал возврата, выкрашивание перемычки | Заводское число шариков, свободный ход цепочки около одного шарика |
| Преднатяг «с запасом» — шарики на размер-два больше расчётного | Тяжёлый ход, перегрев, износ, потеря точности от температурного удлинения винта | Расчёт по формуле + контроль момента проворота + температурный тест |
| Вкладыши и полугайки перепутаны местами | Каналы не совпадают с дорожками, гайка заклинивает | Маркировка каждого элемента и гнезда при разборке, фотофиксация |
| Пластиковые детали мыли в агрессивном растворителе | Набухание, коробление вкладышей и сепараторов | Пластик мыть быстро, в керосине или с мыльным раствором, сушить при комнатной температуре |
| Сборка всухую, без смазки | Задиры на первых же оборотах приработки | Укладка шариков на пластичную смазку, заполнение полости на треть-половину |
| Сальники поставлены задом наперёд или оставлены старые | Стружка и пыль в каналах, повторный износ за недели | Только новые, кромками наружу, по фотофиксации |
| Люфт не локализовали: перебрали гайку при люфтящих опорах | Люфт остался, работа насмарку | Сначала раздельная диагностика гайки, опор и муфты индикатором |
Когда гайка не перебирается: замена узла целиком
Переборка экономит деньги только при живом винте. Менять узел парой «винт + гайка» придётся, если:
- дорожка винта изношена локально (ступенька в рабочей зоне стола) или по всей длине сверх допуска точности станка;
- на винте или в гайке выкрашивание, питтинг, следы перегрева, глубокая коррозия;
- винт погнут или разбиты посадочные шейки под подшипники;
- разрушены каналы возврата, а вкладыши отдельно не поставляются (частая история с малоизвестными производителями и старыми станками);
- гайка конструктивно неразборная;
- после переборки не удаётся получить ровный момент по длине хода — это значит, профиль винта «рваный», и шарики исправить не могут.
Новый узел подбирают по посадочным размерам, шагу, классу точности и преднатягу (в каталогах HIWIN, THK, NSK и других производителей это кодируемые позиции), а замена включает ревизию опор, соосности и настройку компенсации ЧПУ. Подробнее о признаках, что ШВП пора менять, а не перебирать, — в статье «ШВП: признаки износа и замена шарико-винтовой передачи»; о смежных причинах люфта стола — в материале «Люфт стола или суппорта станка: причины и способы устранения», об износе направляющих — в «Направляющие станка: типы, износ, обслуживание».
Сама переборка гайки с дефектовкой, подбором шариков, сборкой на оправке, контролем момента и проверкой оси на станке — работа для инженера с инструментом и измерителями: цена ошибки — испорченный винт. В «Сервис Станков» такие работы выполняются в рамках услуги «Ремонт станков» от 15 000 ₽: инженеры выезжают в 45 регионов России, Беларуси и Казахстана, привозят калиброванные шарики и расходники, а по итогам дают гарантию на выполненные работы. Если сомневаетесь, жив ли ваш винт, — начните с диагностики на производстве от 5 000 ₽: замер люфта и биения по всем осям покажет, есть ли смысл в переборке.
Вопросы и ответы
Можно ли перебрать гайку, не снимая винт со станка?
Да, если конструкция гайки открывает доступ к каналам возврата на месте (трубки, вкладыши, торцевая крышка) и винт можно отмыть по всей длине. Переборка прямо на винте — самый безопасный способ в смысле «не рассыпать»: шарики остаются в канавке. Ограничение — неполная мойка и дефектовка.
Сколько шариков должно быть в гайке?
Столько, сколько стояло с завода — их считают при разборке по каждому каналу и записывают. Плюс-минус один шарик на канал не критичен (свободный ход как раз около одного шарика), но добавлять шарики «потуже» вместо увеличения диаметра нельзя: плотная набивка заклинивает цепочку на входе в канал возврата.
Почему нельзя просто добавить шариков, чтобы убрать люфт?
Люфт определяется зазором между дорожками и шариками, а не количеством шаров. Лишний шарик не выбирает радиальный зазор — он лишь распирает цепочку и создаёт пики момента на стыках канала. Зазор выбирают увеличенным диаметром шариков (или прокладками двойной гайки), а не их числом.
Какие шарики покупать для переборки?
Калиброванные по ISO 3290 классом G5–G20, одной партии, размером по расчёту (номинал + 0,7×люфт + 3–5 мкм). Промерьте полученную партию микрометром: фактический разброс не должен превышать пару микрон.
Чем смазывать гайку при сборке?
Пластичной смазкой для ШВП (литиевой комплексной или специализированной, консистенции NLGI 1–2). Укладку шариков ведут прямо на этой смазке — она удерживает их в дорожке. Не смешивайте несовместимые типы: остатки старой смазки удалите мойкой.
Гайка после переборки идёт туго в середине хода — что не так?
Неравномерный момент по длине — признак локального износа дорожки винта (в середине рабочей зоны) либо чрезмерного преднатяга. Верните гайку на оправку, уменьшите прирост размера шариков на 2–3 мкм; если момент остаётся рваным — винт изношен неравномерно, переборка не поможет, нужен новый узел.
Сколько прослужит перебранная гайка?
При ровном, неповреждённом винте и правильном преднатяге ресурс комплекта шариков сопоставим с ресурсом нового узла — счёт идёт на тысячи часов. Контрольные точки: момент проворота и люфт через 50, 250 и 500 часов работы, далее по регламенту ТО.
Источники
- Точность шарико-винтовой передачи: классы точности и момент преднатяга (THK, технический отчёт, на английском языке)
- Шарико-винтовая передача: конструкция, жёсткость, особенности монтажа (THK, технический отчёт, на английском языке)
- Стандартные шарико-винтовые передачи серии Compact FA: преднатяг увеличенными шариками и контрольные моменты (NSK, каталог, на английском языке)
- Шарико-винтовые передачи: типы преднатяга и технические характеристики (HIWIN, официальный раздел сайта производителя)
- Шарико-винтовая передача (Википедия)