

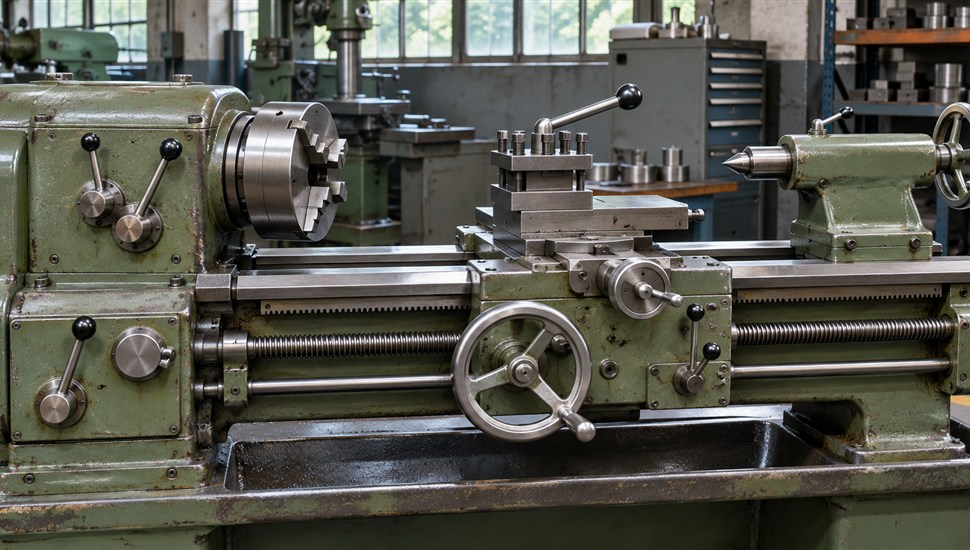
Токарно-винторезный станок 16К20 — самый массовый универсальный токарный станок советского машиностроения и, пожалуй, самая распространённая «рабочая лошадка» цехов на постсоветском пространстве до сих пор. Производство закончилось в конце 1980-х, но тысячи этих машин продолжают работать в ремонтных службах, инструментальных участках, небольших производствах и учебных мастерских. В этой статье — полный разбор паспортных данных 16К20: все основные характеристики таблицами, отличия модификаций (16К20П, 16К20Г, 16К20Ф3, 16К25 и других), способ определить год выпуска по шильдику и заводскому номеру, карта смазки с марками масел, электрика, габариты и масса по исполнениям, а также практические нюансы — что проверить при покупке б/у станка и почему 16К20 считают одной из лучших баз для установки ЧПУ.
Краткая история модели и завод-изготовитель
16К20 выпускал Московский станкостроительный завод «Красный пролетарий» имени А. И. Ефремова — один из старейших станкостроительных заводов страны, чья история начинается ещё с мастерской 1857 года (завод братьев Бромлей). С 1951 года предприятие носило имя министра станкостроения СССР А. И. Ефремова. Именно «Красный пролетарий» создал легендарную линейку универсальных токарно-винторезных станков: ДИП-200 (1932 год) — 1А62 — 1К62 — 16К20.
Ключевые вехи биографии модели:
- 1971 год — опытно-установочная партия 16К20; станок пришёл на смену морально устаревшему 1К62.
- 1972–1973 годы — развёртывание серийного производства (в разных источниках серийным считается 1972 или 1973 год).
- до 1988 года — массовый серийный выпуск; всего выпущено несколько сотен тысяч станков.
- Преемники — станки серии МК6056/МК6057/МК6058 того же завода и ЧПУ-версии 16А20Ф3.
Интересная деталь: коробку подач и фартук для 16К20 по кооперации поставлял Гомельский завод станочных узлов (ГЗСУ), поэтому при поиске документации и запчастей к этим узлам встречаются материалы обоих предприятий. Сам завод «Красный пролетарий» прекратил существование в 2010 году, поэтому «нового» 16К20 в строгом смысле не существует — на рынке под этим именем продают либо капитально восстановленные машины, либо новые станки сторонних заводов, собранные по документации (часто с маркировкой «16К20» в названии модели).
Что означает индекс 16К20
Обозначение расшифровывается по единой системе нумерации металлорежущих станков:
- 1 — группа станков: токарные;
- 6 — тип: токарно-винторезные;
- К — буквенный индекс поколения модели (заводское обозначение серии, у предшественника была буква в другой позиции — 1К62);
- 20 — основной параметр: 200 мм — расстояние от оси шпинделя до опорной поверхности направляющих станины, то есть наибольший диаметр обработки над станиной составляет 2 × 200 = 400 мм.
Высота центров при этом составляет 215 мм — от оси шпинделя до верхней плоскости направляющих. Встречающиеся в разных таблицах «200 мм» — это округление по индексу модели, а не паспортное значение.
Назначение и область применения
По паспорту 16К20 предназначен для выполнения разнообразных токарных работ: обработки наружных и внутренних цилиндрических и конических поверхностей, подрезки торцов, отрезки, сверления, зенкерования и развёртывания отверстий, а также нарезания резьб четырёх типов — метрической, дюймовой, модульной (для зубчатых колёс) и питчевой (для дюймовых зубчатых передач). Станок имеет класс точности Н (нормальной точности) по ГОСТ 8-82.
Универсальность плюс жёсткая станина сделали 16К20 стандартом де-факто для ремонтных баз, инструментальных цехов и мелкосерийного производства. Если в вашем парке есть токарные станки этого класса и им требуется обслуживание или восстановление, инженеры «Сервис Станков» выполняют ремонт станков от 15 000 ₽, а на странице типа оборудования «Токарные станки» собраны профильные материалы по их сервису.
Основные паспортные характеристики 16К20
Главная таблица паспорта — основные параметры и размеры по руководству по эксплуатации:
| Параметр | Значение |
|---|---|
| Тип станка | Универсальный токарно-винторезный |
| Класс точности | Н (нормальной точности) по ГОСТ 8-82; модификация 16К20П — класс П |
| Высота центров | 215 мм |
| Наибольший диаметр обработки над станиной | 400 мм |
| Наибольший диаметр обработки над суппортом | 220 мм |
| Расстояние между центрами (РМЦ) | 710 / 1000 / 1400 / 2000 мм (по исполнениям) |
| Наибольший диаметр прутка, проходящего через шпиндель | 50 мм |
| Диаметр отверстия шпинделя | 52 мм |
| Наибольшая масса заготовки в центрах | 460–1300 кг (зависит от исполнения РМЦ) |
| Наибольшая масса заготовки в патроне | 200 кг |
| Наибольшее сечение державки резца | 25 × 25 мм |
| Число резцов в четырёхпозиционном резцедержателе | 4 |
| Мощность главного электродвигателя | 11 кВт |
| Шаг ходового винта | 12 мм |
| Масса станка (по исполнениям) | от 2835 до 3685 кг |
Шпиндель и коробка скоростей
Шпиндельный узел — ключевая часть станка с точки зрения точности и ресурса. Паспортные данные по шпинделю и частотам вращения:
| Параметр | Значение |
|---|---|
| Пределы частот вращения шпинделя (прямое вращение) | 12,5–1600 об/мин, 22 ступени |
| Пределы частот вращения (обратное вращение) | 19–1900 об/мин, 11 ступеней |
| Максимальный крутящий момент на шпинделе | до 1000 Н·м |
| Конец шпинделя | Фланцевый по ГОСТ 12593, исполнение 6К, конус 1:4, диаметр фланца 106,375 мм |
| Конус отверстия шпинделя | Морзе 6 |
| Наибольший диаметр сверления по стали (по оси шпинделя) | 25 мм |
| Реверс | Электрический и механический (фрикционной муфтой) |
| Торможение шпинделя | Ленточный тормоз коробки скоростей |
Ступени частот разнесены примерно по геометрическому ряду, что в сочетании с двухскоростной структурой коробки даёт перекрытие диапазонов: и «медленные» силовые режимы для крупного диаметра, и обороты для чистовой обработки малых диаметров. Обратное вращение имеет меньшее число ступеней и используется в основном при нарезании резьб и отводе инструмента.
Подачи и нарезание резьб
Коробка подач 16К20 — одна из самых удачных в классе: она позволяет без смены шестерён переключать десятки подач и все четыре типа резьб. Паспортные данные:
| Параметр | Значение |
|---|---|
| Пределы продольных подач суппорта | 0,05–2,8 мм/об (42 ступени) |
| Пределы поперечных подач суппорта | 0,025–1,4 мм/об (42 ступени) |
| Скорость ускоренного продольного перемещения суппорта | 3800 мм/мин |
| Скорость ускоренного поперечного перемещения | 1900 мм/мин |
| Наибольшее усилие продольной подачи | 5884 Н (600 кгс) |
| Наибольшее усилие поперечной подачи | 3530 Н (360 кгс) |
| Метрические резьбы | шаг 0,5–112 мм, 45 типоразмеров |
| Модульные резьбы | 0,5–112 модулей, 38 типоразмеров |
| Дюймовые резьбы | 56–0,5 ниток на дюйм, 28 типоразмеров |
| Питчевые резьбы | 56–0,5 питчей, 37 типоразмеров |
| Управление коробкой подач | Рукоятки механизма Нортона (барабанного типа) |
Практический нюанс: точность нарезания резьбы на станке с большим пробегом определяется состоянием ходового винта и маточной гайки — их износ не «лечится» настройкой коробки подач. Перед покупкой б/у станка стоит проточить и промерить контрольную резьбу. О диагностике связанных с этим неисправностей читайте в обзоре типовых неисправностей токарных станков.
Суппорт, задняя бабка, механизм осевого перемещения
| Узел / параметр | Значение |
|---|---|
| Наибольшее перемещение продольного суппорта (каретки) | 645 / 935 / 1335 / 1935 мм — по исполнениям РМЦ 710/1000/1400/2000 |
| Наибольшее перемещение поперечных салазок | 300 мм |
| Наибольшее перемещение резцовых салазок (верхних) | 150 мм |
| Поворот резцовых салазок | ±90° (обработка коротких конусов) |
| Цена деления лимба поперечной подачи | 0,05 мм |
| Цена деления лимба продольного (бокового) перемещения | 1 мм |
| Конус отверстия пиноли задней бабки | Морзе 5 |
| Вылет (ход) пиноли задней бабки | 150 мм |
| Поперечное смещение задней бабки | ±15 мм (обработка длинных конусов) |
| Шаг ходового винта | 12 мм |
Задняя бабка — узел, от которого зависит точность обработки в центрах: износ пиноли и её посадки, а также неправильная фиксация на направляющих дают биение и конусность детали. Регламент проверки и регулировки этого узла разобран в статье «Задняя бабка и пиноль станка: обслуживание и точность».
Электрооборудование: двигатели и напряжения
Электрическая часть 16К20 проста и ремонтопригодна, что и объясняет живучесть станка. Основные данные по паспорту:
| Потребитель | Параметры |
|---|---|
| Питание | Трёхфазная сеть 380 В, 50 Гц |
| Электродвигатель главного привода | Асинхронный, 11 кВт, 1460 об/мин (на ранних выпусках встречается 10-киловаттный двигатель) |
| Электродвигатель ускоренных перемещений суппорта | 0,75 кВт, 1450 об/мин |
| Электродвигатель насоса охлаждения (СОЖ) | 0,12 кВт |
| Местное освещение | Через понижающий трансформатор, 36 В |
| Цепи управления | Пониженное напряжение от трансформатора станции управления |
| Количество электродвигателей | 3 (в исполнении 16К25 добавляется насос гидростанции 1,1 кВт) |
С возрастом главные проблемы электрики — это не двигатели, а коммутация: высохшая изоляция, подгоревшие контакты реверса и пусковых сопротивлений (у ранних станков с реостатным пуском), окисленные разъёмы. При капитальном ремонте станка электрику обычно перебирают целиком — заменяют проводку, контакторы и тепловые реле, сохраняя силовую часть. О том, что чаще всего выходит из строя в силовых цепях станков, читайте в материале «Кабели и разъёмы станка — невидимый источник поломок».
Габариты и масса по исполнениям РМЦ
Станок выпускался в четырёх исполнениях по межцентровому расстоянию. От РМЦ зависят длина станины, количество тумб, ход каретки и общая масса — это важно и при покупке, и при планировании перевозки и фундамента:
| Исполнение (РМЦ) | Габариты (длина × ширина × высота) | Масса, кг | Ход каретки, мм |
|---|---|---|---|
| РМЦ 710 | 2505 × 1190 × 1500 мм | 2835 | 645 |
| РМЦ 1000 | 2795 × 1190 × 1500 мм | 3005 | 935 |
| РМЦ 1400 | 3195 × 1190 × 1500 мм | 3225 | 1335 |
| РМЦ 2000 | 3795 × 1190 × 1500 мм | 3685 | 1935 |
В торговых объявлениях те же исполнения иногда округлённо называют «РМЦ 750», «РМЦ 1500» — фактические паспортные значения именно 710, 1000, 1400 и 2000 мм. Для сравнения: 16К25 в исполнении РМЦ 1000 при ширине 1240 мм весит 3095 кг.
По руководству по эксплуатации станок устанавливается на фундамент глубиной не менее 500 мм с выверкой по уровню; требования к монтажу и типовые ошибки разобраны в статье «Установка станка: фундамент, выравнивание, крепление».
Модификации 16К20: таблица отличий
Семейство 16К20 — это целый ряд модификаций под разные задачи. Буквы после цифрового индекса кодируют назначение исполнения:
| Модель | Назначение и ключевые отличия от базового 16К20 |
|---|---|
| 16К20 | Базовая модель, класс точности Н, Ø 400 мм над станиной, РМЦ 710/1000/1400/2000 |
| 16К20П | Повышенной точности (класс П); обычно РМЦ 710/1000; применялся для точных работ, инструментального производства |
| 16К20В | Высокой точности |
| 16К20Г | С выемкой (занижением) в станине — для обработки деталей большого диаметра короткого участка |
| 16К20К | С гидрокопировальным устройством (для копирования профиля по шаблону/эталону) |
| 16К20М | Механизированное исполнение (с механизированным приводом узлов) |
| 16К20Р | С резьбонарезным устройством для автоматизации нарезания резьб |
| 16К20У | Исполнение, приспособленное для работы в составе автоматизированных систем управления |
| 16К20Ф1 | С устройством цифровой индикации (УЦИ) — цифровая отсчётка перемещений вместо лимбов |
| 16К20Ф3 | С контурной системой ЧПУ: обработка наружных поверхностей Ø до 400 мм, отверстие шпинделя 53 мм, РМЦ 1000 |
| 16К20Т1 | С оперативной (позиционно-контурной) системой ЧПУ; крутящий момент до 1000 Н·м; сверление по стали до 25 мм, по чугуну до 28 мм |
| 16А20Ф3 | Модернизированный ЧПУ-вариант семейства поздних выпусков |
| 16К20.1 | Заводское исполнение базовой модели (индекс после точки — вариант исполнения): сохраняет главные параметры (Ø 400 мм над станиной, шпиндель 52 мм), отличаясь комплектацией и компоновочными решениями |
| 16К25 | Развитие семейства с увеличенными возможностями: высота центров 250 мм, Ø 500 мм над станиной и 290 мм над суппортом, заготовка в центрах до 650–1800 кг, в патроне до 300 кг; добавлен насос гидростанции 1,1 кВт; ширина станка 1240 мм |
Всё семейство (16К20, 16К20П, 16К20Г, 16К25) описано в общем руководстве по эксплуатации — кинематика, коробки скоростей и подач у них унифицированы, что упрощает подбор запчастей и документации. У 16К25 не только больше высота центров: по данным каталога, он обеспечивает шероховатость поверхности до Ra 0,32 мкм на чистовых режимах.
Как определить год выпуска по шильдику и заводскому номеру
Год выпуска важен и для оценки остаточного ресурса, и для подбора документации (за 17 лет серийного выпуска станок не раз дорабатывался). Способы определения, от надёжного к вспомогательным:
- Заводская табличка (шильдик) — крепится на станине/шпиндельной бабке. На ней указаны модель, завод-изготовитель, заводской номер и год выпуска. Если табличка читается — вопрос закрыт.
- Заводской номер, выбитый на станине — на станках «Красного пролетария» номер выбит на станине (обычно со стороны, противоположной рабочей зоне, у конца станины за задней бабкой) и должен совпадать с номером на шильдике. По сложившейся практике для станков этого завода (1К62, 16К20) первые две цифры заводского номера обозначают год выпуска: номер, начинающийся на «78», соответствует 1978 году.
- Ориентир по годам производства — серийные 16К20 выпускались с 1972–1973 по 1988 год, поэтому первая пара цифр номера должна попадать в диапазон примерно от 71 до 88. Номер вне этого диапазна — повод искать объяснение (перестановка таблички, станок-«сборка» из нескольких).
- Клейма на крупных деталях — на станине, шпиндельной бабке и других отливках встречаются клейма завода и даты изготовления, полезные, если шильдик утрачен, а номер закрашен.
Косвенные признаки позднего выпуска: изменённая схема электрики, конструкция ограждений, тип электроаппаратуры в шкафу. Если станок собирали из двух-трёх доноров (распространённая история на вторичном рынке), номер на станине и табличке может не совпадать — это сразу видно при осмотре.
Смазка: какие масла заливать в 16К20
Смазка — главный фактор долговечности 16К20. По паспорту станок имеет комбинированную систему: шпиндельная бабка и коробка подач смазываются централизованно шестерённым насосом, фартук — картерным способом (разбрызгиванием), каретка и поперечные салазки — полуавтоматически от насоса фартука, а направляющие станины и открытые передачи — вручную. Сводная карта смазки:
| Узел | Способ смазки | Масло по паспорту | Современный аналог | Периодичность |
|---|---|---|---|---|
| Шпиндельная бабка (коробка скоростей) | Централизованная, шестерённый насос, поливание подшипников и шестерён | Индустриальное И-20А (ГОСТ 20799) | ИГП-18, ИГП-30, масла класса ISO VG 22–32 | Контроль уровня по маслоуказателю — ежедневно; ёмкость ванны — порядка 9 л |
| Коробка подач | Централизованная / картерная | И-20А | ИГП-18, ИГП-30, ISO VG 22–32 | Контроль уровня — ежедневно |
| Фартук | Картерная, разбрызгиванием | И-20А | ИГП-18, ISO VG 22–32 | Контроль по маслоуказателю — ежедневно, уровень по риске |
| Каретка и поперечные салазки суппорта | Полуавтоматически от насоса фартука | И-20А | ИГП-18 | Проверка подачи масла при работе |
| Направляющие станины | Ручная (маслёнки, смазка каретки) | И-20А (допустимы масла для направляющих с противозадирными присадками) | Масла для направляющих (way oil) VG 32–68 | Перед началом смены и по мере работы |
| Ходовой винт и ходовой валик | Ручная / от системы фартука | И-20А | ИГП-18 | Перед нарезанием резьбы и ежедневно |
| Подшипники электродвигателей, шарниры управления | Консистентная | Солидол Ж, ЦИАТИМ-201/203 | Литол-24 | При ревизии и сезонном обслуживании |
Порядок замены масла по инструкции по эксплуатации: первая замена — примерно через месяц работы после пуска станка (промывка от стружки и приработки), вторая — через три месяца, далее — по карте смазки (на практике при двухсменной работе масло в агрегатах меняют не реже двух раз в год, совмещая с сезонным обслуживанием).
Несколько практических замечаний:
- И-20А — основное масло для всех узлов 16К20; искать «именно советское» не нужно — аналоги по классу вязкости (ИГП-18, ИГП-30 или импортные индустриальные масла ISO VG 22–32) полностью подходят.
- Смешивать масла разных баз при доливе в один картер не стоит; лучше долить то, что уже залито.
- Каждый день перед сменой проверяйте маслоуказатели шпиндельной бабки, коробки подач и фартука — работа шестерённого насоса «всухую» быстро убивает подшипники шпинделя.
- Если станок долго стоял, масло сливают полностью, систему промывают, заливают свежее — старое масло теряет присадки и набирает конденсат. О регламенте консервации и ввода станка в работу после простоя у нас есть отдельные материалы, в том числе общий разбор систем смазки станков.
Плановую замену масел и ревизию узлов удобно выполнять по графику: пример такого графика с таблицами по периодичности приведён в статье «Регламент ТО станка: таблицы работ по периодичности». Если содержать парк своими силами нет возможности, плановое техническое обслуживание станков в «Сервис Станков» стоит от 7 500 ₽.
Типовые комплектации: тумбы, охлаждение, патроны
Стандартная заводская поставка 16К20 включала:
- Станина с тумбами — в исполнениях с коротким РМЦ тумба одна (задняя), у длинных станков две; в тумбах размещаются ниши для инструмента и (в части исполнений) бак охлаждения.
- Система охлаждения (СОЖ) — бак с электронасосом (двигатель 0,12 кВт), подвод СОЖ к резцедержателю; по паспортным данным ёмкость бака рассчитана на сменную работу.
- Патрон — самоцентрирующий трёхкулачковый патрон на фланцевый конец шпинделя 6К (по ГОСТ 12593); типовой диаметр патрона — 250 мм.
- Задняя бабка с пинолью Морзе 5, комплект центров (упорный и вращающийся — в зависимости от комплектации заказа).
- Ограждения — защитные кожухи ремённой передачи, ограждение ходового винта и валика, щиток зоны резания (на поздних выпусках).
- Освещение зоны резания — светильник на 36 В от трансформатора.
- Комплект принадлежностей — ключи, оправки, переходные втулки, съёмник патрона.
При покупке б/у станка комплектацию стоит проверять по паспорту конкретной машины: патроны, центры и ограждения за десятилетия часто теряются или заменяются нештатными.
На что смотреть при покупке б/у 16К20
Возраст станков этой модели — от 35 до 55 лет, и два станка одного года могут отличаться по состоянию как новый и утиль. Чек-лист проверки перед сделкой:
- Шильдик и номер — сверить год выпуска и заводской номер на табличке и станине (несовпадение — признак «сборки»).
- Биение шпинделя — индикатором на центрирующей шейке и на вставленном в конус центре; у исправного станка биение — порядка 0,01 мм. Проверьте также осевой люфт и люфт переднего подшипника (от руки, покачиванием патрона).
- Коробка скоростей — прогнать все ступени на холостом ходу: посторонний стук, вой, «провалы» фрикционной муфты под нагрузкой и плохой тормоз — типовые дефекты. Раскрученная гайка переднего подшипника и сорванные стопорные винты — классика при осмотре.
- Направляющие станины — выработка (ступенька) в наиболее используемой зоне у патрона; проверяется на просвет и индикатором с укреплённым на каретке штоком. Подробнее об оценке направляющих — в статье «Направляющие станка: типы, износ, обслуживание».
- Ходовой винт и маточная гайка — люфт винта, состояние витков, точность нарезания контрольной резьбы.
- Суппорт и фартук — люфт каретки на направляющих, работа червяка фартука, срабатывание механизма автоматической подачи и блокировок (падение червяка при нарезании резьбы).
- Задняя бабка — износ пиноли, надёжность её крепления, смещение относительно оси шпинделя.
- Электрика — состояние шкафа, проводки, контакторов, работа реверса; у станков после «гаражного ремонта» схема часто переделана.
- Тестовая обработка — проточить деталь в патроне и в центрах, проверить цилиндричность, конусность, чистоту поверхности; при возможности нарезать резьбу.
- Комплектность и документация — наличие паспорта (или хотя бы совпадение заводского номера), патрона, центров, ограждений.
Общий чек-лист проверки станка перед сделкой (применительно и к технике с ЧПУ) с конкретными допусками и порядком испытаний разобран в статье «Покупка б/у станка: чек-лист проверки». Если нет возможности или компетенций для самостоятельной приёмки, диагностикой перед покупкой занимаются сервисные инженеры: выездная диагностика на производстве даёт объективную картину состояния машины до передачи денег.
Почему 16К20 — удачная база под ЧПУ
Жёсткая чугунная станина, мощный шпиндель с фланцем 6К и отверстием 52 мм, 11 кВт главного привода и огромный парк доноров сделали 16К20 самой популярной в СНГ платформой для установки ЧПУ — завод сам выпускал версии 16К20Ф3 и 16К20Т1. Типовой путь модернизации б/у станка:
- Ревизия механики: шлифовка или шабрение направляющих, ремонт шпиндельного узла, замена втулок и уплотнений.
- Замена ходового винта (шаг 12 мм) на шарико-винтовую передачу с серводвигателями по осям X и Z, либо установка шаговых двигателей на существующие винты для бюджетных решений.
- Установка стойки ЧПУ, преобразователя частоты вместо ступенчатой коробки (с сохранением механики для силовых режимов) или оставление коробки скоростей с автоматическим переключением.
- Датчики положения, концевые выключатели, ограждения с блокировками.
Что получается на выходе, сколько стоит переделка 16К20 под ЧПУ и когда она выгоднее покупки нового станка — с ценами и примерами разобрано в отдельной статье «ЧПУ на 16К20: переделка советского станка». Общая методика выбора, с чего начинать модернизацию — с механики или электроники, описана в материале «Модернизация станка: с чего начать».
Частые вопросы о станке 16К20
Чем 16К20 отличается от 1К62?
16К20 — преемник 1К62, выпускавшийся тем же заводом «Красный пролетарий» с начала 1970-х. Основные отличия: более жёсткая станина и улучшенная шпиндельная бабка, шире диапазон и больше число ступеней подач и резьб, обновлённая коробка подач с механизмом Нортона, иная схема управления (рукоятки на лицевой стороне), большая унификация узлов. При этом оба станка относятся к одному классу: высота центров 200–215 мм, Ø 400 мм над станиной.
Какое масло заливать в коробку скоростей, фартук и суппорт 16К20?
По паспорту — индустриальное масло И-20А по ГОСТ 20799 во все основные узлы (шпиндельная бабка, коробка подач, фартук, суппорт). Современные аналоги — ИГП-18, ИГП-30 или импортные индустриальные масла вязкости ISO VG 22–32. Подшипники двигателей смазывают консистентной смазкой (ЦИАТИМ-201/203, сегодня часто Литол-24).
Как узнать год выпуска станка?
По шильдику (на нём указан год) либо по заводскому номеру, выбитому на станине: у станков «Красного пролетария» первые две цифры номера обычно кодируют год выпуска. Серийные 16К20 выпускались с 1972–1973 по 1988 год.
Сколько весит 16К20?
От 2835 кг (РМЦ 710) до 3685 кг (РМЦ 2000). Самое распространённое исполнение РМЦ 1000 весит около 3000–3010 кг. При перевозке учитывайте, что станок цельнолитой станины разгружать нельзя — нужен такелаж за специальные рым-болты.
Какой максимальный диаметр детали можно обработать?
400 мм над станиной и 220 мм над суппортом (16К25 — 500 и 290 мм соответственно). При установке детали в выемку станка 16К20Г диаметр короткой детали может быть больше.
Какой патрон подходит на 16К20?
Штатное крепление — фланцевый конец шпинделя 6К по ГОСТ 12593 (конус 1:4, диаметр фланца 106,375 мм). Типовой комплект — самоцентрирующий трёхкулачковый патрон Ø 250 мм; при желании на тот же фланец ставят четырёхкулачковый патрон или планшайбу.
Реально ли на 16К20 получать точную резьбу после 40 лет работы?
Да, если в порядке ходовой винт, маточная гайка и шпиндельный узел. Износ ходового винта — главный ограничитель: при большом люфте витки «рвёт» по профилю. Характеристики коробки подач при этом обычно сохраняются — её износ на точность резьбы влияет мало.
Можно ли поставить на 16К20 ЧПУ?
Да, это отработанное решение с массой готовых комплектов: ШВП по осям X/Z, серво- или шаговые приводы, стойка ЧПУ и преобразователь частоты. Машины 16К20 с заводским ЧПУ (16К20Ф3, 16К20Т1, 16А20Ф3) существуют с 1970–80-х годов — база это позволяет.
Заключение
16К20 остаётся востребованным не по инерции: удачная кинематика, запас жёсткости, ремонтопригодность и полная доступность документации делают его разумным выбором для ремонтной базы и мелкосерийного производства даже сегодня — при условии грамотной оценки конкретной машины при покупке и регулярного обслуживания. Знание паспорта (РМЦ-исполнение, год выпуска по номеру, состояние ходового винта и шпинделя) отличает удачную покупку от приобретения груды чугуна. А если станок уже куплен и требует приведения в чувство — от диагностик и планового ТО до капитального ремонта механики и установки ЧПУ, — инженеры «Сервис Станков» работают с токарным оборудованием в 45 регионах: ремонт станков от 15 000 ₽, выезд в течение 24 часов.
Источники
- Каталог станков: токарно-винторезный станок 16К20 — паспортные характеристики, модификации, история (stanki-katalog.ru)
- Каталог станков: токарно-винторезный станок 16К25 — характеристики и отличия от 16К20 (stanki-katalog.ru)
- Руководство по эксплуатации (паспорт) станков 16К20, 16К20П, 16К20Г, 16К25 (архив станочной документации, PDF)
- Википедия: 16К20 — годы производства, характеристики, габариты и масса
- Википедия: Московский станкостроительный завод «Красный пролетарий» — история завода
- Каталог станков: токарный станок с ЧПУ 16К20Ф3 (stanki-katalog.ru)