

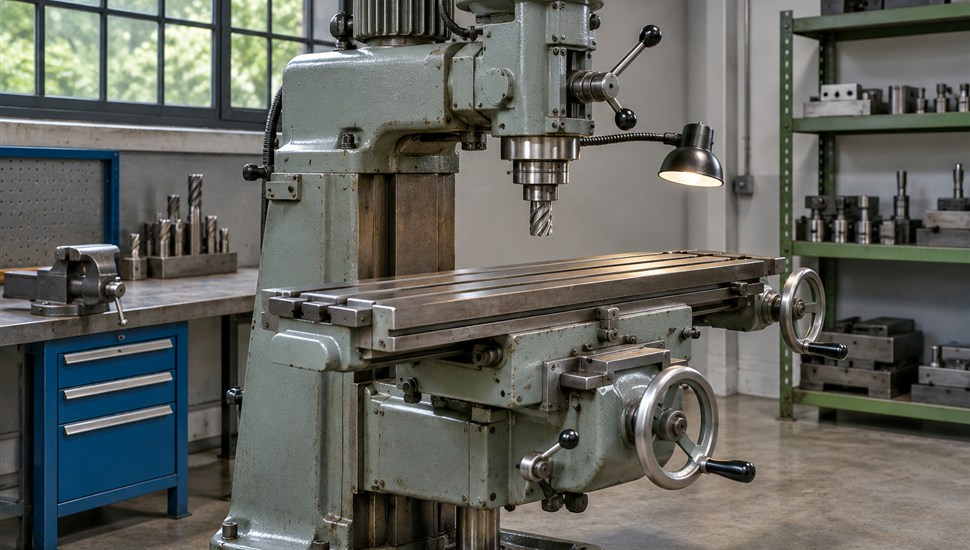
Вертикальные консольно-фрезерные станки 6Р12 и 6Р13 — самая массовая серия Горьковского завода фрезерных станков, выпускавшаяся с 1972 года. Эти машины стоят в тысячах цехов по всей стране: в ремонтных мастерских, инструментальных участках, учебных центрах и мелкосерийных производствах. Станки давно сняты с производства, но их механика — станина, консоль, шпиндельная бабка — спроектирована с большим запасом и при грамотном восстановлении работает десятилетиями.
Перед владельцем 6Р12 или 6Р13 обычно стоят два вопроса. Первый: как вернуть станку точность — устранить уход консоли, люфт стола, стук в коробке подач. Второй: стоит ли вкладываться в переделку под числовое программное управление (ЧПУ) вместо покупки обрабатывающего центра. В этой статье разберём устройство станков по узлам, типовые износы и технологию капитального ремонта, а затем — полную механику переделки под ЧПУ: шарико-винтовые передачи, сервоприводы, стойку, ограничения консольной схемы и экономику решения.
Чем похожи и чем отличаются 6Р12 и 6Р13
Обе модели — вертикальные консольно-фрезерные станки нормального класса точности Н по ГОСТ 8 с одинаковым составом узлов: станина с вертикальными направляющими, поворотная шпиндельная голова, консоль с коробкой подач и крестовым столом. У обеих шпиндель установлен в выдвижной гильзе (пиноли) с конусом Морзе № 3, голова поворачивается на ±45°, коробка скоростей даёт 18 ступеней через три передвижных зубчатых блока. Отличия — в размерах стола, мощности приводов и величинах подач: по сути 6Р13 — «старший брат» 6Р12 для более тяжёлых работ. Существовали также быстроходные модификации 6Р12Б и 6Р13Б с расширенным диапазоном оборотов и подач.
| Параметр | 6Р12 | 6Р13 |
|---|---|---|
| Размеры рабочей поверхности стола | 1250 × 320 мм | 1600 × 400 мм |
| Наибольший продольный ход стола (X) | 800 мм | 1000 мм |
| Наибольший поперечный ход стола (Y) | 250 мм | 320 мм (механическая подача — 300 мм) |
| Наибольший вертикальный ход консоли (Z) | 420 мм | 420 мм (механическая подача — 410 мм) |
| Расстояние от торца шпинделя до стола | 30–450 мм | 30–500 мм |
| Вылет шпинделя (до направляющих станины) | 350 мм | 420 мм |
| Частота вращения шпинделя | 40–2000 об/мин, 18 ступеней | 31,5–1600 об/мин, 18 ступеней (6Р13Б — до 2500 об/мин) |
| Осевое перемещение пиноли | 70 мм | 80 мм |
| Конус шпинделя | Морзе № 3 | Морзе № 3 |
| Поворот шпиндельной головы | ±45° | ±45° |
| Подачи продольные и поперечные | 12,5–1600 мм/мин | 12,5–1250 мм/мин |
| Подачи вертикальные | 4,1–530 мм/мин | 8,3–416,6 мм/мин |
| Число подач | 22 | 18 |
| Скорость быстрого хода (продольно-поперечный / вертикальный) | 4 / 1,33 м/мин | 3 / 1 м/мин |
| Допускаемое усилие подачи (X / Y / Z) | до 15 кН по X | 20 / 12 / 8 кН |
| Двигатель главного движения | 7,5 кВт | 10 кВт |
| Двигатель подач | 2,2 кВт | 3,0 кВт |
| Наибольшая масса детали | 250 кг | 300 кг |
| Габариты (длина × ширина × высота) | 2305 × 1950 × 2020 мм | 2560 × 2260 × 2120 мм |
| Масса станка | 3120 кг | 4200 кг |
Практический вывод из таблицы: 6Р12 компактнее и удобнее для инструментальных работ, 6Р13 — жёстче и мощнее, у него больше стол и выше усилие продольной подачи, поэтому для фрезерования крупными фрезами на черновых режимах он предпочтительнее. На вторичном рынке 6Р13 обычно дороже именно из-за массы и жёсткости. Податливость консоли при этом остаётся ограничением обеих моделей — об этом подробнее в разделе о переделке под ЧПУ.
Устройство станка по узлам
Станина и поворотная голова (шпиндельный узел)
Станина — базовый узел станка: она закреплена на фундаменте и заштифтована, по её вертикальным направляющим перемещается консоль. Поворотная голова центрируется в кольцевой выточке горловины станины и крепится четырьмя болтами; поворот на ±45° вокруг горизонтальной оси позволяет фрезеровать наклонные поверхности — редкая для современных станков возможность, которой нет у серийных вертикальных обрабатывающих центров.
Шпиндель — двухопорный вал, вращающийся в выдвижной гильзе. Опоры: сверху два шариковых радиально-упорных подшипника № 46117 (85 × 130 × 22 мм), снизу — двухрядный роликовый № 3182118 (90 × 140 × 37 мм) повышенного класса точности. Именно эти подшипники «держат» биение шпинделя: их износ или потеря натяга — главная причина вибраций и волнистости на обрабатываемой поверхности. Осевой люфт пиноли и шпинделя регулируется подшлифовкой регулировочных колец и полуколец; по паспорту для выборки 0,01 мм люфта полукольца подшлифовываются примерно на 0,12 мм. Смазка подшипников — шприцеванием, шестерён головы — от насоса станины.
Коробка скоростей
Коробка скоростей смонтирована в корпусе станины и соединена с двигателем главного движения упругой муфтой, допускающей несоосность валов до 0,5–0,7 мм. Восемнадцать частот вращения получаются переключением трёх передвижных зубчатых блоков; выбор ступени — через коробку переключения с реечно-дисковым механизмом, позволяющую включать нужную скорость сразу, без прохождения промежуточных ступеней. Смазка коробки — централизованная, от плунжерного насоса производительностью около 2 л/мин. Типовые проблемы узла — выкрашивание зубьев шестерён, износ шлицевых соединений и подшипников валов, падение производительности масляного насоса.
Консоль и коробка подач
Консоль — базовый узел всей цепи подач и одновременно самое нагруженное и самое уязвимое место станка. Она перемещается по вертикальным направляющим станины и несёт на себе: коробку подач с фланцевым электродвигателем, механизм быстрого хода, механизм включения поперечных и вертикальных подач, вал передачи продольной подачи и салазки со столом. Коробка подач (у 6Р12 — узел 6Р82-4, у 6Р13 — 6Р83-4) строится на двух трёхвенцовых зубчатых блоках и передвижном колесе с кулачковой муфтой, даёт 18 рабочих подач и включает шариковую предохранительную муфту, защищающую механизмы от перегрузки. Ускоренные перемещения включаются отдельным фрикционом быстрого хода, сблокированным с муфтой рабочих подач.
Вертикальное перемещение консоли — от ходового винта с гайкой в станине; поперечное — винтовой парой салазок; продольное — винтовой парой стола. Все три пары — передачи скольжения с накоплением люфта: у станков возрастом за сорок лет выработка винта и гайки почти всегда превышает 0,1–0,3 мм, что и приводит к «уплыванию» размеров.
Стол и салазки
Стол и салазки образуют крестовый механизм: салазки движутся по горизонтальным направляющим консоли в поперечном направлении, стол — по направляющим салазок в продольном. Т-образные пазы стола служат для крепления заготовок и приспособлений. Износ здесь накапливается в трёх местах: направляющие (полосы, наволакивание металла, потеря плоскостности), клинья (регулировочные планки) и винтовые пары. Подробнее об этом — в статьях направляющие станка: типы и износ и люфт стола: причины и способы устранения.
Типовые неисправности 6Р12 и 6Р13: симптом → причина → решение
Неисправности консольно-фрезерной серии хорошо изучены — узлы у 6Р12, 6Р13, 6Р82, 6Р83 во многом унифицированы. Ниже — сводная таблица по характерным признакам.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Консоль «уходит» при поперечной подаче: размеры по Y плывут, при реверсе стол отжимает | Износ направляющих консоли и станины, ослабление или выработка регулировочных клиньев; консоль с деталью и столом весит больше тонны и податливо смещается на выбранных зазорах | Замер люфта индикатором; регулировка клиньев; при износе направляющих — шабрение или шлифовка с последующим шабрением и изготовлением новых клиньев; в тяжёлых случаях — восстановление геометрии консоли |
| Консоль самопроизвольно проседает («стол падает») в остановке или при реверсе вертикальной подачи | Износ винтовой пары вертикальной подачи, выработка гайки, потеря натяга; на изношенных парах консоль опускается под собственным весом | Регулировка гайки и полуколец (выборка люфта по методике паспорта), при предельном износе — замена винта и гайки; на станках с ЧПУ после переделки — серводвигатель с тормозом или уравновешиватель |
| Стук в коробке подач или коробке скоростей, усиливающийся под нагрузкой | Выкрашивание или поломка зубьев шестерён; люфт шлицевых соединений; разбитый хвостовик вала двигателя; износ подшипников валов | Прослушивание узла, вскрытие и дефектация; замена повреждённых шестерён, валов, подшипников; проверка соосности муфты главного двигателя |
| Тугой, неравномерный подъём стола, затем резкий клин вертикальной подачи | Разрушение фрикциона быстрого хода («корзины фрикционов»): при игнорировании стука и тугого хода тела качения заклинивают | Немедленная остановка; ревизия фрикциона, замена дисков и изношенных деталей; восстановление погнутых валов |
| Люфт стола по продольной подаче, размеры «гуляют» на 0,1–0,3 мм | Выработка пары винт-гайка продольной подачи, ослабление клиньев салазок, износ направляющих стола | Регулировка клиньев и гайки; при предельном износе — замена винта и гайки на новые (изготовление на заказ); на станке с ЧПУ люфт частично компенсируется параметрами стойки, но параллельно нужна механика |
| Биение шпинделя, вибрация при фрезеровании, волнистость на поверхности | Износ или потеря натяга шпиндельных подшипников (46117 и 3182118), выработка гильзы пиноли | Замер радиального и осевого биения индикатором; регулировка натяга подшлифовкой колец; при износе — замена подшипников и ремонт шпиндельного узла |
| Гул и нагрев коробки скоростей, масло в стружке с блёстками | Износ подшипников и шестерён, низкий уровень масла, отказ плунжерного насоса смазки | Проверка уровня и подачи масла; вскрытие, дефектация, замена изношенных деталей; промывка масляной ванны |
| Рабочая подача не включается или «проскальзывает» под нагрузкой | Износ или неправильная регулировка шариковой предохранительной муфты коробки подач | Регулировка муфты на паспортное усилие; замена изношенных деталей муфты |
| Ступени скорости или подачи не включаются, рукоятки не фиксируются | Износ реечно-дискового механизма коробки переключения, поломка фиксаторов | Ревизия коробки переключения, замена изношенных деталей, регулировка |
| Станок в целом «не держит размер» после долгих лет работы | Суммарный износ: направляющие + три винтовые пары + шпиндельные подшипники | Комплексная диагностика геометрии по ГОСТ 17734-88 и капитальный ремонт с восстановлением всех базовых поверхностей |
Важное правило эксплуатации: стук и тугой ход — это всегда повод остановить станок, а не «доработать до выходных». Практика сервисных инженеров показывает, что разрушение фрикциона вертикальной подачи и поломки шестерён почти всегда начинались с игнорируемых посторонних звуков. Локализуют источник стука последовательным прослушиванием узлов (стетоскопом, на холостом ходу и под нагрузкой) — от коробки скоростей через коробку подач к шпиндельной голове.
Диагностика перед ремонтом: что и как измеряют
Решение «ремонтировать, восстанавливать или переделывать» принимается по цифрам, а не по ощущениям. Перед ремонтом проводят:
- Проверку геометрической точности по ГОСТ 17734-88 «Станки фрезерные консольные. Нормы точности и жёсткости» — прямолинейность и плоскостность рабочей поверхности стола (выпуклость не допускается), параллельность направления перемещений, перпендикулярность оси шпинделя к плоскости стола и другие проверки. Типовые допуски для станков класса Н — сотые доли миллиметра на длине перемещения; точные значения по каждому пункту приведены в стандарте.
- Измерение люфтов индикатором — в продольной, поперечной и вертикальной парах: станок фиксируется, стол нагружается усилием в обе стороны, люфт считывается по индикаторной стойке.
- Проверку биения шпинделя — радиального у торца и на вылете, осевого: индикатор закрепляется на столе, наконечник подводится к контрольной оправке в конусе и к шейке шпинделя, шпиндель проворачивается на полный оборот.
- Ревизию смазки и электрики — состояние маслопроводов, насоса, сопротивление изоляции двигателей, состояние пусковой аппаратуры.
По результатам замеров составляется дефектная ведомость: какие узлы ремонтируются, какие заменяются, во что обойдётся восстановление и есть ли вообще смысл его делать. Начальная диагностика на производстве силами сервисной организации стоит недорого (в компании «Сервис Станков» — от 5 000 ₽) и избавляет от вложений в станок, восстановление которого не окупится.
Капитальный ремонт 6Р12/6Р13: этапы
Капитальный ремонт выполняется с полной разборкой станка и восстановлением (или замене) всех изношенных деталей. Порядок работ сложился практикой давно и выглядит так:
- Приёмка и дефектация. Первичные замеры геометрии и люфтов на собранном станке, анализ наработки, опрос операторов. Определяется объём работ и заказываются запчасти.
- Полная разборка. Станок раскладывается на узлы: стол, салазки, консоль, поворотная голова, коробки скоростей, переключения и подач. Шестерённые узлы разбираются до деталей, всё моется.
- Дефектация деталей. Каждая деталь измеряется и сортируется: «годен», «восстановить», «заменить». Особое внимание — зубьям шестерён, шлицам валов, подшипникам качения, кулачковым и фрикционным муфтам, корпусам коробок.
- Восстановление направляющих. База точности станка. При износе до ~0,05 мм применяется шабрение; при большем — шлифовка направляющих с последующим шабрением, а затем изготавливается комплект новых клиньев увеличенной толщины под восстановленный размер. Шабрят пары: направляющие станины — под консоль, направляющие консоли — под салазки, салазок — под стол.
- Ремонт коробок скоростей и подач. Замена изношенных шестерён, валов и подшипников, восстановление шлицевых соединений, ревизия и регулировка шариковой предохранительной муфты, переборка фрикциона быстрого хода.
- Ремонт шпиндельного узла. Замена подшипников 46117 и 3182118, проверка и при необходимости шлифовка шпинделя, восстановление гильзы пиноли, регулировка натяга и осевого люфта с контролем биения.
- Замена или восстановление винтовых пар. Продольный, поперечный и вертикальный винты и гайки — по результатам дефектации: регулировка либо изготовление новых.
- Электротехническая часть. Ревизия или перемотка двигателей, замена проводки и пусковой аппаратуры, проверка цепей защиты и заземления.
- Сборка и регулировка. Узлы собираются в обратном порядке, выставляются натяги клиньев так, чтобы стол и консоль двигались плотно, но без закусывания; регулируются муфты и переключения.
- Обкатка и контроль. Обкатка на холостом ходу и под нагрузкой, повторные проверки точности по ГОСТ 17734-88, тестовая обработка детали. Приёмка оформляется актом с фактическими значениями проверок — это база для последующего контроля деградации точности.
Стоимость локального ремонта начинается от 15 000 ₽ (подробнее — в прайс-листе ремонт станков компании «Сервис Станков»); полный капитальный ремонт 6Р12/6Р13 всегда считается индивидуально по дефектной ведомости — итог зависит от состояния направляющих и количества заменяемых деталей. Инженеры компании работают в 45 регионах России, Беларуси и Казахстане, выезд — в течение 24 часов.
Переделка 6Р12/6Р13 под ЧПУ: что меняют и зачем
Идея переделки (её же называют модернизацией или ретрофитом): оставить тяжёлую, жёсткую, «неубиваемую» механику 1970–80-х и заменить всё, что отвечает за перемещения и управление. Уходит ручное оперирование рукоятками, лимбами и коробкой подач — вместо них стойка ЧПУ исполняет управляющую программу, а три оси перемещаются сервоприводами через шарико-винтовые передачи. Общая методика такого проекта и признаки того, что он выгоден, разобраны в статьях ретрофит станка: что это и из чего состоит и модернизация станка: с чего начать. Аналогичный опыт по другому «долгожителю» — токарному 16К20 — описан в материале ЧПУ на 16К20: цены и результат.
Существует два подхода. «Бюджетный» — оставить штатные коробки подач и ходовые винты, поставив на них мотор-редукторы: станок едет по программе, но люфт винтовых пар остаётся, и точность ограничена 0,1–0,2 мм. «Правильный» — полная замена приводов и механики подач, о нём и поговорим.
Состав переделки: что меняется, зачем и сколько это стоит
| Что меняется | Зачем | Ориентировочная вилка затрат |
|---|---|---|
| Винты скольжения → шарико-винтовые передачи (ШВП) по трём осям с опорными подшипниковыми узлами | КПД передачи вырастает в разы, трение и нагрев падают, люфт выбирается предварительным натягом гайки — без этого точного позиционирования не будет. Типоразмеры — по массе узла и длине хода (для серии SFU 1605–2505 и аналоги); класс точности для фрезерных работ — C5, реже C7 | 30 000–90 000 ₽ за три комплекта с опорами |
| Приводы подач: три серводвигателя с драйверами (обычно 750 Вт–1,5 кВт; по оси Z — с тормозом или с уравновешивателем консоли) | Точное позиционирование с обратной связью по энкодерам, разгон стола и консоли без «разрывов» цепи | 40 000–150 000 ₽ (зависит от бренда и мощности) |
| Стойка ЧПУ (Siemens 808D/828D, Fanuc 0i, Heidenhain, Syntec либо система на базе LinuxCNC) | Интерполяция трёх осей, хранение программ, компенсация погрешностей винта, интерфейс оператора | 60 000–600 000 ₽ |
| Датчики крайних положений и референтные метки по осям | Безопасность (стол не «въедет» в предел) и воспроизводимый возврат нуля после включения | 10 000–40 000 ₽ |
| Электрошкаф: силовая часть, источники питания, контакторы, экранированные кабели | Штатная электрика 1970-х не тянет по безопасности и помехозащищённости; помехи от драйверов — частая причина сбоев | 30 000–100 000 ₽ |
| Привод главного движения: частотный преобразователь на штатный двигатель 7,5/10 кВт (либо замена на частотно-регулируемый) | Программное управление оборотами шпинделя из управляющей программы (M03/M04/S) вместо ручного переключения ступеней | 30 000–150 000 ₽ |
| Механическая подготовка: расточка креплений под ШВП и опоры, кронштейны, муфты, предварительное восстановление направляющих | ШВП и серво бессильны на изношенных направляющих — геометрия обязана быть восстановлена до установки приводов | входит в стоимость работ |
| Итого «под ключ» (комплектующие + работы + пусконаладка) | — | ориентировочно 250 000–800 000 ₽ и выше |
Все вилки — ориентировочные: итог зависит от класса выбранной стойки и сервоприводов, длины ШВП (станок 6Р13 с ходом стола 1000 мм требует более длинных и дорогих винтов, чем 6Р12) и от исходного состояния механики. Как подбирать и обслуживать саму передачу, читайте в статье ШВП: признаки износа и замена; об устройстве и неисправностях приводов — в материале сервопривод станка: устройство и ремонт.
Порядок работ при переделке
- Аудит состояния. Замер геометрии и люфтов. Если станина и направляющие «уставшие», сначала капремонт механики, и только потом автоматика — иначе деньги уйдут в привод на разбитом станке.
- Проектирование. Схема установки ШВП и опор, подбор сервоприводов по массе перемещаемых узлов (стол с деталью, салазки, консоль — суммарно более тонны), разводка кабелей, схема электрошкафа.
- Механическая часть. Демонтаж коробки подач, винтов и связанной механики; расточка и фрезеровка посадочных мест; установка ШВП с опорами; проверка параллельности винтов направляющим.
- Электрика и приводы. Монтаж серводвигателей, датчиков, нового электрошкафа; подключение стойки и частотного преобразователя главного привода.
- Пусконаладка. Настройка контуров регулирования по осям (сервопривод не должен «звенеть» и перерегулировать), компенсация люфтов и погрешности винта параметрами стойки, выверка перпендикулярности осей тестовым прутком или круговым тестом.
- Приёмочные испытания. Обработка пробной детали с измерением точности позиционирования и шероховатости; обучение оператора и наладчика.
Ограничения консольной схемы под ЧПУ: жёсткость
Главное, о чём надо помнить: консольно-фрезерный станок — не обрабатывающий центр, и переделка этого не изменит. Консоль консольно (в буквальном смысле) вывешена на направляющих станины и несёт на себе салазки, стол, деталь и всю цепь подач; при фрезеровании с большим вылетом и на тяжёлых режимах она упруго смещается — это конструкторский предел схемы, а не дефект конкретного экземпляра. У бесконсольных обрабатывающих центров стол движется по направляющим станины на фундаменте, поэтому их жёсткость принципиально выше.
- Проседание консоли по оси Z. На старых станках консоль может опускаться под собственным весом при реверсе; серводвигатель с тормозом или уравновешиватель решают вопрос, но требуют правильного подбора момента.
- Скорости. Быстрые ходы реалистично ограничены примерно 4–6 м/мин по X/Y (против 20–30 м/мин у обрабатывающих центров): масса консоли и стола велика, а направляющие скольжения не рассчитаны на дальние гонки на скорости.
- Точность. При хорошей механике и ШВП класса C5 добиваются точности позиционирования порядка 0,01–0,02 мм и стабильной обработки в допусках 0,03–0,05 мм; ориентироваться на сотые доли на длинных перемещениях, как у новых ОЦ, не стоит.
- Поворотная голова. Для работы по программе её фиксируют в нулевом положении с выставлением перпендикулярности оси шпинделя к столу — иначе оси ЧПУ и реальная геометрия разойдутся. Возможность наклона остаётся для ручных операций.
- Нет магазина инструментов. Смена фрезы — вручную; для серийного производства с десятками переходов это критично, для единичного и мелкосерийного — нет.
- Конус Морзе № 3. Дешёвый и доступный, но слабее конуса ISO 40: тяжёлые фрезы и мощные режимы ограничены посадкой. Переделка шпинделя под другой конус — отдельный дорогой проект, обычно не оправданный.
Экономика: переделать 6Р12/6Р13, купить б/у ОЦ или новый станок
Сравним три пути получения «фрезерной ячейки с ЧПУ». Цены рыночные и ориентировочные — точный расчёт всегда под конкретный станок и задачу; методика самого расчёта «ремонтировать или покупать» разобрана в статье ремонт станка или покупка нового: как посчитать.
| Критерий | Переделка 6Р12/6Р13 под ЧПУ | Б/у вертикальный ОЦ | Новый вертикальный ОЦ |
|---|---|---|---|
| Вложения, ориентировочно | 0,25–0,8 млн ₽ (комплектующие, работы, пусконаладка) плюс капремонт механики при сильном износе | примерно от 1,5–2 млн ₽ за китайские и тайваньские машины 2000–2010-х; состояние — главный риск | ориентировочно от 4–8 млн ₽ в зависимости от размера стола и оснащения |
| Сроки | 1–3 месяца без учёта капремонта механики | 1–3 месяца на поиск, проверку и поставку | 3–9 месяцев (производство и поставка) |
| Точность | позиционирование ~0,01–0,02 мм; стабильные допуски обработки 0,03–0,05 мм | паспортные 0,005–0,02 мм — если шпиндель и направляющие живы, что проверяется только при осмотре | паспортная, с гарантией производителя |
| Производительность | ниже: скорости подач умеренные, смена инструмента ручная, конус Морзе 3 | высокая: магазин инструментов, жёсткая бесконсольная схема, СОЖ под давлением | максимальная |
| Ресурс | определяется состоянием станины и направляющих — главный предмет аудита перед вложениями | зависит от пробега и истории; скрытые перегрузки не видны по внешнему виду | заводской ресурс, гарантия |
| Запчасти и эксплуатация | механика унифицирована с серией 6Р и доступна; серво и стойка — покупные комплектующие | риск снятых с производства стоек и дорогих оригинальных запчастей | сервис и запчасти производителя/дилера |
| Когда выгодно | единичное и мелкосерийное производство, инструментальный участок, обучение кадров, ограниченный бюджет | нужна производительность «здесь и сейчас», есть инженеры для проверки и обслуживания | серийное производство, работа в две-три смены, высокие требования к точности |
Если решаетесь на покупку б/у обрабатывающего центра, не экономьте на предпродажной проверке: биение шпинделя, люфты по осям, наработка привода и состояние направляющих проверяются инструментально, по журналу наработки и тестовой обработке, а не по словам продавца.
Чек-лист: когда переделка 6Р12/6Р13 оправдана
- Станина и направляющие в удовлетворительном состоянии — подтверждено измерениями, а не «на глаз».
- Задачи — трёхосевое фрезерование без магазина инструментов: плиты, корпуса, приспособления, оснастка.
- Объёмы — единичное или мелкосерийное производство; станок не узкое место по такту выпуска.
- Бюджет ограничен или покупка нового импортного оборудования нежелательна по срокам и рискам.
- В цехе есть механик, либо заключён сервисный договор на поддержку стойки и приводов.
И наоборот: для серийного производства с десятками переходов, высоких требований к шероховатости и точности, работы в две-три смены честнее сразу считать б/у или новый обрабатывающий центр — переделка консольного станка эти задачи не закроет.
Частые вопросы
Можно ли поставить ЧПУ на 6Р12, не меняя винты на ШВП?
Технически да — на штатные винты ставят мотор-редукторы, и станок будет перемещаться по программе. Но люфт винтовой пары скольжения (у возрастных станков 0,1–0,3 мм) ограничит точность, а параметрическая компенсация люфта в стойке работает только на однонаправленное позиционирование и не спасает при реверсе в резании. Такое решение годится для черновых работ и обучения; для точной обработки меняют на ШВП.
Почему консоль «уходит» даже после регулировки клиньев?
Потому что клинья компенсируют зазор, но не износ самих направляющих: когда направляющие станины и консоли потеряли геометрию, консоль на выбранных клиньях просто закусывает, а на ослабленных — качается. В этом случае нужна шлифовка или шабрение направляющих с изготовлением новых клиньев — частичная регулировка не поможет.
Какой класс точности ШВП выбрать для 6Р12/6Р13?
Для фрезерных работ стандартно выбирают класс C5 (погрешность перемещения порядка 0,018 мм на 300 мм хода); катаные передачи класса C7 (около 0,05 мм на 300 мм) заметно дешевле и подходят для черновой обработки, но не дадут стабильных допусков в сотые доли миллиметра. Разумный компромисс для консольного станка — C5 на продольной оси и C5–C7 на остальных.
Что делать со шпинделем при переделке?
Обычно оставляют штатный шпиндель с конусом Морзе № 3, а обороты регулируют частотным преобразователем по команде из программы. Радиального люфта быть не должно: биение проверяют и при необходимости меняют подшипники 46117 и 3182118 до начала эксплуатации с ЧПУ, иначе стойка будет точно позиционировать оси, а вибрация шпинделя всё равно испортит поверхность.
Реально ли получить точность 0,01 мм на переделанном 6Р12?
На отдельных деталях и коротких перемещениях — да, практика переделок это подтверждает: при свежих направляющих, ШВП C5 и аккуратной пусконаладке добиваются позиционирования порядка 0,01 мм. Но закладывать в технологический процесс стабильные допуски тоньше 0,03–0,05 мм на консольном станке не стоит — жёсткость схемы и люфт пиноли скажутся.
Что выгоднее: капитальный ремонт без ЧПУ или сразу переделка?
Если станок работает в единичном инструментальном производстве и операторов хватает — часто достаточно капремонта: он дешевле и возвращает паспортную точность. Переделка добавляет стоимость приводов и стойки, но убирает ручную работу по координатам. Считать нужно по своей номенклатуре: сколько времени тратится на выставление координат вручную и сколько брака даёт «человеческий фактор».
Кто может обслуживать переделанный станок?
Лучше сразу заключать сервисный договор с организацией, которая имеет опыт и по механике советских станков, и по современным стойкам ЧПУ и сервоприводам — иначе станок окажется между «механиками, не знающими электронику» и «электронщиками, не знающими консольную схему». Полезно заранее оговорить в договоре время реакции на типовые неисправности — от сбоев датчиков нуля до перегрева серводвигателя.
Заключение
6Р12 и 6Р13 — станки с огромным остаточным ресурсом механики, и у владельца есть три осмысленных сценария: капитальный ремонт с возвратом классической схемы работы, переделка под ЧПУ для мелкосерийного фрезерования или замена на обрабатывающий центр, если нужна производительность. Отказываться от станка из-за возраста не стоит: уход консоли, люфт стола и стук в коробке подач — это изученные десятилетиями неисправности с отработанной технологией восстановления, а экономика переделки при живой станине остаётся сильной стороной серии.
Компания «Сервис Станков» выполняет ремонт фрезерных станков от 15 000 ₽ (прайс-лист: ремонт станков) и работает со всеми типами фрезерного оборудования — подробнее на странице фрезерные станки. Диагностика на производстве, дефектная ведомость и расчёт «ремонт или переделка» — от 5 000 ₽; 350 инженеров, работа в 45 регионах, выезд в течение 24 часов, консультация по телефону доступна круглосуточно: +7 (495) 157-55-11.
Источники
- Руководство по эксплуатации станков 6Р12, 6Р12Б, 6Р13, 6Р13Б (архив заводской документации, файл PDF)
- Паспорт вертикального консольно-фрезерного станка 6Р12 (архив станочной документации stanki-katalog.ru)
- Паспорт вертикального консольно-фрезерного станка 6Р13 (архив станочной документации stanki-katalog.ru)
- ГОСТ 17734-88. Станки фрезерные консольные. Нормы точности и жёсткости (docs.cntd.ru)
- Фрезерный станок (Википедия)
- Передача винт-гайка (Википедия)