

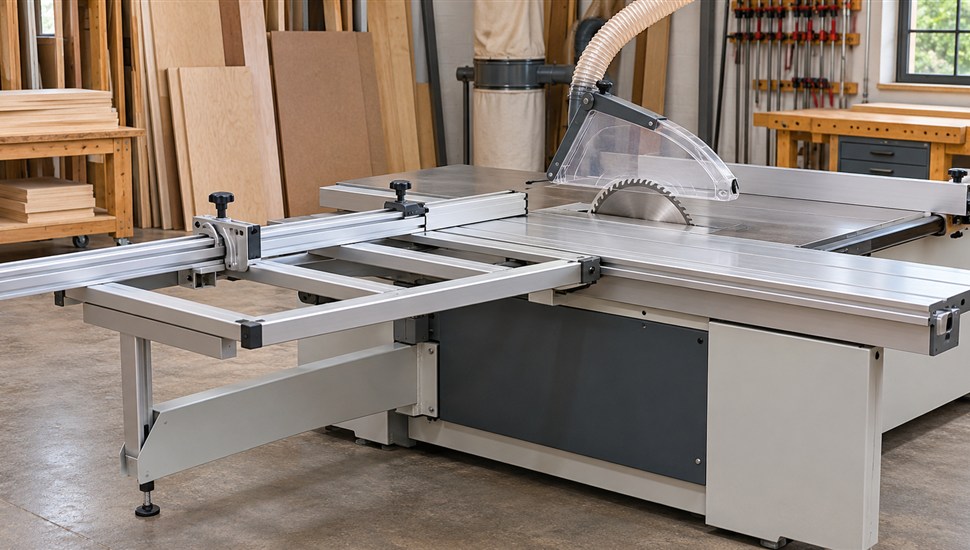
Форматно-раскроечный станок — рабочая лошадка любого мебельного производства: на нём раскраивают ЛДСП, МДФ, ДВП, фанеру и шпонированные плиты на заготовки. Точность этого оборудования измеряется десятыми долями миллиметра, а большинство дефектов — сколы на кромке — напрямую связано с состоянием двух узлов: пильного агрегата и каретки. Именно они несут основную нагрузку и первыми выходят из строя. В этой статье — устройство форматно-раскроечного станка (классического и с ЧПУ), пошаговые инструкции по настройке подрезной пилы, диагностике подшипников шпинделей и роликов каретки, таблицы типового брака и регламент технического обслуживания. Компания «Сервис Станков» обслуживает форматно-раскроечные станки всех распространённых брендов — подробнее об этом классе оборудования можно прочитать на странице «Форматно-раскроечные станки».
Устройство форматно-раскроечного станка
Классический форматно-раскроечный станок (в цехах его называют «форматник») состоит из станины с основным столом, подвижного стола-каретки, пильного агрегата с двумя пилами, прижимных устройств и упоров. Заготовка укладывается на каретку лицевой (облицованной) стороной вверх, прижимается и прокатывается через линию реза. Рез выполняется основной пилой, а расположенная впереди и ниже подрезная пила предварительно надрезает нижние слои плиты, чтобы кромка осталась чистой.
Основные узлы и их назначение
| Узел | Назначение | Что изнашивается и на что влияет |
|---|---|---|
| Пильный агрегат (основная пила) | Основной пропил; частота вращения 4 000–6 000 об/мин, мощность привода обычно 3–5,5 кВт, высота пропила 80–130 мм, наклон до 45° | Подшипники шпинделя, фланцы, направляющие подъёма и наклона. Износ даёт биение диска, сколы, прижоги, увод реза |
| Подрезной узел | Предварительная подрезка нижней облицовки; пила диаметром 100–125 мм, 8 000–9 000 об/мин, глубина паза 2–4 мм | Подшипники вала, ремень привода, механизмы настройки (высота, ширина паза, боковое смещение). Смещение настроек — сколы снизу |
| Каретка (подвижный стол) | Базирование и подача заготовки; типовая длина хода для мебели — 3 200 мм (фактический пропил меньше хода на 200–400 мм из-за устройств на каретке) | Ролики/шариковые кассеты, направляющие. Износ даёт люфт, увод линии реза, непараллельность |
| Прижимная балка | Прижим пакета плит к упорам при поперечном раскрое; привод — пневматические цилиндры | Уплотнения цилиндров, пневмоаппаратура. Потеря прижима — вибрация заготовки, сколы, смещение размеров |
| Упоры и линейки | Задание размера; точность ручной настройки по линейкам 0,5–1 мм, с микролифтом и нониусом выше | Опорные поверхности, фиксаторы. Сбитый упор — систематический брак по размеру |
| Стол и направляющая линейка (угловой упор) | Опора заготовки, базирование при продольном раскрое | Рабочая поверхность, пазы. Забитые пылью пазы, вмятины — перекос заготовки |
Чем станок с ЧПУ отличается от классического
Форматно-раскроечные центры с ЧПУ (горизонтальные пильные центры) работают по другой схеме: плита подаётся по неподвижному столу, пильная каретка с приводом перемещается по направляющим вдоль пакета, а смена размера и наклон пилы управляются от системы ЧПУ. Автоматическое позиционирование упоров даёт точность 0,1–0,2 мм и сокращает переналадку в разы; такие станки пилят пакеты плит высотой 60–120 мм, поэтому прижимная балка и подрезной узел нагружены сильнее. Обслуживание у них добавляет к механике ещё и «электрику с электроникой»: сервоприводы перемещения, датчики положения, кабельные цепи и параметризацию системы управления. Механика же — шпиндели, подшипники, ролики, направляющие — устроена и изнашивается по тем же законам, что и у классического «форматника», поэтому всё сказанное ниже применимо к обоим типам. Общие правила ухода за деревообрабатывающим оборудованием с ЧПУ мы разбирали в статье «Обслуживание деревообрабатывающих станков с ЧПУ: как защитить станок от древесной пыли».
Пильный узел: основная и подрезная пила
Зачем нужна подрезная пила
Основная пила режет плиту сверху вниз. В момент выхода зуба у нижней поверхности облицовка не поддержана материалом, и ламинированный слой выкрашивается — образуются сколы. Подрезная пила вращается в противоположную сторону и стоит перед основной по ходу подачи: она прорезает в нижней облицовке узкий паз глубиной 2–4 мм ровно по линии будущего пропила. Когда основная пила доходит до этой линии, разрывать уже нечего — кромка остаётся чистой. Без подрезной пилы на ЛДСП невозможно получить товарный рез; на необлицованных материалах (сырая ДСП, МДФ под покраску после кромкооблицовки) ею иногда пренебрегают.
Ширина подрезаемого паза задаётся конструкцией узла: у цельных дисков с призматическими зубьями она фиксированная, у сборных — набирается прокладками между полотнами, у двухполотных дисков регулируется винтом в ступице, а у систем типа RAPIDO (Altendorf) ширина согласуется с пропилом основной пилы бесступенчато. Ключевое правило: паз подрезной пилы должен быть равен ширине пропила основной пилы или на 0,1–0,3 мм шире и совпадать с ней по линии — тогда основная пила работает внутри уже прорезанной канавки.
Настройка подрезной пилы: пошаговая инструкция
Настройку выполняют при замене основной пилы (диски с разной толщиной дают разный пропил), после ремонта подрезного узла и при появлении сколов на нижней кромке. Все работы — при выключенном и заблокированном станке, кроме шага 4, где это предусмотрено конструкцией.
- Измерьте фактическую ширину пропила основной пилы. Прорежьте обрезок только основной пилой и измерьте ширину паза штангенциркулем или специальным шаблоном. Не ориентируйтесь на толщину диска: фактический пропил всегда шире корпуса на величину развода/заточки зубьев.
- Выставьте ширину паза подрезной пилы. Для двухполотного диска — винтом в ступице, для сборного — подбором прокладок, для систем с бесступенчатой регулировкой — по шкале. Целевое значение: ширина пропила основной пилы плюс 0,1–0,3 мм суммарно.
- Выставьте высоту выступа над столом. Типовые значения: 2–4 мм для ЛДСП 16–18 мм (глубина должна гарантированно превышать суммарную толщину нижней облицовки и подложки), 1,5–2 мм для тонких ламинатов. Проверка: прорежьте обрезок только подрезной пилой — на нижней стороне должна остаться чистая ровная канавка без сколов по краям.
- Согласуйте пазы по линии. Центр паза подрезной пилы должен совпадать с плоскостью основной пилы. Боковое смещение узла выполняется регулировочным винтом (на ряде станков, например Altendorf WA 8/WA 80, — шестигранным ключом, допускается на медленно вращающейся пиле). Критично: подрезную пилу разрешается включать только после выхода основной на рабочую частоту вращения — так заложено в схеме управления.
- Сделайте контрольный рез двумя пилами. На нижней кромке не должно быть сколов; на торце заготовки линия подрезки и пропил основной пилы должны сливаться в одну без «ступеньки». Ступенька в одну сторону — паз смещён; узкий пропил основной пилы внутри широкого паза с двух видимых кромок — паз слишком широк.
- Застопорите узел и перепроверьте через 20–30 резов. Подрезной узел должен надёжно фиксироваться после настройки — самопроизвольное смещение относительно стола и основной пилы является типовой неисправностью из-за ослабшего стопора.
Подшипники шпинделей: биение и его последствия
Шпиндель основной пилы вращается на паре подшипников (как правило, радиально-упорных, класс точности P5 или P4 по ISO 492), подрезной вал — на небольших закрытых подшипниках типа 6203/6004/6005. Главный враг опор — древесная пыль: она прорывает уплотнение, смешивается со смазкой и превращает её в абразивную пасту, которая протачивает дорожки. Дополнительные факторы ускоренного износа: перекос колец при запрессовке без оправки, чрезмерный преднатяг без температурной компенсации, дисбаланс диска (при 4 000–6 000 об/мин каждый напаянный зуб «бьёт» по опоре 60–100 раз в секунду) и элементарная деградация смазки от перегрева.
Почему биение шпинделя даёт сколы: диск, установленный на биющий вал, «гуляет» в плоскости реза, фактическая ширина пропила становится переменной, зуб ударяет в кромку под углом — на ламинате это выкрашивание, на торце — волнистые прижоги и ступеньки. Типовые ориентиры, применяемые при наладке высокоточных пильных шпинделей:
- радиальное биение шейки шпинделя под фланец — не более 0,05 мм;
- торцовое (осевое) биение опорного фланца на диаметре 100 мм — 0,01–0,015 мм;
- осевой люфт шпинделя — не более 0,05 мм (при правильном преднатяге отсутствует);
- температура корпуса опоры в работе — 50–65 °C при температуре цеха 20–25 °C; выше 80 °C — остановка и диагностика.
Симптомы умирающих подшипников: гул и вой на разгоне, хруст при проворачивании вала рукой (выкрашивание дорожек), высокочастотный свист (сепаратор), вибрация, передающаяся на стол, темные побежалости на кольцах после демонтажа. Подробнее о том, как измерять биение индикатором часового типа и когда оно ещё устранимо регулировкой, — в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
Замена подшипников пильного вала
- Отключите и заблокируйте питание станка, снимите кожух, диск, фланцы и приводной шкив; промаркируйте положение корпуса опор, чтобы не нарушить регулировку линии реза.
- Демонтируйте вал: стопорные кольца и гайки снимаются со стороны, указанной в руководстве; съёмник прикладывает усилие только к внутреннему кольцу подшипника.
- Проверьте посадочные места: шейки вала (обычно поле допуска k5/k6, шероховатость не грубее Ra 0,8 мкм), расточку корпуса (H6/J6), вал на изгиб на призмах — прогиб более 0,02–0,03 мм требует замены или правки вала.
- Смонтируйте новую пару подшипников (менять нужно оба: новый подшипник в паре со старым нарушает преднатяг). Внутренние кольца нагреваются индукционным нагревателем до 80–110 °C (не выше 120 °C) и напрессовываются без ударов; радиально-упорная пара ставится по схеме производителя — «спина к спине» или «лицо к лицу» — с дистанционными кольцами и контролем момента затяжки гайки.
- Проверьте плавность вращения вручную, замерьте биение индикатором (те же допуски, что до замены), выполните холостой прогон 20–30 минут с контролем температуры опоры (не выше 60–65 °C).
- После сборки обязательно заново настройте подрезную пилу и параллельность пильного агрегата — см. разделы ниже.
Каретка: ролики и направляющие
Типы кареток
На мебельных «форматниках» встречаются три схемы направляющих каретки: роликовые опоры, катающиеся по стальным или текстолитовым (в том числе призматическим) направляющим, — самая распространённая и живучая конструкция; каретки на линейных шарикоподшипниках по стальным направляющим (в том числе по шлифованным накладкам в алюминиевом корпусе); и кассеты с шариками. Во всех случаях направляющие — наиболее уязвимый элемент станка: каретка несёт десятки килограммов (полноформатная плита МДФ 2800×2070 мм весит более 70 кг), а из-за консольного приложения нагрузки на направляющие действует ещё и крутящий момент.
Износ роликов → увод линии реза: диагностика пошагово
Износ направляющих идёт неравномерно, а его главный признак — увод линии реза и непрямолинейный пропил: деталь в начале и конце реза имеет разную ширину, на длинных полосах рез «уходит» в сторону. Диагностика:
- Осмотр. На направляющих — блестящие дорожки выработки и ступеньки под роликами; на роликах — лыски, вмятины, запрессованная пыль. Проверьте, не забиты ли пазы направляющих стружкой и пылью (это даёт ложный «износ»).
- Проверка люфта индикатором. Индикатор часового типа на магнитной стойке, наконечник упирается в боковую поверхность каретки у ролика; покачивайте стол рукой. Люфт более 0,05–0,1 мм — каретку нужно регулировать или перебирать.
- Тест на прямолинейность хода. Индикатор на неподвижной части станка, наконечник на каретке сбоку; прокатите каретку по всей длине хода. Разброс показаний по длине — непрямолинейность направляющих (сравнивайте с допуском на пропил, обычно 0,15–0,3 мм на 3 м).
- Тестовый рез «на проход». Прорежьте длинную полосу (2,5–3 м) и измерьте её ширину в начале, середине и конце с двух сторон. Разница ширин = увод линии реза. Дополнительно переверните полосу и прорежьте рядом — сходящиеся/расходящиеся резы показывают, каретка это или упор.
- Проверка параллельности каретки и основной пилы. Распустите обрезок шириной 200–300 мм вдоль и поперёк: если при продольном резе заготовку «зажимает» или ведёт, плоскость пилы не параллельна ходу каретки.
Регулировка каретки
- Люфт роликов убирается регулировочными (эксцентриковыми) винтами или натяжными винтами кассеты; регулировать нужно крест-накрест, проворачивая карету вручную и следя, чтобы ход остался лёгким по всей длине. Регулировка «до упора» перегружает ролики и портит направляющие.
- Изношенные ролики и шариковые кассеты меняются комплектом на одну сторону каретки; компенсаторы износа направляющих, если они предусмотрены, заменяются как узел — «полевой» ремонт направляющих обычно невозможен.
- Параллельность хода каретки плоскости пилы выставляется регулировочными винтами опор направляющих: ослабляется крепление, каретка выставляется так, чтобы плоскость основной пилы была параллельна траектории хода, после чего крепление затягивается с контролем момента. Затем проверяется положение каретки относительно плоскости основного стола (заготовка не должна «подхватываться» на стыке столов).
- После каждой переборки каретки — тестовый рез по п. 4 диагностики и запись результатов в журнал.
Общие принципы работы с направляющими станков (типы, зоны износа, смазка) разобраны в отдельной статье «Направляющие станка: типы, износ, обслуживание».
Пропил 45°: настройка наклона
Пильный агрегат наклоняется маховиком от 0 до 45° (реже до 46° — для трапециевидных пазов). Конструктивно ось поворота проходит по линии пересечения плоскости пилы и стола, поэтому пила не заклинивает в прорези стола при наклоне. Что проверять и как настраивать:
- Ноль шкалы. После работ под углом агрегат возвращается в ноль не по шкале, а по факту: цифровой угломер между диском и столом (диск при этом поднят на 20–30 мм) должен показать 90°. При расхождении корректируется упор шкалы.
- Проверка угла 45° тестом суммы. Прорежьте два обрезка под настроенным углом, сложите резами друг к другу: у пары точных 45° получается ровно 90° — щуп 0,05 мм не проходит в стык. При свете в стыке — микрокоррекция наклоном и повтор.
- Учёт смещения линии реза. При наклоне линия реза смещается относительно разметки — заготовку базируют упором каретки, а не риской на столе; при раскрое под 45° прижимная балка должна прижимать заготовку плотно к упору, иначе плита соскальзывает и угол «плывёт».
- Подрезная пила при наклоне. У большинства станков подрезной узел наклоняется вместе с основной пилой; после возврата из наклона настройку подрезной пилы (ширину, глубину, соосность) нужно перепроверить — это типовое место появления сколов «после вчерашнего углового реза».
Типовой брак: причины и решения
Сводная таблица по дефектам раскроя. Правильный порядок поиска: сначала то, что проверяется за минуту (прижим, скорость подачи, настройка подрезной), затем инструмент, затем механика (шпиндель, каретка).
| Дефект | Вероятная причина | Решение |
|---|---|---|
| Сколы на нижней кромке ЛДСП | Подрезная пила не настроена: ширина паза меньше пропила основной пилы или паз смещён с линии реза | Перенастроить ширину (пропил + 0,1–0,3 мм), глубину (2–4 мм) и боковое положение подрезного узла |
| Затупилась подрезная пила (выкрашивание облицовки грязной канавкой) | Заточить или заменить подрезной диск | |
| Биение шпинделя подрезного вала (износ подшипников) | Замерить биение индикатором, при превышении 0,05 мм — замена подшипников | |
| Слабый прижим заготовки к столу каретки — плита приподнимается на выходе зуба | Проверить прижимные устройства и их пружины/пневматику, прижимать ближе к линии реза | |
| Сколы на верхней кромке | Затупилась основная пила (плюс признаки: прижоги, рост усилия подачи, визг) | Заточить диск; проверить остаток напайки |
| Слишком высокая скорость подачи для данного диска и материала | Снизить скорость подачи, особенно на выходе пилы из заготовки | |
| Число зубьев/геометрия не соответствуют материалу (мало зубьев для ламината) | Поставить диск с трапецеидально-плоской заточкой, для тонких панелей — больше зубьев | |
| Биение основной пилы: шпиндель, грязные/битые фланцы, деформированный диск | Очистить фланцы, проверить диск на плоскости, замерить биение шпинделя | |
| «Ступенька» на торце между подрезкой и основным пропилом | Пазы подрезной и основной пил не совпадают по линии | Боковым смещением подрезного узла совместить канавки, зафиксировать стопор |
| Неперпендикулярный торец (угол не 90°) | Сбит ноль наклона пильного агрегата | Выставить 90° угломером, скорректировать упор шкалы |
| Люфт в направляющих подъёма/наклона агрегата | Дефектовка направляющих, замена изношенных элементов | |
| Заготовка не прижата к упору каретки под прямым углом (перекос при резе) | Проверить угловой упор каретки (90°), прижим заготовки | |
| Непараллельность: деталь «клином», рез уводит по длине | Ход каретки не параллелен плоскости основной пилы | Регулировка опор направляющих каретки по индикатору |
| Износ роликов/направляющих каретки (люфт, непрямолинейность) | Диагностика по шагам, регулировка или замена роликов/кассет | |
| Направляющая линейка (угловой упор) не перпендикулярна линии реза | Переставить линейку по эталону, проверить фиксацию | |
| Прижоги на кромке, «подпалины» | Медленная подача или тупой диск (трение вместо резания) | Заточить диск, восстановить скорость подачи |
| Подрезная пила трёт в пазу (паз уже пропила основной пилы) | Расширить паз подрезной пилы | |
| Вибрация, гул при раскрое | Подшипники шпинделей (хруст, свист, нагрев опоры) | Диагностика, замена пары подшипников |
| Дисбаланс диска, ослабшее крепление фланцевой гайки | Протянуть гайку, отбалансировать/заменить диск |
Пильные диски: выбор, заточка, замена
Диск — расходник, но «убитый» диск топит за собой и механику: затупленные зубья повышают усилие резания, станок работает с перегрузкой, а дисбаланс изношенного диска добивает подшипники шпинделя. Ориентиры по выбору (по материалам и рекомендации производителей инструмента — LEUCO, Leitz):
| Материал | Тип зубьев и число зубьев (ориентировочно для Ø 300–350 мм) | Примечание |
|---|---|---|
| ЛДСП, шпонированные плиты (чистовой форматный рез) | Трапеция–плоскость (TR-F), 60–72 зуба | Стандарт форматного раскроя: трапецеидальный зуб подрезает канавку, плоский — боковые кромки |
| МДФ, ДСП без облицовки | Плоский зуб или TR-F, 48–60 зубьев | Менее строгие требования к геометрии |
| Тонкие панели 3–10 мм (в т. ч. с облицовкой) | Повышенное число зубьев (72 и более) | Общее правило Leitz: тонким заготовкам — больше зубьев, толстым — меньше |
| Массив древесины | Переменный скос (WZ), 24–40 зубьев | Крупная стружка, быстрый черновой распил |
| Пакеты плит на центрах с ЧПУ | TR-F, 36–60 зубьев в зависимости от высоты пакета | Для толстых пакетов зубьев меньше |
| Подрезная пила | Цельный с призматическими зубьями, сборный или двухполотный (регулируемый) | Подбирается под фактический пропил основной пилы |
Когда точить. Сигналы к отправке на заточку: сколы на кромке, потемнение/прижоги реза, возросшее усилие подачи, визг и повышенный шум, нагрев диска. Ориентировочный ресурс — 25–60 часов чистого пиления в зависимости от абразивности материала (ламинат и цементная стружка съедают напайки заметно быстрее сырой плиты). Твёрдосплавные напайки выдерживают порядка 10–15 переточек; когда остаток напайки падает до 0,8–1 мм, диск выбраковывается или отправляется на перенапайку. Одновременно с заточкой правится корпус: с него снимается налипшая смола и проверяется плоскость (битый «восьмёркой» диск точить бессмысленно).
Прижимная балка и пневматика
Прижимная балка у классических станков прижимает заготовку при поперечном раскрое, у пильных центров с ЧПУ — прижимает пакет при каждом резе. Привод — пневмоцилиндры, типовое рабочее давление в цеховой сети 6 бар (уточняется по паспорту станка). Недостаточный прижим — незаметный, но массовый источник брака: неплотно прижатая плита вибрирует на зубьях (сколы), а верхний лист в пакете сдвигается (сбой размера). Что проверять:
- давление в сети и на манометре станка, работу подготовленной магистрали (слив конденсата, уровень масла в лубрикаторе);
- синхронность опускания балки по всей длине (перекос = местный слабый прижим) и состояние упругих накладок;
- цилиндры: медленный подъём, «залипание» и шипение — признаки износа уплотнений;
- для станков с ЧПУ — срабатывание датчиков положения балки: блокировка реза при недоприжиме должна работать.
Типовые неисправности пневмосистемы — падение давления, влага в магистралях, отказ клапанов — и порядок их поиска описаны в статье «Пневмосистема станка: типовые проблемы и что проверять, когда давление просело».
Регламент технического обслуживания
Форматно-раскроечный станок требует обслуживания практически каждого узла, а его первый враг — пыль: она работает как абразив в подшипниках шпинделей, роликах каретки и пневмоаппаратуре. При правильно поставленном обслуживании станки безотказно работают 5–6 лет и дольше; без него узлы начинают сыпаться уже через год-два. Типовой регламент:
| Периодичность | Работы |
|---|---|
| Ежесменно | Чистка стола, каретки, пильного узла от пыли и стружки; контроль работы аспирации; осмотр дисков (сколы напаек, налипшая смола); проверка прижима заготовки; проверка крепления диска и фланцевой гайки |
| Еженедельно | Чистка направляющих и роликов каретки с последующим лёгким смазыванием (по карте смазки); чистка пазов стола; продувка пневмоаппаратуры, слив конденсата; осмотр ремня подрезного привода |
| Ежемесячно | Контроль радиального и торцового биения шпинделей индикатором; тестовый рез на параллельность и перпендикулярность; смазка узлов по карте; протяжка креплений пильного агрегата и упоров; контроль давления пневмосистемы |
| Раз в 3–6 месяцев | Ревизия роликов/кассет каретки (люфт, выработка); проверка настройки подрезной пилы; замена смазки подшипников там, где предусмотрена консистентная смазка; проверка электрических соединений; на станках с ЧПУ — калибровка позиционирования упоров |
| Ежегодно / 2000–4000 часов | Полная ревизия пильного узла: разборка, дефектовка подшипников и посадочных мест, контроль геометрии вала; проверка плоскости стола и каретки; замена уплотнений пневмоцилиндров; измерение сопротивления изоляции электродвигателей |
Два главных правила: все работы по механике — только при отключённом и заблокированном питании, а после любых работ в зоне пильного агрегата обязателен контрольный рез с проверкой кромки. Полные таблицы регламентных работ по станкам с ЧПУ (по периодичности и узлам) собраны в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности».
Если штатного сервисного инженера в цехе нет, регламент выгоднее закрывать договором на плановое техническое обслуживание — в «Сервис Станков» выездное ТО для деревообрабатывающего оборудования начинается от 7 500 ₽, а график подстраивается под загрузку станка.
Настройка станка после ремонта
После замены подшипников, переборки каретки или пильного агрегата станок нельзя просто включить и работать: узлы ставились на «свежие» посадки, и взаимное положение механизмов нужно выставить заново. Правильная последовательность настройки:
- Базирование станка. Проверка установки по уровню (при необходимости — выравнивание) и затяжки крепежа станины: все последующие регулировки бессмысленны, если станок «перекошен».
- Каретка. Регулировка люфтов роликов, затем параллельность хода каретки плоскости пилы и её положение относительно основного стола.
- Пильный агрегат. Контроль биения шпинделя, ноль наклона (90° диск—стол), высота пропила, параллельность линии реза.
- Подрезная пила. Полная перенастройка: ширина паза под фактический пропил основной пилы, высота выступа, соосность канавок, стопорение.
- Прижимная балка и упоры. Синхронность прижима, перпендикулярность углового упора, точность линеек по эталону.
- Тестовые резы. Минимум три реза: короткий поперечный, длинный продольный (2–3 м) и угловой под 45°. Проверяются кромка, ширина в начале/конце, сумма углов. Результаты фиксируются в журнале — это база для отслеживания деградации узлов.
Как принимать станок у сервисной службы, какие тесты требовать и что фиксировать в акте, разобрано в материале «Как принять станок после ремонта: тесты и чек-лист приёмки». Сам ремонт пильного узла или каретки «Сервис Станков» выполняет от 15 000 ₽ — с выездом инженера в любой регион РФ и гарантией на работы.
Частые вопросы
Можно ли работать без подрезной пилы?
На сырых (необлицованных) плитах — да, рез будет приемлемым. На ЛДСП, МДФ с меламиновой плёнкой и шпонированных материалах — нет: без подрезки нижняя облицовка выкрашивается по всей длине реза. Если сколы на нижней кромке появились при настроенной подрезной пиле, ищите причину в её затуплении, ширине паза или биении вала.
Как часто менять подшипники шпинделей?
По состоянию, а не по календарю. Ориентиры для замены: радиальное биение шейки более 0,05 мм, осевой люфт, хруст при проворачивании, нагрев опоры выше 80 °C. При двухсменной работе в запылённом цехе без должной аспирации подшипники живут 1–2 года; при хорошей очистке воздуха и регламенте — 3–5 лет.
Почему пила уводит линию реза на длинных деталях?
В 9 случаях из 10 — каретка: износ роликов и направляющих или потеря параллельности хода каретки и плоскости пилы. Проверяется тестовым резом «на проход» (ширина детали в начале и конце) и индикатором на люфт. Реже причина в деформированном диске и биении шпинделя.
Какая ширина паза подрезной пилы считается правильной?
Равная фактическому пропилу основной пилы или на 0,1–0,3 мм шире. Узкий паз — основная пила трёт в канавке (прижоги, нагрев), слишком широкий — видимый уступ и лишние сколы на подрезаемой кромке. Центр паза обязан совпадать с плоскостью основной пилы.
Сколько служат ролики каретки?
Зависит от чистоты цеха и интенсивности: при исправной аспирации и регулярной чистке направляющих роликовые опоры ходят годами; в пыльном цехе выработка появляется за несколько месяцев. Люфт более 0,05–0,1 мм, лыски и ступеньки на направляющих — сигнал к переборке, ролики меняются комплектом на сторону.
Чем обслуживание форматника с ЧПУ отличается от классического?
Механика обслуживается одинаково (шпиндели, подрезная, направляющие), но добавляется уход за сервоприводами, датчиками положения и электрошкафом, калибровка позиционирования упоров и сохранение параметров системы управления. Пакетный раскрой быстрее изнашивает прижимную балку и подрезной узел.
Заключение
Качество раскроя на форматно-раскроечном станке определяется тремя вещами: состоянием подшипников шпинделей, правильной настройкой подрезной пилы и геометрией каретки. Все три — обслуживаемые: биение измеряется индикатором за десять минут, подрезная пила перенастраивается за полчаса, а переборка каретки окупается уже первой партией деталей без сколов. Общая закономерность проста: 90 % дефектов раскроя — это не «пил уже плохой», а сместившиеся настройки и изношенные расходники, вовремя не замеченные. Ставьте диагностику на регламент, фиксируйте результаты тестовых резов в журнале и не откладывайте переборку узлов, когда допуски вышли за пределы.
Инженеры «Сервис Станков» выполняют ремонт, плановое обслуживание и пусконаладку форматно-раскроечных станков и пильных центров с ЧПУ — от разовой заявки на ремонт станка (от 15 000 ₽) до регулярного технического обслуживания (от 7 500 ₽). Консультацию по конкретной модели можно получить по телефону +7 (495) 157-55-11.
Источники
- Руководство по эксплуатации форматно-раскроечного станка Altendorf WA 80 (Altendorf, на английском языке)
- Раздел технической документации на официальном сайте Altendorf (Altendorf, на английском языке)
- Пильные диски HW U-Cut TR-F для форматного раскроя: каталог LEUCO (LEUCO, на английском языке)
- Рекомендации по выбору инструмента для пиления на официальном сайте Leitz (Leitz, на английском языке)
- Форматно-раскроечные станки: конструкции и эксплуатация, журнал «ЛесПромИнформ», № 3 (69), 2010
- Руководство по эксплуатации форматно-раскроечного станка JET JTSS-1600: разделы технического обслуживания и поиска неисправностей (JPW Tool, на русском языке)