

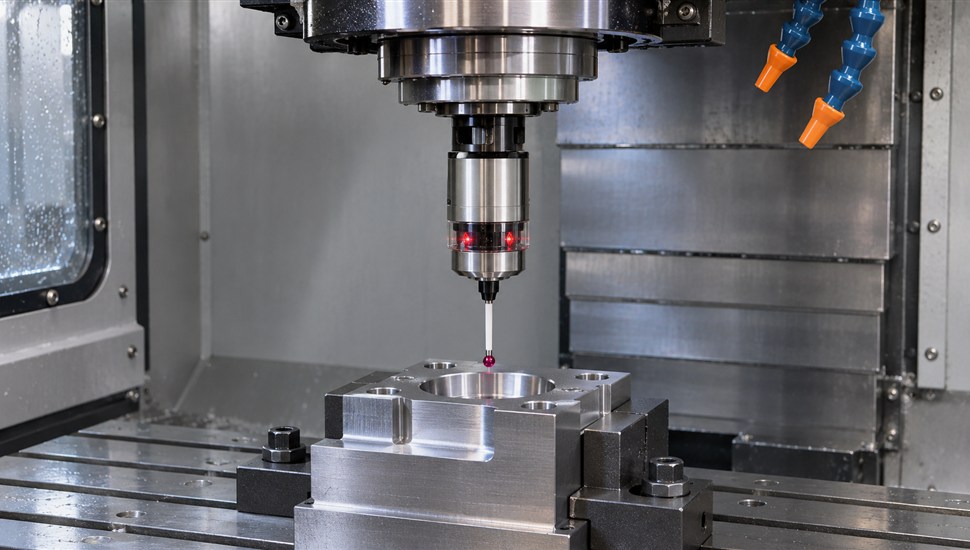
Измерительный (контактный) щуп — это прибор, который станок использует вместо наладчика: шарик стилуса касается кромки заготовки, стойка фиксирует координату касания и сама вычисляет положение детали или её размер. На фрезерных обрабатывающих центрах щуп класса Renishaw OMP40/OMP60 устанавливается в шпиндель и хранится в магазине инструментов, на токарных — крепится в револьверной головке или на рычаге суппорта (серии HP, LP). Пока щуп исправен и откалиброван, он экономит минуты на каждой переналадке и ловит брак ещё до снятия детали. Но стоить щупу «поплыть» — и станок начнёт стабильно изготавливать детали с одной и той же ошибкой, ведь привязка и коррекции делаются по его показаниям. В этой статье — как устроены щупы, как их правильно калибровать по кольцу и шару, какие сбои встречаются чаще всего и как проверить щуп простым тестом повторяемости.
Зачем станку измерительный щуп: три применения
1. Автоматическая привязка детали (наладка). Щуп сам находит базовые кромки, центры отверстий и бобышки, после чего макропрограмма записывает смещение нуля в таблицу смещений нуля — G54, G55 и далее. Наладчик больше не выставляет ноль вручную кулачком или индикатором: цикл привязки по четырём касаниям занимает одну-две минуты против десяти-пятнадцати минут ручной работы (ориентировочно), а результат не зависит от опыта и усталости оператора. На деталях сложной формы, поковках и литье, где база «гуляет» от заготовки к заготовке, щуп практически безальтернативен.
2. Контроль размеров прямо в процессе обработки. Между переходами щуп измеряет обработанный диаметр, ширину паза или глубину кармана, и стойка автоматически вводит коррекцию на следующий инструмент. Это позволяет ловить износ и поломку фрезы, тепловые смещения шпинделя и упругие отжатия заготовки до того, как деталь уйдёт в брак. Дополнительный выигрыш — контроль не нужно снимать со станка и нести на стол КИМ: экономится время и исключается повторная установка детали с её погрешностями.
3. Поиск заготовки и контроль положения приспособления. Перед программой щуп проверяет, стоит ли заготовка в приспособлении, на месте ли она, нет ли поворота, и при необходимости поворачивает систему координат под фактическое положение детали (циклы измерения перекоса, в стойках Heidenhain TNC 640 таких измерительных циклов около пятидесяти). На многопозиционных приспособлениях и паллетах это единственный способ работать без ручной привязки каждой позиции.
Как работает щуп: от касания до коррекции
Простыми словами цепочка выглядит так:
- Касание и триггер. Внутри корпуса щупа стилус с шариком сидит на кинематическом сиденье — трёх шарикоподшипниках с упругим поджатием. Когда шарик встречает поверхность и стилус отклоняется на несколько десятков микронов, контактная пара размыкается — это и есть сигнал «касание».
- Передача сигнала. Импульс уходит со шпинделя в стойку без проводов: инфракрасным лучом (щупы OMP) или радиоканалом (щупы RMP). На столе или в рабочей зоне стоит приёмник-интерфейс (OMI, RMI), который преобразует вспышку или радиопакет в электрический сигнал для стойки.
- Фиксация координаты. Стойка по сигналу skip мгновенно запоминает текущие координаты осей — с разрешением датчиков положения, то есть на уровне долей микрона.
- Вычисление и коррекция. Макроцикл (например, из пакета Inspection Plus для Fanuc или измерительных циклов Heidenhain) по нескольким зафиксированным точкам считает центр, диаметр или смещение и записывает результат в смещение нуля или в коррекцию инструмента. Следующая управляющая программа уже работает с уточнёнными данными.
Важная особенность: между фактическим касанием шарика и моментом размыкания контакта есть предварительный ход стилуса, к которому добавляются прогиб стержня и радиус самого шарика. Поэтому «сырые» координаты срабатывания всегда смещены на десятки микронов, причём неодинаково по разным направлениям. Именно это и устраняет калибровка.
Типы щупов: фрезерные, токарные, ИК и радио
Классификация идёт по трём признакам: на какой станок ставится (фрезерный или токарный), как передаётся сигнал (инфракрасная оптика или радио) и как щуп установлен (съёмный, в магазине инструментов, или стационарный).
| Щуп (серия) | Станок | Передача | Дальность | Установка | Типовое применение |
|---|---|---|---|---|---|
| OMP40-2 | фрезерные ОЦ, компактные | инфракрасная | до 5 м (ориентировочно) | в шпинделе, хранится в магазине инструментов | привязка и контроль деталей на небольших центрах |
| OMP60 | фрезерные ОЦ, средние и крупные | инфракрасная, круговая 360° | до 6 м | в шпинделе, магазин инструментов | универсальный щуп для привязки и измерений в процессе |
| RMP60 | фрезерные, в том числе 5-осевые и крупные | радиоканал | до 15 м | в шпинделе, магазин инструментов | работа там, где нет прямой видимости до приёмника |
| LP2 / RLP40 | токарные и токарно-фрезерные центры | радио или кабель | по радиоканалу | в револьверной головке / резцедержателе | привязка и контроль деталей на токарных |
| HPRA | токарные | через интерфейс стойки | — | стационарно, на качающемся рычаге суппорта | измерение заготовки в патроне и в шпинделе |
| HPPA / HPMA | токарные | кабель через интерфейс TSI | — | стационарно, пневматический или моторизованный рычаг | автоматическая наладка инструмента (измерение резцов) |
Разница между инфракрасной и радио-передачей принципиальна. Оптический щуп требует прямой видимости между излучателем и приёмным окном: стружка, масляная плёнка от СОЖ на окне, корпус крупной детали или наклонённая головка 5-осевого станка могут «съедать» сигнал. Радиощуп (RMP60 с интерфейсом RMI) спокойно работает до 15 метров и в затенённых зонах — поэтому на крупных обрабатывающих центрах, пятиосевиках и гибких ячейках ставят именно радио. Платой служат более скромный ресурс батарей и необходимость следить, чтобы соседние радиоустройства не работали на том же канале.
Установка и первая настройка
Дооснащение станка щупом — типовая модернизация, и порядок работ везде примерно одинаков:
- Подбор щупа и интерфейса под компоновку станка (габариты зоны, наличие прямой видимости, стойка Fanuc, Siemens, Heidenhain, Heidenhain-совместимая или Syntec).
- Монтаж приёмника (OMI/RMI) с гарантией прямой видимости при всех положениях щупа, подключение к стойке, назначение входа skip.
- Настройка кодов активации: щуп «просыпается» по M-коду, и код на стойке должен совпадать с кодом, зашитым в щупе.
- Загрузка макропакета измерительных циклов (Inspection Plus и аналоги) либо настройка штатных циклов стойки.
- Проверка связи во всех рабочих зонах и углах наклона головки — там, где сигнал пропадает, приёмник переносят.
- Первичная калибровка по кольцу или шару и тест повторяемости.
Своими силами эту работу делают нечасто: нужны макеты под конкретную стойку, настройка сигналов и корректная механическая установка приёмника. Инженеры «Сервис Станков» выполняют дооснащение и подключение опций от 15 000 ₽ (установка дополнительных опций), включая настройку циклов и обучение оператора работе со щупом.
Калибровка фрезерного щупа по кольцу: пошагово
Калибровка в плоскости XY компенсирует сразу четыре погрешности: радиус шарика стилуса, предварительный ход триггера, прогиб стилуса и смещение оси щупа относительно оси шпинделя. Классический эталон — аттестованное калибровочное кольцо, закреплённое на столе. Порядок (на примере макросов Inspection Plus для Fanuc; в Heidenhain те же шаги выполняются штатными циклами калибровки щупа):
- Убедиться, что батарея щупа не разряжена, а приёмник чист и видит щуп; прогреть щуп несколькими холостыми циклами.
- Закрепить калибровочное кольцо на столе вблизи центра зоны обработки и очистить его от стружки и масла.
- Занести в макропеременные аттестованный диаметр кольца D и высоту его торца (например, D = 50,000 мм).
- Запустить цикл калибровки в плоскости XY (в Inspection Plus — G65 P9823): щуп входит внутрь кольца на заданной глубине и измеряет четыре точки — левую и правую стенки по X, верхнюю и нижнюю по Y.
- Стойка по точкам вычисляет и запоминает эффективный рабочий радиус и смещение центра щупа. Контроль формулы при ручной проверке: r эфф = (D кольца − (X2 − X1)) / 2, где X1 и X2 — координаты срабатывания на противоположных стенках; центр кольца X ц = (X1 + X2) / 2 даёт смещение оси щупа от оси шпинделя.
- Выполнить калибровку по Z по торцу кольца или концевой мере (в Inspection Plus — G65 P9825): она определяет поправку по вертикали с учётом предварительного хода стилуса в направлении +Z.
- Контрольное измерение кольца штатным циклом: показанный диаметр должен совпасть с аттестованным значением в пределах 1–2 мкм.
- Зафиксировать дату и результат калибровки в журнале станка.
Четырёхточечная обкатка не случайна: предварительный ход кинематического щупа немного разный по направлениям, и измерение по четырём осям компенсирует эту неравномерность. После смены стилуса на более длинный или тяжёлый вся калибровка теряет силу — прогиб и ход меняются.
Калибровка токарного щупа
На токарных станках щуп в резцедержателе (LP2, RLP40) калибруют по детали известного размера либо по эталонному кольцу, надетому на заготовку или установленному в патрон. Пошагово:
- Протянуть на заготовке контрольный диаметр (например, Ø50 мм) и измерить его микрометром — это фактическое значение D факт; зафиксировать фактическое положение торца Z факт.
- Измерить тот же диаметр и торец щупом без коррекций — получить D изм и Z изм.
- Вычислить радиальную поправку ΔX = (D факт − D изм) / 2 и осевую ΔZ = Z факт − Z изм.
- Занести поправки в параметры калибровки щупа (в макропеременные циклов; у наладчиков инструмента серии HP размеры калибровочного кольца или шара задаются в параметрах макросов — для Fanuc это переменные в районе #530–#532 по руководствам Renishaw).
- Повторить измерение: расхождение с микрометром должно уложиться в 2–3 мкм по диаметру.
Рычажные наладчики серии HP (HPPA, HPMA) дополнительно требуют юстировки стилуса по рычагу после каждого демонтажа: смещение шарика воспроизводится механикой рычага, и перед калибровкой стилус выставляют по базовым поверхностям, как описано в руководстве по монтажу. Калибровку по шару применяют и на фрезерных: вместо кольца обкатывают аттестованный калибровочный шар снаружи — формула радиуса та же, но знак меняется на противоположный (измеренный габарит больше эталона на два эффективных радиуса).
Типовые сбои: симптом, причина, решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Стойка не видит срабатывание: щуп не «стреляет» совсем | Разряжена батарея щупа — самая частая причина | Заменить батареи (для OMP60 — две литиевые AA 3,6 В), проверить индикацию на приёмнике |
| Сигнал пропадает в отдельных зонах станка или при наклоне головки | Нет прямой видимости до приёмника, окно приёмника загрязнено стружкой и масляной плёнкой СОЖ | Протереть окна щупа и приёмника, проверить дальность (для ИК — до 5–6 м), перенести приёмник; на 5-осевых — перейти на радио-щуп |
| Щуп не «просыпается» по M-коду | Код активации на стойке не совпадает с кодом щупа, сигнал не доходит до входа стойки | Сверить коды активации, проверить цепочку приёмник — вход skip по диагностике стойки |
| Разброс измерений 3–10 мкм, размеры «дышат» | Люфт стилуса: неплотная затяжка, износ резьбы, погнутый стержень после удара | Подтянуть или заменить стилус (резьба M4 у OMP60), повторить калибровку XY и Z |
| Систематическая ошибка только в одном направлении | Неравномерность предварительного хода после падения или столкновения, перекошенный стилус | Перекалибровать по четырём точкам; если ошибка возвращается — механика щупа повреждена, нужен ремонт |
| Ложные срабатывания без касания | Струя СОЖ и летящая стружка в зоне измерения, вибрация, налипшая стружка на шарике | На время измерения снижать подачу СОЖ, очищать шарик и поверхность детали, ограничивать скорость подхода |
| Все размеры по XY корректны, по Z — уход | Не выполнена калибровка Z после смены стилуса или переустановки щупа | Выполнить калибровку Z по торцу кольца или концевой мере |
| На радио-щупе периодические пропуски пакета | Помехи от соседнего радио-оборудования на том же канале, зона неуверенного приёма на большой машине | Сменить канал/адрес щупа и интерфейса RMI, проверить зону покрытия |
| Ошибка нарастает постепенно от смены к смене | Деградация батареи: триггер срабатывает с запаздыванием | Заменить батареи по признакам разряда (у RMP60 после предупреждения остаётся ориентировочно неделя работы), проверить тестом повторяемости |
| Ускоренный разряд батареи | Щуп не уходит в спящий режим, постоянно включён из-за неверного кода выключения | Проверить коды включения/выключения и сценарий «засыпания» после цикла |
| Щуп на быстром ходу бьёт по детали до начала измерения | Не задан защищённый подход к точке измерения | Включить цикл защищённого позиционирования (в Inspection Plus — G65 P9810) с отступом на величину вылета стилуса |
Как проверить щуп: тест повторяемости
Быстрая методика, которая не требует ни эталонов, ни сервисника — только исправный эталонный элемент (кольцо, точеный диаметр, калибровочный шар):
- Прогреть щуп пятью-семью холостыми циклами включения и измерения.
- Измерить одну и ту же поверхность 7 раз подряд в одном направлении на стандартной измерительной скорости 480 мм/мин.
- Выписать семь координат срабатывания и взять размах: максимум минус минимум. Для щупа с паспортной повторяемостью 1 мкм (OMP60, OMP40-2 со стилусом 50 мм) размах не должен превышать 2 мкм — это норма.
- Повторить серию в противоположном направлении и сравнить средние значения: расхождение средних (люфт направления) свыше 3–4 мкм говорит о механической проблеме стилуса или сиденья.
- Пройти тестом по обеим осям XY и по Z. Любой выход за критерий — сначала чистка и подтяжка стилуса с перекалибровкой, затем повтор теста; не помогло — щуп неисправен.
Критерии выше — рабочие ориентиры для стандартного 50-мм стилуса; на длинных стилусах допуски закономерно шире, точные значения повторяемости для каждой комбинации щуп и стилус приводит производитель в техническом паспорте. Если разброс подтверждается, но причина не находится, разумно вызвать специалистов: диагностика на производстве в «Сервис Станков» стоит от 5 000 ₽ (выезд инженера), и по итогам будет понятно — щуп, приёмник или настройка стойки.
Неисправный щуп и качество деталей
Связка прямая: щуп задаёт ноль программы и вносит коррекции, поэтому его ошибка транслируется в каждую деталь. Характерные сценарии:
- Систематический сдвиг привязки. Смещённый или некалиброванный щуп уводит ноль на 10–30 мкм — все размеры одинаково «в минус» или «в плюс». На вид станок работает идеально, а партии деталей одна за другой идут в исправимый брак или в окончательный.
- Недоловленный износ инструмента. Если контроль в процессе мерит с разбросом, коррекция вводится с шумом: станок «гоняет» размер туда-сюда, держать допуск становится невозможно. Это одна из типовых причин ситуации, когда станок с ЧПУ не держит размер — поиск стоит начинать с проверки измерительной цепочки, а не с механики.
- Пропуски сигнала. Щуп «не увидел» касания, цикл завис или отработал по аварийной ветке — деталь едет дальше с неверной привязкой или без коррекции.
Отдельно стоит помнить: точность измерений щупом ограничена состоянием самого станка. Люфты и ошибки винта, температурные деформации, износ направляющих — всё это входит в результат. Поэтому после калибровки щупа полезно проверить компенсацию люфта и геометрию осей, а комплексные работы по точности вести по уровням: от привязки и коррекций до лазерной интерферометрии — подробнее в материале повышение точности станка с ЧПУ и в статье о компенсации люфта параметрами стойки.
Обслуживание: батареи, стилусы, чистота
Щуп — прибор с расходниками, и его надёжность почти целиком определяется дисциплиной обслуживания. Ориентировочный регламент:
| Периодичность | Работы |
|---|---|
| Каждая смена | Удалить стружку и налёт СОЖ с шарика стилуса и корпуса щупа; проконтролировать индикацию приёма сигнала в начале смены |
| Еженедельно | Протереть приёмное окно интерфейса OMI/RMI; проверить от руки затяжку стилуса; визуально осмотреть шарик на сколы и выкрашивание |
| Ежемесячно | Тест повторяемости по 7 касаниям в двух направлениях; сверка ресурса батареи по индикации разряда |
| Раз в 3–6 месяцев | Полная перекалибровка XY и Z по кольцу или шару с записью в журнал |
| По событиям | Замена стилуса — обязательная перекалибровка; замена батареи — проверка повторяемости; столкновение или падение щупа — осмотр, тест, перекалибровка; смена стойки или интерфейса — первичная калибровка заново |
Про батареи — конкретика от производителя. В OMP60 стоят две литиевые батареи AA 3,6 В (литий-тионилхлорид): ресурс до 690 часов непрерывной работы либо до 1767 суток в режиме ожидания. В RMP60 допускаются как литиевые, так и щелочные AA, но щелочные держат ориентировочно 140 часов непрерывной работы и около сотни суток при редких включениях. Правила замены: чистить и сушить щуп перед извлечением кассеты, чтобы внутрь не попали СОЖ и стружка; менять быстро и сразу собирать; сверять полярность; использовать только указанный производителем тип. После любой замены батареи или кассеты выполняют контрольный тест повторяемости.
Стилус — расходник не менее важный: сколотый шарик даёт постоянную ошибку измерения, а «уставший» стержень меняет прогиб от длины. Затяжку выполняют только от руки: чрезмерное усилие недопустимо; при замене на стилус другой длины или массы калибровка обязательна.
Планировать эти работы удобно в рамках общего регламента: график работ по периодичности для всего станка и сроки замены щуповых расходников легко свести в единый план — образец есть в статье регламент технического обслуживания станка с ЧПУ. Плановое техническое обслуживание в «Сервис Станков» доступно от 7 500 ₽ (техническое обслуживание станков).
Частые вопросы
Как часто нужно калибровать щуп?
По событиям (смена стилуса, замена батареи с извлечением кассеты, удар, смена интерфейса) и планово — раз в 3–6 месяцев при активной эксплуатации. Между полными калибровками достаточно ежемесячного теста повторяемости.
Можно ли работать без калибровки после замены стилуса?
Нет. Длина, масса и затяжка стилуса меняют предварительный ход и прогиб — показания уйдут на десятки микронов. Замена стилуса без перекалибровки — одна из самых частых причин скрытого брака.
Что лучше: инфракрасный или радио-щуп?
На компактных и средних фрезерных центрах с прямой видимостью достаточно ИК (OMP40-2, OMP60). Радио (RMP60, до 15 м) выбирают для крупных станков, пятиосевой обработки и ячеек, где оптический луч затеняется корпусом детали или наклонной головкой.
Сколько проработает батарея щупа?
По паспортным данным Renishaw: OMP60 с литиевыми AA — до 690 часов непрерывной работы или до 1767 суток ожидания; RMP60 на щелочных батареях — ориентировочно 140 часов непрерывно. Реальный ресурс зависит от доли времени, которое щуп проводит в спящем режиме.
Можно ли поставить щуп на старый станок?
Да, это одна из самых рентабельных модернизаций: щуп с интерфейсом и макропакетом ставится на стойки Fanuc, Siemens, Heidenhain и Syntec. С чего начать такую модернизацию — механика или электроника — разобрано в отдельной статье о модернизации станка.
Щуп задел деталь на быстром ходу и сломал стилус — почему?
Подвод к точке начала измерения выполнялся обычной позиционной подачей вместо защищённого позиционирования с отступом (G65 P9810 в Inspection Plus). После замены стилуса — обязательная калибровка и тест повторяемости.
Источники
- Технический паспорт Renishaw OMP60 — оптический щуп для станков (Renishaw, на английском языке)
- Руководство по установке Renishaw OMP60, публикация H-4038-8505 (Renishaw, на английском языке)
- Технический паспорт Renishaw OMP40-2, публикация H-4071-8200 (Renishaw, на английском языке)
- Технический паспорт Renishaw RMP60 — радио-щуп для станков (Renishaw, на английском языке)
- Технический документ TE415 «Калибровка щупа», публикация H-5650-2029 (Renishaw, на английском языке)
- Обучающие материалы Renishaw по калибровке щупов (Renishaw, на английском языке)
- Руководство Heidenhain TNC 640 «Программирование измерительных циклов» (Heidenhain, на английском языке)