

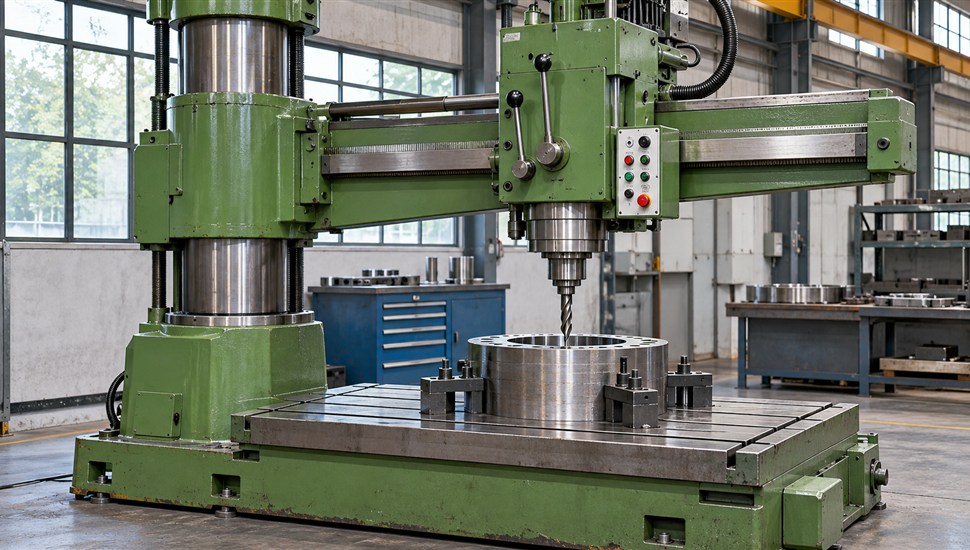
Сверлильно-расточная группа — «рабочая лошадка» любого механообрабатывающего цеха: вертикально-сверлильные станки (2Н118, 2Н125, 2Н135, 2Н150, 2А135), радиально-сверлильные (2М52, 2М55, 2А53, 2Л53У) и координатно-расточные (2Д450, 2Е450, 2А450 и их современные версии с ЧПУ). Машины этой группы кажутся простыми, но именно на них чаще всего экономят на обслуживании: станок «просто сверлит», пока однажды не проворачивается хобот под нагрузкой, не появляется люфт пиноли или координатно-расточной станок вдруг перестаёт держать межосевое расстояние в 0,005 мм.
В статье — карта группы, разбор устройства по узлам, диагностика типовых поломок «симптом → причина → решение», регламент технического обслуживания с числовыми нормами из паспортов станков и ГОСТов, а также отдельный блок о координатно-расточных станках, где точность убивают факторы, на первый взгляд не связанные с механикой.
Карта группы: три семейства, три разных подхода к сервису
Группа объединяет станки с возвратно-поступательно движущимся инструментом вдоль оси шпинделя, но конструктивно и по требованиям к обслуживанию это три разных мира.
| Группа | Типовые модели | Конструктивная схема | Класс точности, назначение | Критичные места в обслуживании |
|---|---|---|---|---|
| Вертикально-сверлильные | 2Н118, 2Н125, 2Н135, 2Н150, 2А125, 2А135 | Колонна (круглая или призматическая), стол, сверлильная головка с коробкой скоростей и коробкой подач, пиноль (гильза) с зубчатой рейкой, червячная передача подачи, противовес шпинделя | Н и П по ГОСТ 370-93; сверление, рассверливание, зенкерование, развёртывание, нарезание резьбы | Осевой люфт шпинделя, выработка отверстия под пиноль, износ рейки и червяка, предохранительная муфта подачи |
| Радиально-сверлильные | 2М52, 2М55, 2А53, 2Л53У | Цоколь с вращающейся колонной-трубой на роликоподшипниках, рукав (хобот) с механизмом подъёма на винте с грузовой гайкой, сверлильная головка на направляющих рукава, гидро- или механический зажим колонны и рукава | Н и П по ГОСТ 98-83; обработка крупных деталей без переустановки — за счёт поворота рукава и сдвига головки | Износ колонны и механизма её зажима (проворот хобота), зажим рукава и головки, подъёмный винт с гайкой, шпиндельный узел |
| Координатно-расточные | 2Д450, 2Е450, 2Е450А, 2А450, современные обрабатывающие центры расточной группы | Станина на трёх опорах, салазки и стол на плоских и призматических направляющих с роликами в сепараторах, шариковые винтовые передачи, стойка, шпиндельная коробка, пиноль; оптический отсчёт координат, устройство цифровой индикации или ЧПУ | С и А по ГОСТ 18098-94; точное координатное растачивание, развёртывание, фрезерование — межосевые расстояния от 0,004 мм | Термостабилизация помещения, состояние роликовых направляющих и ШВП, чистота оптических линеек, поверка точности позиционирования |
Чем выше класс точности станка, тем больше доля «тонких» работ в его обслуживании: у вертикально-сверлильного 80 % проблем — механика узлов, у координатно-расточного к механике добавляются температура, фундамент и измерительная система.
Устройство по группам: что именно изнашивается
Вертикально-сверлильные: классика с рейкой и червяком
Кинематика типового станка 2Н125/2Н135: вращение от электродвигателя через клиноременную передачу поступает в коробку скоростей (у 2Н125 — 12 ступеней), далее на шпиндель, установленный в пиноли (гильзе). Механизм подачи включает червячную передачу и реечную шестерню, входящую в зацепление с зубчатой рейкой, нарезанной на пиноли: вращая штурвал, оператор выдвигает шпиндель вниз. Шпиндель уравновешен пружинным или грузовым противовесом, усилие подачи настраивается, а в цепи подачи стоит предохранительная муфта — по паспорту 2Н125 она отрегулирована по осевому усилию на 15 % больше допускаемого и регулируется гайкой на червяке через верхнюю крышку головки.
Слабые места с возрастом: выработка отверстия в корпусе головки под пиноль (появляется покачивание гильзы), износ зубьев рейки и червяка (люфт штурвала и неравномерная подача), износ подшипников шпинделя (радиальное биение), потеря натяга пружины противовеса (шпиндель «падает» сам).
Радиально-сверлильные: колонна, рукав и три зажима
Ключ к пониманию поломок радиального станка — его компоновка. У 2М55 колонна выполнена из стальной трубы с закалённой чисто обработанной поверхностью и установлена в цоколе на роликоподшипниках (у нижнего подшипника внутреннего кольца нет — беговая дорожка образована самой колонной, поэтому выработка колонны напрямую убивает подшипник). На колонне насажено конусное кольцо: при зажиме оно опускается в конусное гнездо цоколя и тормозит колонну. Повороту рукава при сверлении препятствует шпонка в пазу колонны, но при правильной эксплуатации рукав всегда зажат и шпонка разгружена.
Зажим колонны у 2М55 гидравлический: насос подаёт масло к плунжеру, тот через зубчатые рейки вращает биметаллическую гайку-шестерню на полом винте. Подъём рукава — отдельным двигателем через редуктор, винт и грузовую гайку; в редукторе есть шариковая предохранительная муфта, а цикл «отжим — перемещение — зажим» сблокирован и выполняется автоматически от одной команды. Сверлильная головка движется по рукаву на комбинированных направляющих качения-скольжения: сверху два ролика на эксцентриковых осях (для регулировки зазоров), снизу зазор 0,03–0,05 мм. Шпиндель (конус Морзе 5, гильза диаметром 90 мм, ход 400 мм) смонтирован на пяти подшипниках, осевой люфт выбирается подтяжкой гайки.
Слабые места: поверхность трубы колонны в зоне хода рукава, конусное кольцо и гнездо, плунжерная пара гидрозажима, резьба грузовой гайки механизма подъёма, ролики направляющих головки, подшипники шпинделя.
Координатно-расточные: точность как конструктивный принцип
У 2Е450 станина стоит на трёх опорах (одна нерегулируемая, две регулируемые), по двум плоским и одной призматической направляющим на роликах в сепараторах движутся салазки, по таким же направляющим — стол. Приводы перемещений — шариковые винтовые пары. По вертикальным призматическим направляющим стойки перемещается шпиндельная коробка, внутри неё — пиноль. Отсчёт координат у классических моделей оптический: штрихи точных линеек (на столе и станине) проецируются на матовый экран с 75-кратным увеличением, цена деления — 0,001 мм. В версиях с устройством цифровой индикации и ЧПУ роль оптических линеек выполняют линейные датчики положения.
Здесь каждая деталь подчинена удержанию точности установки межцентровых расстояний (0,004 мм в прямоугольной системе координат для 2Е450А), поэтому и обслуживание принципиально другое — см. раздел ниже.
Радиальный станок: проворот хобота — диагностика по шагам
Проворот рукава под нагрузкой — самая опасная и самая «говорящая» неисправность радиально-сверлильного станка. Если хобот сорвало при выходе сверла из отверстия или при закусывании, инструмент ломается, деталь портится, а при работе на высоте это ещё и риск травмы.
Нормы для 2М55, на которые стоит опираться при диагностике:
| Параметр | Норма по паспорту 2М55 |
|---|---|
| Давление в системе гидрозажима колонны | 35–40 кгс/см² |
| Осевой ход колонны при зажиме | 0,4–0,5 мм |
| Усилие, при котором зажатые поворотные части не должны проворачиваться (на конце рукава) | до 250 кгс — проворота быть не должно |
| Усилие поворота рукава при отжиме | не более 5 кгс |
| Контроль зажима рукава на колонне | щуп 0,03 мм не должен проходить между колонной и рукавом |
| Торможение шпинделя | останов за 2–3 с при 1000 об/мин |
Пошаговая диагностика проворота:
- Исключите ошибку цикла. Убедитесь, что после перемещения рукава сработал зажим: у станков со сблокированным циклом «отжим — перемещение — зажим» неисправным может оказаться концевой выключатель или кулак механизма, а не сама колонна.
- Проверьте гидравлику. Уровень масла, наличие давления по манометру (35–40 кгс/см² для 2М55), герметичность линий. Падение давления — самая частая и самая дешёвая в устранении причина проворота.
- Проверьте зажим рукава и головки. Щуп 0,03 мм не должен проходить между колонной и втулкой рукава; головка не должна сдвигаться при усилии около 20 кгс на маховике. Зажим рукава регулируется компенсационными шайбами под гайками болтов, зажим головки — эксцентриковой втулкой.
- Замерьте осевой ход колонны. Ход больше 0,5 мм означает просадку или износ конусного кольца: оно не доходит в гнездо, и тормозное усилие падает.
- Оцените состояние трубы колонны. Риски, овальность и выработка в зоне хода рукава (особенно в нижнем поясе, где рукав работает чаще всего) определяются осмотром и микрометром. Помните: нижний роликоподшипник цоколя катится прямо по колонне — износ поверхности означает и износ подшипника.
- Проверьте плунжерную пару и гайку-шестерню гидрозажима. Износ зубчатых реек плунжеров и бронзовой резьбы гайки снижает усилие затяжки при формально нормальном давлении.
Ремонт по результатам: при износе до ~0,2 мм поверхность колонны шлифуют (иногда с последующей доводкой) и восстанавливают зажимную втулку рукава, при малых площадях — шабрят; просевшее конусное кольцо протачивают или заменяют; изношенные плунжеры и гайку-шестерню меняют; при критической выработке колонну шлифуют «в размер» с изготовлением ремонтной втулки рукава, в крайнем случае — заменяют. После ремонта станок выставляют по уровню и проверяют геометрию по ГОСТ 98-83.
Никогда не работайте под поднятым и незафиксированным рукавом и не доверяйте «заклиненному» вместо зажатого хоботу: износ идёт постепенно, а срыв происходит мгновенно, под нагрузкой.
Пиноль и шпиндель: люфты, биение, износ
Вторая по частоте группа поломок — шпиндельный узел и пиноль. Симптомы знакомы каждому оператору: сверло «бьёт», отверстие получается овальным и на 0,1–0,3 мм больше номинала, штурвал подачи имеет свободный ход, а при выходе инструмента из отверстия чувствуется рывок.
Диагностика люфтов и биения:
- Радиальное биение шпинделя. Индикатор на магнитной стойке закрепляется на столе, ножка — к контрольному пальцу, вставленному в конус Морзе. Биение проверяется у торца и на длине 300 мм — именно так нормирует его ГОСТ 98-83 для радиально-сверлильных станков. Допуск зависит от класса точности и условного диаметра сверления, поэтому норму берут из паспорта конкретной модели или из стандарта.
- Осевой люфт шпинделя. Ножку индикатора упирают в торец шпинделя и качают его по оси (при отключённой подаче). У 2М55 осевой люфт устраняется подтяжкой гайки упорных подшипников.
- Люфт пиноли в корпусе. Пиноль опускают в рабочее положение, индикатор закрепляют на корпусе головки, ножкой касаются гильзы и качают её рукой. Покачивание при выбранной рейке — выработка отверстия корпуса или самой гильзы.
- Износ рейки и червяка. Определяется по свободному ходу штурвала (более ~10–15° поворота до начала движения — ориентир) и неравномерному усилию по длине хода пиноли.
- Состояние конуса Морзе. Забоины, риски и грязь в конусе дают биение инструмента при исправных подшипниках. Проверяют осмотром и по отпечатку краски на контрольном пальце.
Ремонт. Подшипники шпинделя меняют комплектом с регулировкой натяга (это самая частая «механическая» поломка сверлильных станков вообще); изношенную гильзу пиноли шлифуют и хонингуют, при большом износе — хромируют с последующей шлифовкой до ремонтного размера, отверстие в корпусе растачивают под втулку; изношенную рейку протачивают или заменяют, червяк подачи меняют в паре с регулировкой зацепления и предохранительной муфты; конус зачищают бруском из мелкозернистого абразива. О типовых поломках шпиндельного узла, признаках износа опор и выборе между ремонтом и заменой мы подробно разбираем в статье об обслуживании пиноли и точности её положения.
Коробки скоростей и подач: шумы, скорости, муфты
Коробки радиальных станков сложнее, чем у вертикальных: у 2М55 коробка скоростей с четырьмя передвижными блоками даёт 21 рабочую ступень (20–2000 об/мин), коробка подач — 12 подач от 0,056 до 2,5 мм/об. Чем больше шестерён и блоков, тем больше поводов для шума.
- Нарастающий гул и вибрация — износ подшипников валов или зубьев шестерён, низкий уровень или загущённое масло. На ранней стадии помогает замена масла и чистка магнитной пробки; при износе — замена подшипников, при выкрашивании зубьев — замена шестерён.
- Скорость или подача не включаются, блок «не доходит» — износ вилок переключения и фиксаторов, заедание блоков на шлицах, срез шпонок. Лечится ревизией механизма переключения и заменой изношенных деталей.
- Подача «проскальзывает» под нормальной нагрузкой — разрегулировалась предохранительная муфта. Для 2Н125 норма — срабатывание по осевому усилию на 15 % выше допускаемого; регулируется гайкой на червяке. Пережатая муфта опаснее ослабленной: при заклинивании сверла она не спасает кинематику.
- Стук при реверсе и остановке — увеличенные зазоры в зубчатых зацеплениях и износ тормоза шпинделя (норма 2М55 — останов за 2–3 с при 1000 об/мин).
Масло в коробках меняют по паспорту конкретной модели (обычно — индустриальные масла; марка и объём указаны в карте смазки). Смешивать масла разных типов недопустимо: присадки дают осадок, забивающий маслопроводы плунжерных насосов.
Координатно-расточные: что убивает точность
Координатно-расточной станок может быть идеально исправным «по железу» и всё равно браковать: точность межосевых расстояний 0,004–0,006 мм сопоставима с тепловым расширением — стальная линейка длиной 1 м при нагреве на 1 °C удлиняется примерно на 11 мкм, то есть на две-три «цены» точности станка. Поэтому для КРС важны факторы, которые у остальной группы не рассматриваются вовсе.
| Фактор | Как проявляется | Что делать |
|---|---|---|
| Температура в цехе (отклонение от +20 °C более чем на ±1 °C) | Координаты «плывут» в течение смены: утром станок держит размер, к обеду — нет; размер детали, измеренной на холоде и после обработки, отличается | Отдельное помещение с постоянной температурой +20 °C (отклонение не более ±1 °C) — это прямое требование руководства по эксплуатации 2Е450; прогрев станка перед точными работами; минимизация местных источников тепла (лампы подсветки оптики гаснут автоматически через 20–25 с именно из-за тепловых деформаций) |
| Основание и установка (три опоры станины) | Перекос направляющих → непрямолинейность перемещений, неперпендикулярность осей; после каждого переезда станок «не узнаёшь» | Выставление по уровню на трёх опорах, контроль после каждой перестановки; подробно — в статье об установке станка и фундаменте |
| Износ роликов и направляющих в сепараторах | «Ступенька» при реверсе стола, выборка люфта, следы на направляющих | Регулярная ревизия роликов (пятно контакта, лунки на дорожках), замена дефектных, шабрение или шлифовка направляющих при выработке; о типах износа направляющих — в отдельной статье |
| Люфт и износ шарико-винтовой пары | Недовод координаты, разброс позиционирования при подходе с разных сторон | Замер люфта, восстановление или замена ШВП, компенсация люфта и ошибки винта параметрами ЧПУ |
| Грязь и износ оптических линеек / датчиков | Нестабильный отсчёт, «дрожащие» цифры на экране или УЦИ, срыв координаты | Чистка оптики по регламенту, замена ламп подсветки при падении яркости (не дожидаясь перегорания), юстировка оптической системы после механических воздействий |
| Биение шпинделя и выработка пиноли | Овальность и конусность отверстий, ухудшение шероховатости | Контроль биения по ГОСТ 18098-94, замена подшипников, доводка пиноли |
Термостабилизация — не «рекомендация для идеального цеха», а условие сохранения класса точности С или А, под который станок изготовлен. По ГОСТ 18098-94 допуски для класса А в 1,6 раза больше, чем для класса С, и оба рассчитаны на нормальные температурные условия. Практические правила: не ставить КРС у ворот, батарей и под прямыми солнечными лучами; обрабатывать точные детали после 1–2 часов работы станка; измерительные инструменты хранить рядом со станком (в том же температурном поле).
Поверка точности. По ГОСТ 18098-94 проверяются геометрия (плоскостность стола, биение шпинделя, перпендикулярность перемещений), точность позиционирования (методика — по ГОСТ 27843, на современных станках — лазерным интерферометром) и точность образца-изделия: на станке обрабатывают контрольную деталь из чугуна или стали и измеряют межосевые расстояния, круглость и шероховатость отверстий. Результаты оформляются актом. О том, из каких уровней состоит программа повышения и подтверждения точности станка и во сколько она обходится, рассказывает статья «Повышение точности станка с ЧПУ: три уровня и цены».
Типовые неисправности группы: симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Хобот радиального станка проворачивается под нагрузкой | Падение давления гидрозажима; износ конусного кольца или трубы колонны; износ плунжерной пары | Диагностика по шагам (см. выше); от давления — регулировка и ремонт гидравлики, от износа — шлифовка колонны, восстановление кольца и втулки рукава |
| Рукав после подъёма не зажимается или зажимается слабо | Сбита блокировка цикла, износ кулака/рычага растормаживания, компенсационные шайбы выработаны | Ревизия механизма зажима рукава, регулировка шайбами (щуп 0,03 мм не проходит), ремонт концевых выключателей |
| Радиальное биение шпинделя, овальные отверстия | Износ подшипников шпинделя; изгиб вала; грязь или забоины в конусе Морзе | Замер биения у торца и на 300 мм; замена подшипников с регулировкой натяга; зачистка конуса, правка или замена вала |
| Осевой люфт шпинделя, «падение» инструмента | Разрегулировка гайки упорных подшипников; слабина пружины противовеса | Подтяжка гайки; регулировка противовеса из нижнего положения шпинделя |
| Пиноль качается в корпусе | Выработка отверстия корпуса или гильзы | Шлифовка и хонингование гильзы (при сильном износе — хромирование), расточка корпуса под втулку |
| Свободный ход штурвала подачи, рваная подача | Износ рейки пиноли и червяка | Проточка или замена рейки, замена червяка с регулировкой зацепления |
| Подача отключается при нормальном усилии | Ослабла предохранительная муфта (норма: срабатывание на 15 % выше допускаемого усилия) | Регулировка муфты гайкой на червяке |
| Гул и вибрация коробки скоростей | Износ подшипников и шестерён, низкий уровень масла | Замена масла и чистка, замена подшипников; при выкрашивании зубьев — замена шестерён |
| Скорость не включается, рукоятка «не находит» позицию | Износ вилок и фиксаторов переключения, заедание блоков на шлицах | Ревизия и замена деталей механизма переключения |
| КРС не держит межосевые расстояния, разброс от детали к детали | Температурный дрейф; люфт ШВП; загрязнение линеек; износ роликов | Термостабилизация +20±1 °C, поверка позиционирования, чистка оптики, ревизия роликов и ШВП |
| Шпиндель долго останавливается после выключения | Износ тормоза (норма 2М55: 2–3 с при 1000 об/мин) | Регулировка или замена колодок/узла тормоза |
| Масло не поступает к колонне (радиальный станок) | Засорён плунжерный насос или маслопровод кольцевой трубки | Чистка и промывка системы смазки колонны, заправка маслом по карте смазки |
Диагностика и ремонт: инструмент и порядок
Минимальный набор для самостоятельной диагностики группы: индикатор часового типа на магнитной стойке, набор щупов, микрометр, контрольный палец конуса Морзе, уровень (для КРС — точный, цена деления не грубее 0,02 мм/м), динамометр или безмен для проверки усилий зажима. Порядок всегда один: сначала уровни и установка, затем зажимы, затем шпиндельный узел, затем коробки — от «бесплатных» причин к дорогим.
Часть проблем решается регулировкой за час: подтяжка гайки шпинделя, настройка давления гидрозажима, регулировка предохранительной муфты, замена масла. Но шлифовка колонны, восстановление пиноли, замена шестерён коробок и поверка координатно-расточного станка требуют станочного оборудования, запасных частей и опытных механиков. Если проблему не удаётся локализовать по шагам из этой статьи, экономичнее пригласить инженера: диагностика на производстве в «Сервис Станков» стоит от 5 000 ₽, и по её результатам вы получите дефектную ведомость с конкретным перечнем работ, а не «диагноз по телефону».
Регламент технического обслуживания сверлильно-расточной группы
| Периодичность | Работы по группе |
|---|---|
| Ежесменно (оператор) | Осмотр до пуска; проверка уровня масла в коробках и гидросистеме; работа плунжерного насоса смазки колонны (радиальные); очистка стола и пазов от стружки; протирка конуса Морзе и хвостовиков инструмента |
| Еженедельно | Смазка пресс-маслёнками механизма подъёма рукава; чистка фильтра и бака СОЖ; протяжка креплений стола, тисков, ограждений; проверка работы тормоза шпинделя на слух |
| Ежемесячно | Замер радиального и осевого люфта шпинделя индикатором; проверка давления гидрозажима колонны и усилий зажима рукава/головки щупом; осмотр роликов направляющих головки; у КРС — чистка оптических линеек и экранов, замена ламп подсветки при падении яркости |
| Раз в 3–6 месяцев | Замена масла в коробках скоростей и подач по карте смазки (ориентировочно — по паспорту модели); чистка магнитных пробок; ревизия предохранительной муфты подачи; проверка состояний уплотнений колонны и рукава |
| Ежегодно | Проверка геометрической точности по ГОСТ 370-93 (вертикально-сверлильные), ГОСТ 98-83 (радиально-сверлильные) или ГОСТ 18098-94 (координатно-расточные, включая образец-изделие); ревизия роликовых сепараторов и ШВП; контроль установки по уровню и состояния фундамента |
| Постоянно (КРС) | Поддержание температуры +20±1 °C в помещении; запрет открывать ворота рядом со станком в мороз; хранение оснастки в температурном поле станка |
Полный регламент технического обслуживания станков с ЧПУ — с таблицами работ по периодичности для механики, гидравлики, пневматики и электрошкафа — мы приводим в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности»: сверьте его с картой смазки вашей модели, и большинство поломок из таблиц выше просто не успеет случиться.
Частые вопросы о сверлильно-расточной группе
Чем опасен проворот хобота и можно ли доработать смену?
Нельзя. Проворот означает, что запас по усилию зажима исчерпан: сегодня он сорвался на аварийной подаче, завтра сорвёт при обычном сверлении. Возможные последствия — поломка инструмента, брак дорогой детали, падение заготовки и травма. Минимум на смену — снизить подачу и вызвать диагностику гидрозажима.
Как самому проверить люфт пиноли?
Опустите пиноль примерно на середину хода, закрепите индикатор на корпусе головки, уприте ножку в гильзу снизу и качните гильзу рукой. Показания больше нескольких сотых миллиметра при выбранной рейке — признак выработки пары «корпус — гильза». Свободный ход штурвала до начала движения и неравномерное усилие по длине хода укажут на износ рейки и червяка.
Какое биение шпинделя считать допустимым?
Допуск зависит от типоразмера и класса точности станка и нормируется у торца и на длине 300 мм — точные значения берутся из ГОСТ 370-93, ГОСТ 98-83 или паспорта модели. Практическое правило: если биение контрольного пальца видно «на глаз» по следу на детали или превышает паспортное вдвое — работать нельзя, нужны подшипники.
Почему координатно-расточной станок точный утром и «плывёт» к обеду?
Почти всегда это температура: станок, линейки и деталь по-разному реагируют на нагрев. Проверьте режим помещения (+20±1 °C), работу кондиционера, попадание солнца и тёплого воздуха на станину, а также привычку оператора держать включённой подсветку оптики.
Как часто менять масло в коробках скоростей и подач?
Интервал и марку указывает карта смазки в паспорте конкретной модели; обычно первая замена — после обкатки, далее раз в 6–12 месяцев при двухсменной работе. Контрольная точка — магнитная пробка: стальная «борода» на ней означает активный износ шестерён или подшипников.
Ремонтировать старый сверлильный станок или покупать новый?
Универсальные сверлильные станки ремонтопригодны почти неограниченно: колонна, стол и корпус головки служат десятилетиями, а меняются подшипники, втулки, рейки и шестерни. Критерий решения — стоимость восстановления относительно цены и доступности нового станка и простой производства; при планировании стоит посчитать и час простоя.
Заключение: группа, которая прощает всё, кроме отсутствия сервиса
Сверлильно-расточная группа прощает грязное масло, тупые свёрла и перегрузки — но не прощает отсутствия регулярного осмотра. Давление гидрозажима, люфт пиноли, состояние конуса и уровень масла проверяются за минуты, а их игнорирование заканчивается шлифовкой колонны или потерей класса точности координатно-расточного станка.
Инженеры «Сервис Станков» обслуживают и ремонтируют сверлильную и расточную группу во всех регионах присутствия: ремонт станков — от 15 000 ₽, выезд — в течение 24 часов, а начать можно с консультации по телефону +7 (495) 157-55-11. Подробнее о специфике работ с этой группой — на странице типа «Сверлильные станки».
Источники
- ГОСТ 370-93. Станки вертикально-сверлильные. Основные размеры. Нормы точности и жесткости
- ГОСТ 98-83. Станки радиально-сверлильные. Нормы точности и жесткости
- ГОСТ 18098-94. Станки координатно-расточные и координатно-шлифовальные. Нормы точности
- Руководство по эксплуатации радиально-сверлильного станка 2М55 (архив станочной документации stanki-katalog.ru)
- Руководство по эксплуатации координатно-расточного станка 2Е450 (архив станочной документации stanki-katalog.ru)
- Руководство по эксплуатации 2Н125.00.000 РЭ станков 2Н125, 2Н135, 2Н150 (архив станочной документации stanki-katalog.ru)