

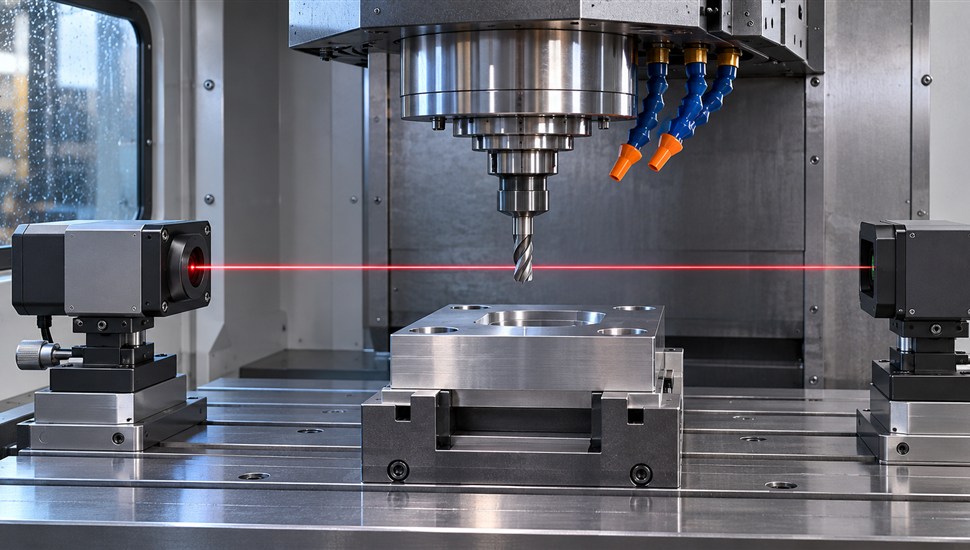
Станок с ЧПУ может исправно вращать шпиндель, отрабатывать программы без единой аварии — и при этом стабильно «проваливать» размер на 30–50 микрометров. Глазом и индикатором часового типа такую погрешность на длине оси не выловить: нужен приборный контроль. Два главных прибора приборной поверки точности — лазерный интерферометр (Renishaw XL-80 и аналоги) и автоколлиматор. Первый измеряет точность позиционирования осей и позволяет снять карту погрешности ходового винта, второй — прямолинейность направляющих и угловые отклонения. В этой статье разберём оба прибора: принцип работы, методику измерений по ISO 230-2, съём карты погрешности винта, ввод компенсационных таблиц в стойку Fanuc, структуру протокола приёмки и периодичность проверок.
Небольшое уточнение по терминам. Строго говоря, «поверка» в метрологии применяется к средствам измерений, а к станку корректнее применять термины «проверка точности» или «калибровка». Но на производстве устоялось выражение «поверка станка», и в статье мы используем его в этом, широком смысле: измерение реальных погрешностей и приведение их к нормам.
Зачем нужна приборная поверка точности
Каждая ось станка с ЧПУ приводится в движение шарико-винтовой передачей (ШВП). Винт имеет погрешность шага — накопленную и локальную: даже новый винт массового класса точности C7 даёт отклонение хода порядка ±50 мкм на каждые 300 мм (ориентировочно, по каталогам производителей передач). К этому добавляются люфт в опорах и гайке, упругие деформации, температурное удлинение винта при прогреве, погрешности датчика положения и погрешности направляющих. В сумме по оси длиной 1 метр реальная точность позиционирования «свежего» станка без компенсации может составлять десятки микрометров.
Хорошая новость в том, что бо́льшая часть этой погрешности — систематическая, то есть повторяющаяся от прохода к проходу. А всё систематическое можно измерить и заложить в стойку ЧПУ в виде компенсационной таблицы: система сама добавит или вычтет нужные микрометры при движении по оси. Для этого и снимают карту погрешности винта лазерным интерферометром.
Что это даёт на практике — типовые ориентиры из сервисного опыта (точные цифры всегда зависят от состояния механики):
| Показатель оси (ход до 1 м) | До компенсации (типично) | После ввода карты и компенсации люфта |
|---|---|---|
| Точность позиционирования A (двунаправленная) | 40–80 мкм | 8–15 мкм (ориентировочно) |
| Повторяемость R | 10–20 мкм | 4–8 мкм |
| Погрешность реверса (люфт) B | 15–40 мкм | 3–10 мкм |
| Накопленная погрешность на конце оси | до 50–70 мкм | в 3–5 раз ниже |
| Точность деталей без изменения механики | базовая | улучшение класса точности на 1–2 ступени |
Важно понимать границу применимости: компенсация убирает систематическую составляющую. Если разброс (повторяемость) велик из-за изношенной гайки ШВП, люфта в опорах или разбитых направляющих, таблица не поможет — сначала нужна механика, потом электронная компенсация. Об износе шарико-винтовой передачи подробно рассказано в отдельной статье о признаках износа ШВП и её замене, а о методах повышения точности в целом — в материале «Повышение точности станка с ЧПУ: три уровня и цены». Компания «Сервис Станков» выполняет такой цикл под ключ — от измерений интерферометром до ввода компенсационных таблиц в стойку в рамках услуги повышения точности станков.
Лазерный интерферометр: принцип работы простыми словами
В основе прибора — лазерный луч одной, строго стабилизированной длины волны. Луч выходит из блока лазера, проходит через оптический блок (интерферометр) и падает на подвижное зеркало, закреплённое на столе или салазках станка. Часть луча отражается сразу, часть — после пути до подвижного зеркала и обратно. Два луча складываются и интерферируют: при смещении зеркала на половину длины волны картина интерференции проходит один полный период. Электроника прибора просто считает эти периоды. Половина длины волны гелий-неонового лазера — около 0,316 мкм, а с электронной интерполяцией современный прибор различает перемещение в 1 нанометр.
Проще всего представлять интерферометр как «линейку из света» с делениями в доли микрометра, которую протягивают вдоль всей оси станка. Команда «поехать на координату 500,000» отдаётся стойке, а прибор отвечает, куда ось приехала на самом деле.
Из чего состоит система на примере Renishaw XL-80
Renishaw XL-80 — самый распространённый в мировой практике комплект для поверки станков, и его состав типичен для этого класса приборов:
- Блок лазера XL-80 — источник излучения со стабилизацией частоты ±0,05 ppm за три года; точность линейных измерений ±0,5 ppm во всём диапазоне условий (это ±0,5 мкм на метр хода); разрешение 1 нм; максимальная скорость отслеживания 4 м/с при частоте считывания до 50 кГц; диапазон измерений до 80 м.
- Компенсатор окружающей среды (XC-80 / XC-100) — датчики температуры воздуха, атмосферного давления и влажности. Длина волны лазера в воздухе «плавает» с условиями: без компенсации изменение температуры воздуха на один градус вносит ошибку около 1 мкм на метр — больше, чем вся погрешность прибора. Компенсатор пересчитывает длину волны в реальном времени.
- Датчик температуры материала — прикладывается к винту или столу: результаты приводятся к нормальной температуре 20 °C, как того требуют стандарты.
- Оптика — интерферометрический блок, отражатели (зеркало или ретрорефлектор), магнитные основания и штанги для монтажа.
- Программное обеспечение (у Renishaw — CARTO с модулями Capture/Explore/Compensate): задаёт план точек, автоматически управляет циклом измерений, считает показатели по ISO 230-2 и формирует готовую таблицу компенсации для стойки.
Приборы этого класса
| Прибор | Тип | Что измеряет и особенности |
|---|---|---|
| Renishaw XL-80 | Лазерный интерферометр | Позиционирование, углы, прямолинейность, перпендикулярность (со сменной оптикой); эталон для сервисных служб |
| Renishaw XM-60 / XM-10 | Многоосевой лазерный калибратор | Все шесть степеней свободы оси (позиция, два наклона, два смещения, кручение) за один проход, без смены оптики |
| Renishaw XK10 | Лазер выравнивания | Прямолинейность и соосность при сборке и ремонте направляющих, вместо автоколлиматора и струнных методов |
| API XD Laser, Keysight (Agilent) 5530 | Лазерные интерферометры | Прямые аналоги XL-80 по назначению, различаются оптикой и ПО |
| Etalon LaserTRACER | Следящий интерферометр | Объёмная калибровка по методу мультилатерации — для 5-осевых станков и КИМ |
Для обычной поверки точности позиционирования осей достаточно любого «линейного» комплекта уровня XL-80; различия между приборами проявляются в скорости работы, объёмных измерениях и удобстве программного обеспечения.
Что измеряет интерферометр: показатели по ISO 230-2
Методика испытаний стандартизирована: ISO 230-2 «Испытания станков. Часть 2. Определение точности и повторяемости позиционирования численно управляемых осей» (действующая редакция — ISO 230-2:2014 с поправкой 1:2016). По стандарту ось прогоняют по цепочке целевых позиций, подходя к каждой точке с двух сторон по несколько раз, и вычисляют набор показателей. Обозначения стрелками: ↑ — подход в положительном направлении, ↓ — в отрицательном.
| Показатель | Обозначение | Что означает |
|---|---|---|
| Погрешность позиционирования в точке | x̄↑, x̄↓ | Среднее отклонение фактического положения от заданного в конкретной точке при подходе с одного направления |
| Точность двунаправленного позиционирования оси | A | Главный итоговый показатель: разность между самым большим и самым малым отклонением (с учётом разброса ±2 стандартных отклонения в каждой точке) по всем точкам и обоим направлениям |
| Повторяемость позиционирования | R, R↑, R↓ | Разброс при многократном подходе в одну точку; двунаправленная R включает и вклад реверса |
| Погрешность реверса («мёртвый ход», люфт) | B | Разность средних отклонений при подходе к точке с разных сторон: сумма люфта и потерь на реверс в приводе |
| Систематическая погрешность (размах средних) | E, M | Разность между максимальным и минимальным средним двунаправленным отклонением по длине оси — «форма» карты погрешности винта |
| Средняя двунаправленная погрешность позиционирования | M̄ | Смещение всей карты вверх или вниз: постоянная составляющая, легко убирается смещением нуля |
Практический смысл показателей разный. Систематическая погрешность и постоянное смещение убираются компенсационной таблицей. Люфт — компенсацией реверса в стойке (параметры люфта). А вот большая повторяемость R — тревожный признак: это случайная составляющая, которую электроника не уберёт, нужно искать механическую причину. Именно поэтому «станок не держит размер» имеет смысл разбирать по уровням — типовые причины и порядок поиска собраны в статье «Станок с ЧПУ не держит размер: 10 причин и поиск своей».
Как проходит измерение точности позиционирования: пошаговая методика
Порядок ниже соответствует методике ISO 230-2 применительно к поверке оси серийного станка с ЧПУ. Время на одну ось с монтажом и анализом — обычно от 1 до 3 часов.
- Прогрев станка. Оси гоняют на рабочей подаче 15–30 минут, шпиндель — на средних оборотах. Холодный винт короче разогретого на десятки микрометров на метр; измерять холодный станок — значит снимать карту, которая «поедет» на первой же смене.
- Стабилизация температуры в цеху. Фиксируют температуру воздуха и материала; желательно, чтобы за время измерений она менялась не более чем на доли градуса. Сквозняки, открытые ворота, прямое солнце на станину — исключить.
- Выбор плана точек. По оси назначают не менее 5 целевых позиций (типично 10–21), равномерно по ходу с шагом обычно 50–250 мм, включая оба крайних положения. Одинаковый шаг удобен для последующей компенсационной таблицы.
- Монтаж лазера и оптики. Блок лазера ставят вне станка (или на неподвижной части) на жёсткой стойке так, чтобы луч шёл параллельно оси измерения; интерферометрический блок крепят на неподвижной части станка, отражатель — на подвижном узле (стол, салазки, суппорт), максимально близко к линии винта.
- Юстировка луча. Луч наводят в центр отражателя и выравнивают по всей длине хода: смещение луча на концах хода не должно выходить за допуск прибора (для XL-80 — доли миллиметра на плёнке индикатора луча). Это самый кропотливый этап, экономить на нём нельзя: перекос луча добавляет косинусную погрешность.
- Подключение компенсации среды. Включают компенсатор воздуха, датчик температуры материала закрепляют на винте или столе. Убеждаются, что прибор видит все датчики и приводит результаты к 20 °C.
- Установка параметров цикла в ПО. Задают целевые позиции, число циклов (стандартно 5 в каждом направлении), скорость подхода (обычно рабочая подача; для имитации реальной работы иногда прогоняют и на быстром ходу), паузы в точках (обычно 1–3 с на успокоение механики).
- Выставление нуля. Ось ставят в начальную точку, показание прибора обнуляют, стойке отдаётся команда позиционирования — программа измерений стартует.
- Первый (обкаточный) прогон. Полный проход по всем точкам без записи данных — для окончательного прогрева и выбора люфтов; результаты отбрасываются.
- Двойной прогон с записью: циклы в положительном направлении. Стойка идёт по точкам от начала к концу оси, подходя к каждой цели только слева (с отрицательной стороны), 5 раз подряд; в каждой точке прибор фиксирует фактическое положение.
- Циклы в отрицательном направлении. Та же цепочка в обратную сторону, подход к каждой цели только справа, те же 5 повторов. Развороты направления допускаются только за пределами крайних точек.
- Повторение для каждой оси. Аналогично измеряют остальные линейные оси; перенастройка оптики с оси на ось занимает 20–40 минут.
- Контроль дрейфа. После циклов возвращаются в стартовую точку: расхождение с началом (дрейф нуля) не должно превышать допустимого значения — иначе измерения повторяют после стабилизации температуры.
- Расчёт и анализ. ПО автоматически считает A, R, B, средние и стандартные отклонения по каждой точке, строит карту погрешности оси и формирует таблицу компенсации для стойки.
Типичные ошибки, ломающие результат
- Измерение холодного станка «на быстром приезду» — карта сместится после прогрева.
- Отражатель закреплён не на подвижном узле, а на кожухе или защите винта, которые «играют» на несколько десятков микрометров.
- Луч выровнен только у одного конца хода — косинусная погрешность растёт к другому концу.
- Забыт датчик температуры материала или компенсатор воздуха: ошибка среды в разы больше погрешности самого лазера.
- Подход к точке с «доворотом» назад (осцилляция вокруг цели) — стандарт этого не допускает, подход должен быть односторонним в каждом цикле.
- Сквозняк от открытых ворот или работающий рядом мостовой кран — вибрация и локальные колебания температуры.
Автоколлиматор: прямолинейность направляющих и углы
Лазерный интерферометр отвечает на вопрос «куда ось приехала», автоколлиматор — на вопрос «как идёт сама направляющая и под какими углами движется узел». Это оптический прибор для измерения малых углов: в трубе автоколлиматора свет от источника проходит через объектив и падает на плоское зеркало, установленное на контролируемом узле. Отражённый луч возвращается в окуляр или на фотоприёмник. Если зеркало наклонилось на угол α, отражённый луч отклоняется на 2α, и изображение марки смещается по шкале. Современные цифровые автоколлиматоры различают наклоны в сотые доли угловой секунды.
Что это даёт в микрометрах: одна угловая секунда на базе зеркала 100 мм соответствует превышению примерно 0,5 мкм. Такая чувствительность недостижима для уровней и индикаторов.
Что проверяют автоколлиматором на станке
- Прямолинейность хода направляющих в вертикальной и горизонтальной плоскостях — профиль «горбов» и «провалов» станины.
- Угловые отклонения движущегося узла: наклон (кивание), рыскание, а двумя приборами — и закручивание.
- Перпендикулярность осей и параллельность направляющих (в сочетании с измерениями прямолинейности).
- Плоскостность столов и разметочных плит, малые углы при юстировке.
Как проводится измерение прямолинейности
- Автоколлиматор устанавливают на неподвижном жестком основании у конца направляющей (или на самом станке, если конструкция жёсткая).
- Плоское зеркало ставят на каретку (плавающую салазку) с опорной базой известной длины — база зеркала задаёт шаг измерений, типично 50–200 мм.
- Оптическую ось грубо наводят на зеркало по всей длине направляющей, шкалу обнуляют в первой позиции.
- Каретку с зеркалом перемещают по направляющей шагами, равным базе зеркала, на всю длину.
- На каждом шаге фиксируют угол наклона зеркала по вертикальной шкале (профиль в вертикальной плоскости) и горизонтальной (в горизонтальной).
- Измерения повторяют в обратном ходе для контроля; расхождение прямого и обратного хода говорит о люфте каретки или нестабильности базы.
- ПО (или расчёт вручную) суммирует углы: каждое измеренное превышение на базе складывается с предыдущими, и строится профиль направляющей — график отклонений от прямой линии.
- Отклонение от прямолинейности оценивают относительно прилегающей прямой или по методу наименьших квадратов и сравнивают с допуском для данного класса станка (в РФ схемы и способы таких измерений нормирует ГОСТ 22267).
Типичные находки и что они означают
| Картина на профиле | Вероятная причина | Что делать |
|---|---|---|
| Плавный «горб» или «провал» по всей длине | Просадка фундамента, деформация станины, неправильная установка домкратов/опор | Перевыверка уровня и опор, при необходимости — переустановка станка |
| Резкий местный излом на одном шаге | Забоина, перекос стыка направляющих, задиры на линейке | Ревизия и ремонт участка, шлифовка/замена сегмента |
| «Ступенька» при прямом и обратном ходе | Люфт каретки, зазор в натяге роликов/шариков | Регулировка натяга, перекомпоновка кареток |
| Рост отклонений на конце оси | Износ направляющей в зоне наибольшей работы | Планирование ремонта направляющих |
Прямолинейность направляющих — фундамент, на котором стоят все остальные показатели: непрямолинейность не компенсируется таблицей винта, её можно только исправить механически. О конструкциях направляющих, их износе и обслуживании читайте в статье «Направляющие станка: типы, износ, обслуживание».
Карта погрешности винта: съём данных и ввод компенсации в стойку
Съём карты
Карта погрешности — это таблица «координата → поправка» по длине оси. Технически она получается из тех же измерений по ISO 230-2, что описаны выше, но с прицелом на компенсацию:
- Измерения выполняют с постоянным шагом, равным будущему шагу компенсационной сетки станка (типично 10–50 мм для серийных станков, 1–5 мм — для прецизионных).
- Для карты используют средние двунаправленные отклонения в точках; отдельно фиксируют люфт по оси.
- ПО пересчитывает отклонения в приращения поправок между соседними точками: на каждую сеточную позицию — сколько микрометров добавить к команде позиционирования.
- Таблица проходит контроль: суммарная поправка на конце оси должна сходиться с измеренной накопленной погрешностью; точки с аномальным разбросом перепроверяются.
Объём данных небольшой и от длины оси зависит линейно. Примеры: ось 600 мм с шагом 30 мм — 21 точка; ось 1000 мм с шагом 50 мм — 21 точка; длинная ось 4 м с шагом 40 мм — 101 точка. На каждую ось — один массив знаковых чисел в единицах обнаружения стойки (обычно 1 мкм, на прецизионных станках 0,1 мкм).
Ввод в стойку ЧПУ: параметры Fanuc
В системах Fanuc Series 0i/16i/18i/21i за компенсацию погрешности шага винта отвечает блок параметров 3620–3624 плюс массив данных компенсации (в 0i-модели D — параметры от 10000). Ключевые параметры:
| Параметр | Назначение | Типичное содержание |
|---|---|---|
| 3620 | Номер точки компенсации, соответствующей нулевой точке (референтной позиции) оси | Начальный номер сетки, например 40 |
| 3621 | Номер точки компенсации на отрицательном конце хода оси | Например 0 |
| 3622 | Номер точки компенсации на положительном конце хода оси | Например 60 (задаёт число точек сетки) |
| 3623 | Множитель (масштаб) значений компенсации по оси | Обычно 1; нужен, когда данные вводят в единицах, отличных от единиц обнаружения |
| 3624 | Интервал (шаг) между точками компенсации, в единицах обнаружения | Например, шаг 50 мм при единице обнаружения 1 мкм — значение 50000 |
| 10000 и далее | Массив значений компенсации: поправка для каждой точки сетки | Знаковые числа в единицах обнаружения, по одному на точку |
| 1851 | Компенсация люфта (погрешности реверса) по каждой оси, в единицах обнаружения | Измеренное значение B, вводится на выключенной подаче с последующим выключением питания |
Важные оговорки. Во-первых, номера параметров в других сериях (30i/31i/32i, 0i-F Plus) и у других производителей отличаются — сверяйтесь с руководством по параметрам конкретной системы; приведённый блок — классика для наиболее распространённых в РФ станков с Fanuc 0i/16i/18i/21i. Во-вторых, после записи параметров обязательно выключение-включение питания стойки: часть настроек считывается только при старте. В-третьих, вводить таблицу можно вручную с экрана настройки, из подготовленного файла или программно через библиотеку Fanuc FOCAS (функции чтения/записи данных компенсации погрешности шага — они же применяются для автоматизированной загрузки и контроля таблиц).
Про компенсацию люфта параметрами ЧПУ — подробно, с примерами значений и типовыми ошибками — написано в статье «Компенсация люфта и ошибки винта параметрами ЧПУ (1851)». В стойках Siemens аналогичная функция — систематическая осевая компенсация: таблицы задаются через машинные данные и загрузчик сервисных инструментов; в Heidenhain — через компенсационные таблицы стойки. Логика везде одна: сетка точек по оси + массив поправок.
Контрольный прогон после ввода
Компенсация без контроля не принимается. После ввода таблицы и перезагрузки стойки выполняют повторные измерения по ISO 230-2 на той же цепочке точек: показатели A и B должны уложиться в допуск (обычно добиваются улучшения в 3–5 раз по A). Итоговые графики «до/после» прикладывают к протоколу. Если улучшения нет или карта «поехала» — ищут температурный дрейф, неверный шаг сетки, ошибку знака поправок или механическую причину.
Протокол поверки для приёмки станка
Протокол — итоговый документ поверки: без него измерения не имеют юридической силы ни при приёмке нового станка, ни при сдаче ремонта. Нормы, с которыми сравнивают результаты, берут из паспорта станка и стандартов на данный тип станка; ниже — типовая структура документа и ориентировочные уровни требований.
| Раздел протокола | Содержание |
|---|---|
| Объект | Модель станка, заводской номер, владелец, заказчик приёмки |
| Условия | Температура воздуха и материала во время измерений, дата, время |
| Средства измерений | Модель интерферометра/автоколлиматора, заводские номера, номера свидетельств о поверке приборов и срок их действия |
| Методика | Ссылка на ISO 230-2 / ГОСТ, число точек, число циклов, скорость подхода |
| Результаты по осям | Для каждой оси: A, R, B, средние отклонения по точкам, графики карты погрешности; для направляющих — профили прямолинейности с допусками |
| Сравнение с нормами | Таблица «показатель — норма — факт — заключение» |
| Выполненные работы | Введённые компенсации (таблицы, люфт), повторные результаты «после» |
| Выводы и рекомендации | Соответствие/несоответствие, срок следующей поверки, выявленные дефекты механики |
| Подписи | Исполнители (с указанием аттестации) и представитель заказчика |
Ориентировочные требования к точности позиционирования линейных осей по классам точности станка (реальные допуски зависят от типа и габаритов станка — их берут из стандарта или паспорта на конкретную модель):
| Класс точности станка | Точность позиционирования A (ориентировочно) | Повторяемость R (ориентировочно) | Типичное применение |
|---|---|---|---|
| Н (нормальный) | 0,025–0,05 мм | 0,010–0,020 мм | Общая обработка, черновые и получистовые операции |
| П (повышенный) | 0,012–0,025 мм | 0,005–0,010 мм | Универсальные обрабатывающие центры |
| В (высокий) | 0,006–0,012 мм | 0,003–0,006 мм | Инструментальное производство, точная механика |
| А, С (особо высокий, прецизионный) | 0,003–0,006 мм и ниже | 0,0015–0,003 мм | Шлифовка, КИМ, прецизионные операции |
При приёмке нового станка протокол поверки полезно требовать с завода-изготовителя или дилера и обязательно перепроверять ключевые оси своим прибором — транспортировка и монтаж сбивают заводскую настройку. Полный набор тестов при приёмке (геометрия, обработка пробных деталей, испытание круговой интерполяции) собран в материале «Как принять станок после ремонта: тесты и чек-лист приёмки» — он одинаково работает и для новых машин.
Периодичность поверок точности
Единого обязательного для всех регламента нет — периодичность привязывают к назначению станка и событиям его жизни. Рабочая практика:
| Событие | Что проверять | Комментарий |
|---|---|---|
| Приёмка нового станка | Все линейные оси по ISO 230-2, геометрия | Обязательно до подписания акта; сравнение с заводским протоколом |
| После ремонта/замены ШВП, энкодера, направляющих, серьёзных соударений | Ось, где меняли узел + смежные | Компенсационные таблицы после замены винта или датчика теряют актуальность полностью |
| После переустановки, перевозки станка | Геометрия (прямолинейность, уровни) + оси | Станина на новом фундаменте «дышит» первые недели |
| Ежегодно — для точных станков (класс П и выше) | Все оси, карта винта | Норма для инструментального производства и обработки с допусками 0,01 мм |
| Раз в 1–2 года — для серийных станков | Оси с наибольшим износом, люфты | Совмещают с плановым техническим обслуживанием |
| Вне графика — по симптомам | Ось, на которой «уплыл» размер | Рост брака, «нестабильный» размер от детали к детали |
Полезно встроить поверку точности в общий регламент обслуживания парка: тогда деградация винтов и направляющих видна по тренду, а не по внезапному браку. Как совместить это с регламентными работами — описано в обзоре регламента технического обслуживания станков с ЧПУ по периодичности. Для первого шага достаточно выездной диагностики на производстве — она стоит от 5 000 ₽, точный перечень работ инженер «Сервис Станков» согласует после осмотра.
Альтернативы: когда достаточно индикатора и шаговых концов
Лазерная поверка — не панацея и не всегда окупается. Для быстрой оценки или грубых станков есть более простые методы, и грамотный инженер начинает с них:
| Метод | Что даёт | Когда достаточно |
|---|---|---|
| Индикатор часового типа и концевые меры (шаговые концы) | Погрешность позиционирования в нескольких точках с точностью до 2–5 мкм | Проверка после мелкого ремонта, короткие оси, станки с допусками от 0,05 мм |
| Штриховая линейка и микроскоп | Накопленная погрешность по длине оси | Редко; в основном старые станки без ЧПУ |
| Уровень (цена деления 0,02 мм/м) | Прямолинейность в вертикальной плоскости | Первичная установка станка, поиск грубых деформаций станины |
| Прибор круговой интерполяции (шаровой тест, типа Renishaw QC20) | Следы люфтов, отклонений следящей системы, неперпендикулярность — на круговой траектории за 10–15 минут | Экспресс-оценка состояния между полными поверками; контроль после настройки следящей системы |
| Обработка контрольной детали (куб, шар, решётка отверстий) с обмером на КИМ | Итоговая точность в реальной работе, объёмные погрешности | Приёмка станка «по детали», периодический контроль технологом |
Разумная стратегия такая: шаровым тестом и контрольными деталями станок проверяют регулярно и дёшево; если они показали проблему по позиционированию — заходит лазерный интерферометр, если по траектории/геометрии — автоколлиматор или уровни. Индикатор с концевыми мерами остаётся рабочим инструментом на коротких осях и там, где допуски велики.
Частые вопросы
Сколько времени занимает поверка оси интерферометром?
С монтажом оптики, прогревом, измерениями и анализом — от 1 до 3 часов на ось. Полный цикл на обрабатывающем центре с тремя осями, включая ввод компенсаций и контрольный прогон, обычно занимает рабочий день.
Компенсация сделает из нормального станка прецизионный?
Нет. Компенсация убирает систематические погрешности в пределах запаса механики. Повторяемость, жёсткость и прямолинейность она не улучшает: если разброс 15 мкм, таблицей его не убрать. Реалистичный выигрыш — приведение точности позиционирования к уровню, заложенному механикой станка.
Почему измерения «не сходятся» летом и зимой?
Виновата температура. Винт длиной 1 м при нагреве на 1 °C удлиняется примерно на 10 мкм. Поэтому стандарт требует приведения результатов к 20 °C, а измерения проводят при стабильной температуре с датчиком на материале. Без этого летняя и зимняя карты одного и того же станка отличаются на десятки микрометров.
Слетит ли таблица компенсации после замены батарейки ЧПУ или сбоя?
Может. Параметры компенсации хранятся в памяти стойки, питаемой от батареи: при глубоком разряде или сбое таблицы обнуляются вместе с остальными настройками. После любых событий с потерей параметров поверку осей повторяют. О том, почему слетают параметры и как менять батарейку вовремя, — отдельная статья о батарейке ЧПУ.
Можно ли поверить станок своими силами, без приборов?
Грубую оценку — да: индикатор, концевые меры, контрольная деталь. Но официально подтвердить класс точности, снять карту для компенсации и ввести её в стойку может только инженер с поверенным интерферометром. Покупать комплект ради двух станков обычно невыгодно — дешевле разовая услуга.
Чем автоколлиматор лучше лазера для направляющих?
Ничем принципально «лучше» — это разные задачи. Интерферометр со специальной оптикой тоже меряет прямолинейность, и современные лазеры выравнивания её вытесняют. Но классический автоколлиматор дешевле, не требует лазерной безопасности и остаётся массовым прибором для контроля прямолинейности и малых углов, особенно на длинных направляющих.
Заключение
Лазерный интерферометр и автоколлиматор закрывают два уровня точности станка: осевое позиционирование и геометрию направляющих. Правильный цикл выглядит так: прогрев и стабилизация температуры → измерения по ISO 230-2 с двойным прогоном → анализ A, R, B → исправление механики там, где она лимитирует → ввод карты погрешности винта и люфта в стойку (Fanuc — блок параметров 3620–3624, массив от 10000 и 1851) → контрольный прогон и протокол. Для станков с жесткими допусками такой круг стоит проходить ежегодно, для остальных — по событиям: приёмка, ремонт с заменой винта или датчика, переезд, рост брака.
Инженеры «Сервис Станков» выполняют приборную поверку и компенсацию точности на станках с ЧПУ всех распространённых марок в 45 регионах РФ, Беларуси и Казахстане — в рамках услуги повышения точности станков, с протоколом измерений по ISO 230-2 и гарантией на результат. Консультацию по вашему парку можно получить по телефону +7 (495) 157-55-11.
Источники
- Лазерная система Renishaw XL-80: технические характеристики (Renishaw, на английском языке)
- ISO 230-2:2014. Испытания станков. Часть 2. Определение точности и повторяемости позиционирования численно управляемых осей (ISO, на английском языке)
- Открытый фрагмент стандарта ISO 230-2:2014: методика и показатели испытаний (каталог iTeh, на английском языке)
- Примечание по применению Renishaw: повышение точности станков калибратором XM-60 в соответствии со стандартами ISO (Renishaw, на английском языке)
- Технический документ Renishaw: лазерные диагональные измерения для оценки точности станков по ISO 230-6 (Renishaw, на английском языке)
- Автоколлиматор (Википедия)
- Шарико-винтовая передача (Ball screw): классы точности C0–C10 (Википедия, на английском языке)
- Заголовочный файл fwlib32.h библиотеки FANUC FOCAS: функции cnc_rdpitchr / cnc_wrpitchr чтения и записи данных компенсации погрешности шага (зеркало официальной документации FANUC, на английском языке)