

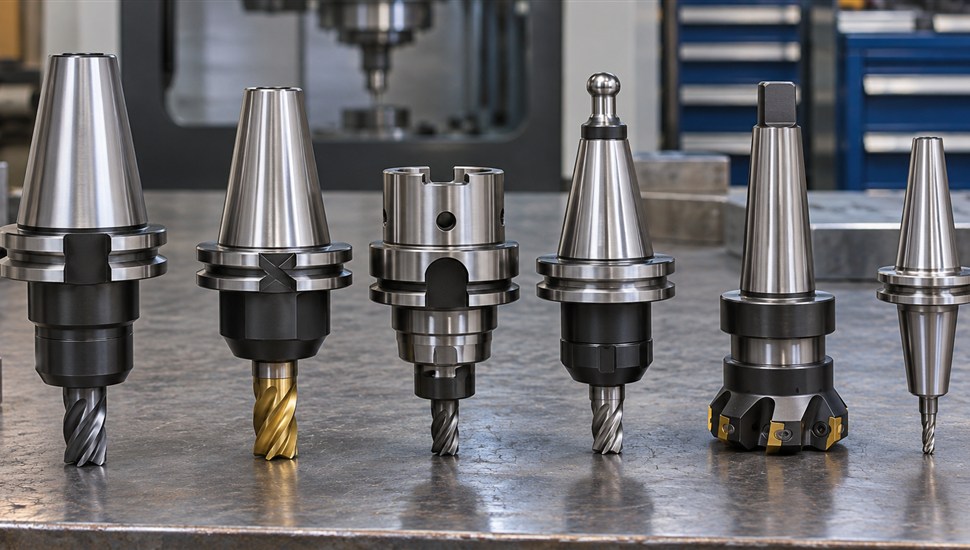
Инструментальный конус — самое точное и при этом самое нагруженное соединение станка с ЧПУ. Оно работает с допусками в единицы микрометров, выдерживает тысячи циклов смены инструмента в месяц, крутящие моменты в сотни ньютон-метров и обороты до 40 000 в минуту. Пока конус чистый и целый, никто о нём не вспоминает. Как только на нём появляются стружка, задиры или просевшая сила зажима — начинаются биение, разброс размеров, «стрекот» при фрезеровании, падение стойкости инструмента, а в худшем случае вылет фрезы из шпинделя на высоких оборотах.
В статье разберём четыре распространённые системы крепления инструмента — BT, SK, HSK и CAPTO, — механику «закусывания» конуса, методику контроля состояния, регламент чистки и проверку силы зажима тягового механизма: с цифрами, таблицами и типовыми ошибками эксплуатационщиков.
Четыре системы крепления инструмента: как они устроены
Любой инструментальный конус — это пара «наружный конус оправки — внутренний конус шпинделя или посадочного гнезда». Коническая поверхность самоцентрируется: чем глубже оправка входит в гнездо, тем точнее совмещаются их оси. По поведению под нагрузкой конусы делятся на два класса:
- самотормозящие (конус Морзе, конус 1:20 у призматических систем) — держатся в гнезде за счёт трения сами, извлекаются клином или винтом; при длительной работе под осевой нагрузкой имеют свойство «закисать»;
- самоосвобождающиеся (все конусы 7:24, HSK, полигональные соединения CAPTO с контактом по фланцу) — без принудительного прижима тяговым механизмом сами не держатся; это и сделало их стандартом автоматической смены инструмента.
BT и SK: классический конус 7:24
Конусность 7:24 (примерно 16°35') — старейший и самый массовый интерфейс фрезерных станков и обрабатывающих центров. Конусная часть у всей «семьи» одинаковая, различаются исполнением фланца и хвостовика:
- SK — DIN 69871 / DIN ISO 7388-1, европейский стандарт;
- CAT — ANSI B5.50, американский стандарт;
- BT — MAS 403 / JIS B6339 / ISO 7388-2, японский стандарт (широко распространён на станках азиатских брендов);
- в России размеры и допуски хвостовиков с конусом 7:24 регламентируют ГОСТ 25827-2014 (включает ISO 297, ISO 7388-1 и ISO 7388-2) и ГОСТ 19860-93.
Типоразмер (30, 40, 45, 50, 60) обозначает диаметр большого торца конуса в миллиметрах: BT30 — компактные ОЦ и сверлильные, BT40/SK40 — массовый сегмент вертикальных обрабатывающих центров, BT50/SK50 — тяжёлое фрезерование. Крутящий момент передаётся не конусом, а шпонками шпинделя, входящими в пазы фланца оправки; удерживается инструмент тяговым штоком за ловитель — резьбовой штифт в торце хвостовика.
Слабое место конуса 7:24 — высокие обороты. Под действием центробежных сил внутренний конус шпинделя (тонкостенный, нагретый) расширяется сильнее, чем массивный хвостовик оправки: соединение «раскрывается», инструмент подтягивается глубже, меняется вылет, падает радиальная жёсткость, появляется фреттинг. По рекомендациям производителей оснастки для SK40/BT40 рабочим пределом считаются ориентировочно 8 000–12 000 об/мин — именно поэтому высокоскоростные станки перевели на HSK.
HSK: полый конус 1:10 с зажимом за фланец
HSK (нем. Hohlschaftkegel — «полый конус») — интерфейс, разработанный в Германии в начале 1990-х годов для высокоскоростной обработки. Стандарты: DIN 69893 (хвостовики), DIN 69063 (посадочные места), международный ISO 12164. Хвостовик короткий (примерно вдвое короче конуса 7:24), тонкостенный, полый, с конусностью 1:10; при этом конус хвостовика выполнен чуть круче конуса гнезда — при посадке тонкие стенки упруго сжимаются.
Принципиальное отличие — двойной контакт и зажим «изнутри». Зажимные кулачки тягового штока входят в полость хвостовика, расходятся и цепляются за внутреннюю фаску, после чего тянут оправку вглубь до упора торца фланца в торец шпинделя. Конус центрирует, фланец фиксирует осевое положение. На высоких оборотах картина обратная конусу 7:24: полый тонкостенный хвостовик расширяется сильнее гнезда, и соединение не раскрывается, а уплотняется — жёсткость и точность посадки с ростом оборотов сохраняются.
Типоразмеры HSK — по диаметру фланца: 25, 32, 40, 50, 63, 80, 100 (HSK-A63 — типовой для средних обрабатывающих центров). Исполнения:
- формы A и B — автоматическая смена: у A передача момента шпонками и пазы под захват магазина, у B — увеличенный фланец для повышенных моментов;
- формы C и D — упрощённые, для ручной смены;
- формы E и F — полностью симметричные (без выемок и шпонок) для сверхвысоких оборотов — от 20 000 об/мин и выше.
Точность у HSK — конёк системы: биение качественных патронов у фланца — единицы микрометров (по данным ведущих производителей оснастки — до 0,003 мм), и эта точность сохраняется после тысяч смен.
CAPTO: многогранная призма для токарных револьверов
Coromant Capto — модульная быстросменная система Sandvik Coromant, позднее стандартизованная как ISO 26623 (PSC — полигональное конусное соединение с контактом по фланцу; в России известен и предшественник — полигональные хвостовики по DIN 69880). Вместо круглого конуса — трёхгранная многогранная призма с небольшой конусностью (около 1:20). Грани полигона одновременно центрируют инструмент и передают крутящий момент — без шпонок, пазов и лысок. Отсюда свойства: самоустановка, симметрия (проще балансировка), повторяемость посадки в единицах микрометров, высокая жёсткость на изгиб и кручение.
Размеры — от C3 до C10 (диаметр фланца 32–100 мм); самые ходовые на токарных центрах — C5 (около 40 мм) и C6 (около 50 мм). Применение: револьверные головки токарных обрабатывающих центров, токарно-фрезерные и многоцелевые станки, а через переходные адаптеры — обычные обрабатывающие центры с любым шпинделем (SK, BT, HSK). Смысл системы — модульность: режущие головки, удлинители и переходники собираются в блок вне станка, а смена блока в револьвере занимает секунды без потери настройки.
Сравнительная таблица четырёх систем
| Параметр | BT / SK (конус 7:24) | HSK | CAPTO (PSC) |
|---|---|---|---|
| Стандарт | MAS 403 / JIS B6339 (BT), DIN 69871 / ISO 7388-1 (SK), ГОСТ 25827-2014 | DIN 69893 / DIN 69063, ISO 12164 | ISO 26623 (PSC), производитель — Sandvik Coromant |
| Геометрия | Круглый конус 7:24 (~16°35'), длинный | Круглый полый конус 1:10, короткий, тонкостенный | Трёхгранная полигональная призма, конусность ~1:20 |
| Центрирование | Только по конусу | Конус + торец фланца (двойной контакт) | По граням полигона + торец фланца |
| Передача момента | Шпонки в пазах фланца | Шпонки (формы A/B) либо трение конуса (E/F) | Грани полигона, без шпонок |
| Удержание | Тяговый шток за ловитель в торце | Кулачки тягового штока изнутри за фланец | Крепёжные винты / зажимной механизм револьвера |
| Обороты (ориентировочно) | до 8 000–12 000 об/мин для типоразмера 40 | 15 000–40 000+ об/мин (формы E/F — от 20 000) | Определяется приводом револьверной головки (приводной инструмент обычно до 6 000–12 000 об/мин) |
| Точность / повторяемость посадки | Десятки микрометров, деградирует на оборотах | Единицы микрометров, стабильна на оборотах | Единицы микрометров, симметричная система |
| Крутящий момент | Средний, ограничен шпонками фланца | Высокий (у формы B — выше за счёт фланца) | Очень высокий, передаётся всей поверхностью граней |
| Типичное применение | Фрезерные ОЦ «классической» архитектуры, универсальные станки | Высокоскоростные ОЦ, аэрокосмос, штампы, точная мелкая фрезеровка | Токарные ОЦ, револьверные головки, многоцелевые станки, модульная оснастка |
Важная практическая деталь — совместимость. У BT и SK/CAT конусная часть геометрически одинакова, поэтому BT40 «вставится» в гнездо SK40 при ручной работе. Но фланцы, пазы, резьбы и ловители у стандартов разные: захват магазина, упоры и датчики автосмены рассчитаны на «свой» фланец. Смешивать парк оправок разных стандартов на одном станке с автоматической сменой нельзя — это прямой путь к сбоям смены и ударам манипулятора.
Почему конус «закусывает»: механика задиров
«Закусило» — на цеховом языке значит одно из двух: оправку невозможно извлечь из гнезда после отжима тягового штока, либо соединение прихватило при вращении с повреждением поверхностей. Конус 7:24 сам по себе не самотормозящийся — «сварить» его намертво могут только посторонние факторы. Механика задира всегда одна: между конусными поверхностями попадает твёрдая частица или возникает местное металлическое зацепление, при повороте оно срывает микростружку с обеих поверхностей, наваленный металл увеличивает натяг в этой точке — и с каждым циклом конус заклинивает всё сильнее, причём в одном и том же угловом положении. Оправка центрируется уже не по конусу, а по задирам — отсюда биение.
| Причина | Механизм | Типичное следствие |
|---|---|---|
| Стружка или абразивная пыль в конусе | Частицы вдавливаются в поверхности, работают как клинья, срывают металл при посадке | Задиры, биение, прихват при смене |
| Старая смазка, смешавшаяся с пылью | Загустевшая паста не выдавливается из зоны контакта, работает абразивом | «Тугая» посадка, кольцевая выработка, фреттинг |
| Перекос при вставлении (разбитый манипулятор автосмены, спешка оператора) | Конус входит с перекосом, кромкой гнезда срезается металл по образующей | Односторонние риски, потеря центрирования |
| Удар молотком «чтобы дошло до места» | Удар запрессовывает оправку по перекосу, в точке удара — наклёп и навал металла | Задиры на внутреннем конусе шпинделя, лечится только перешлифовкой |
| Слабая сила зажима | Микропроскальзывание конуса под нагрузкой (фреттинг), продукты износа ускоряют разрушение | Коричневые потемнения у линии калибра, прогрессирующее биение |
| Простой с перепадами температуры | Конденсат на поверхностях, коррозионные очаги | Прихват после пуска, рябь на конусе |
Правило, которое экономит шпиндели: инструмент должен входить в конус от руки или от веса манипулятора и садиться на место только силой тягового штока. Если оправка «не доходит» — её нужно чистить и искать причину, а не добивать ударом. Точность соединения — единицы микрометров: любой удар по оправке в конусе шпинделя оставляет след, который затем дорастает до перешлифовки вала.
Контроль состояния конусов: пошаговая методика
Проверка конусов не требует дорогого оборудования — нужны яркий фонарь, лупа, индикатор часового типа на магнитной стойке, контрольная оправка и (в идеале) пружинная краска. Полный цикл занимает 30–60 минут на шпиндель.
Шаг 1. Визуальный осмотр
Оправки и внутренний конус шпинделя осматривают в чистом виде, при боковом свете, с лупой (в гнездо — через зеркало или эндоскоп). Ищут:
- продольные риски на образующих — след перекоса при вставлении или попавшей стружки;
- навалённый металл и заусенцы — очаги начинающихся задиров;
- коричневые потемнения-«подпалины» у линии калибра (большего торца) — классический след фреттинга от слабого зажима или грязного конуса;
- очаги коррозии — после простоев, при влажном сжатом воздухе;
- кольцевую выработку — конус «вырабатывается» по большому диаметру, оправка садится глубже нормы.
Шаг 2. Контакт по краске
На конус исправной оправки или калибра наносят тонкий слой синей пружинной краски, оправку вставляют в гнездо, слегка прижимают и проворачивают на четверть оборота туда-обратно, затем извлекают и оценивают пятно контакта. Норма — равномерное пятно по всей окружности; у конуса 7:24 рабочая зона смещена к большему торцу, у HSK обязательно равномерное касание торца фланца по всей окружности. Прерывистое пятно или контакт с одной стороны — перекос, задиры или выработка гнезда.
Шаг 3. Калибры
Калибр-пробка контролирует внутренний конус шпинделя, калибр-кольцо — наружные конусы оправок: по ним проверяют конусность и фактический диаметр в допуске (для конусов 7:24 допуски нормирует ГОСТ 19860-93, посадочные размеры хвостовиков — ГОСТ 25827-2014). Калибр с индикаторной головкой дополнительно показывает «осадку» — насколько глубже нормы сел конус, то есть степень выработки. Для серийного цеха достаточно проверки калибрами раз в год в рамках планового технического обслуживания.
Шаг 4. Биение контрольной оправки
Измерительную оправку (или новую качественную оправку из запаса) вставляют и зажимают точно так же, как рабочий инструмент. Индикатор на магнитной стойке ставят:
- у фланца шпинделя — показывает собственно точность конуса;
- на вылете 100 и 300 мм — показывает, как конус «размножает» погрешность на конце инструмента.
Шпиндель проворачивают вручную на полный оборот, фиксируют максимальное и минимальное показания. Затем оправку переустанавливают в гнезде с поворотом на 90° и повторяют замер — три-четыре угловых положения. Если биение «привязано» к одной точке оправки — виновата оправка; если к одному положению шпинделя — конус шпинделя или подшипники. Перекрёстный тест с двумя оправками отделяет одно от другого однозначно. Ориентиры для нового шпинделя вертикального ОЦ: единицы микрометров у фланца (типично до 0,005 мм) и до 0,01–0,02 мм на вылете 300 мм; точные допуски — по паспорту станка. Подробнее о методике и нормах — в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
| Метод | Что выявляет | Инструмент | Ориентировочная норма |
|---|---|---|---|
| Визуальный осмотр | Задиры, фреттинг, коррозия | Лупа, фонарь, зеркало/эндоскоп | Без рисок, потемнений и навалённого металла |
| Контакт по краске | Перекос, неравномерность прилегания | Пружинная краска, калибр/исправная оправка | Равномерное пятно по окружности; у HSK — касание фланца по всему торцу |
| Калибр-пробка / кольцо | Выход конусности и диаметра за допуск, осадка | Калибры по ГОСТ 19860-93 / ГОСТ 25827-2014 | В пределах допуска чертежа станка |
| Биение контрольной оправки | Суммарная точность конуса (и подшипников) | Индикатор, стойка, измерительная оправка | До ~0,005 мм у фланца, до 0,01–0,02 мм на вылете 300 мм (по паспорту) |
Важно: прежде чем обвинять конус, исключите подшипники шпинделя — их износ даёт похожее биение. Как разделить эти причины и что делать дальше, разобрано в статье «Шпиндель станка: устройство, поломки, ремонт или замена».
Чистка конусов: регламент и материалы
Главный враг конуса — не рабочая нагрузка, а грязь: стружка, абразивная пыль, продукты старения смазки. Слой загрязнений толщиной в несколько микрометров уже «разжимает» соединение: оправка садится на грязь, а не на металл, контакт идёт по вклеенным частицам, и каждый цикл смены шлифует поверхности друг о друга. Поэтому чистка — не «косметика», а основная операция обслуживания интерфейса.
Чем чистить правильно
- Сухие безворсовые салфетки (специальные целлюлозные или нетканые) — базовая протирка хвостовика и доступной части гнезда при каждой смене инструмента.
- Обезжиривание — специальным очистителем конусов или изопропиловым спиртом: удаляет старую плёнку смазки с абразивом. После обезжиривания — тонкий слой свежей смазки.
- Чистый осушенный сжатый воздух — выдуть стружку из гнезда и пазов фланца (только через исправный осушитель: вода и масло из магистрали губят конус).
- Специальная смазка для инструментальных конусов — противозадирная паста, тонкий слой «на сдир». Она именно предотвращает фреттинг и прихват, в отличие от обычного масла.
- Очистители-оправки для внутренних конусов (выпускаются под HSK, BT, SK) — конусная насадка с покрытием, вставляемая в шпиндель, для гнёзд, до которых салфеткой не дотянуться.
- Для HSK дополнительно: чистка внутренней полости хвостовика и посадочного места зажимных кулачков в шпинделе — грязь там мешает кулачкам расходиться и тянуть фланец в торец.
Чем чистить нельзя
- Ворсовой ветошью — волокна остаются в конусе и работают как абразив.
- Тряпками, побывавшими на других операциях, — в них всегда есть микростружка.
- Металлическими скребками, шкуркой, надфилем — любая «шлифовка» конуса уничтожает его геометрию.
- Сжатым воздухом напрямую из влажной магистрали, маслом из пистолета СОЖ, «толстым» солидолом — плёнка такой толщины не выдавливается из стыка, собирает стружку и раскрывает конус.
Регламент чистки по периодичности
| Периодичность | Операции |
|---|---|
| При каждой смене инструмента (или раз в смену) | Протереть хвостовик сухой безворсовой салфеткой; осмотреть на свету; продуть гнездо осушенным воздухом перед вставкой |
| Раз в неделю | Обезжирить конус и гнездо; нанести тонкий слой свежей смазки для конусов; очистить пазы фланца и ловители; для HSK — почистить полость хвостовика |
| Раз в месяц | Контроль биения контрольной оправки; ревизия ловителей (резьба, торец, выработка шейки); осмотр посадочных мест магазина инструментов |
| Раз в квартал | Контакт по краске; проверка силы зажима динамометром (при двух-трёх сменах — каждые 8–12 недель) |
| Раз в год | Калибровка конусов калибрами; ревизия пакета тарельчатых пружин / гидрозажима; ревизия манипулятора автосмены |
Такой регламент удобно встроить в общее плановое обслуживание станка — периодичность и состав работ по всем узлам сведены в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности». Если собственных регламентных служб нет, контракты на техническое обслуживание «Сервис Станков» начинаются от 7 500 ₽ (техническое обслуживание) и включают контроль инструментальных интерфейсов.
Сила зажима: что это, как проверять, что влияет
Сила зажима — осевое усилие, с которым тяговый механизм прижимает хвостовик в гнезде. Именно она создаёт трение конуса (а значит, передачу момента у HSK и жёсткость у всех систем) и плотный контакт фланца с торцом. Усилие развивает пакет тарельчатых пружин тягового штока (классическая схема), у скоростных шпинделей — гидрозажим: гидроцилиндр или гидроаккумулятор, у которого пружины лишь дублируют аварийный отжим.
Пружины — расходник. Каждый цикл смены нагружает пакет, и тарельчатые шайбы постепенно «садятся» и ломаются. По данным сервисных производителей, ресурс пакета — порядка 1 миллиона циклов: при типовом цехе с несколькими сменами инструмента в минуту это примерно 2 года работы, при двух-трёх сменах — меньше. У гидрозажима слабые места другие: падение давления аккумулятора, внутренние перетечки, загрязнение масла.
Как проходит проверка
Инструмент проверки — динамометр (тестер усилия зажима): калиброванный прибор, корпус которого геометрически повторяет конус и ловитель конкретного интерфейса (выпускаются под BT30/40/50, SK, HSK-A/C/E, CAPTO). Прибор вставляется в шпиндель вместо инструмента, зажимается — и показывает фактическое усилие в килоньютонах. Сама проверка занимает 5–15 минут на шпиндель. Рекомендуемая периодичность: не реже одного раза в 90 дней в рамках профилактики; при двух-трёх сменах работы — каждые 8–12 недель; обязательно — после аварий, ударов инструмента и перед длительной высокоскоростной обработкой.
Типовые номинальные значения (ориентировочно, по ASME B5.50 / ISO 12164 и данным производителей шпинделей; точные нормы — паспорт конкретного станка):
| Интерфейс | Ориентировочное усилие зажима |
|---|---|
| BT30 / CAT30 | около 5 кН |
| BT40 / SK40 / CAT40 | около 10 кН |
| BT50 / SK50 / CAT50 | около 22 кН |
| HSK-A32 | около 5 кН |
| HSK-A40 | около 7 кН |
| HSK-A63 | около 18–20 кН |
| HSK-A100 | около 45 кН (у усиленных зажимов — выше) |
| CAPTO (C3–C10) | нормируется момент затяжки крепёжных винтов адаптера — по документации станка |
Признаки просевшей силы зажима
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Вибрация и «стрекот» при фрезеровании, чистота поверхности улучшается только на малых оборотах | Слабый прижим: усталость пружин или грязный конус не даёт оправке сесть до упора | Почистить конус, проверить усилие динамометром |
| Коричневые кольца-«подпалины» у линии калибра оправок | Фреттинг — микропроскальзывание конуса из-за недостаточного усилия | Проверка усилия; при просадке — ревизия пакета пружин; смазка конусов |
| Инструмент «садится» глубже обычного, уходит вылет, размер по Z «плывёт» от детали к детали | Выработка конуса в связке со слабым зажимом | Калибр/краска, контроль биения; при выработке — перешлифовка |
| Резкое падение показаний динамометра относительно прошлого замера | Сломанная тарельчатая шайба в пакете | Ревизия и замена пакета пружин |
| Инструмент выпадает или «ерзает» при разгоне шпинделя | Критически низкое усилие, износ зажимных кулачков или ловителей | Немедленно остановить работу; ремонт узла зажима до возобновления |
Динамометр — прибор точечный, и есть он не в каждом цехе. Инженеры «Сервис Станков» проверяют фактическое усилие зажима шпинделей в ходе диагностики на производстве — от 5 000 ₽: за один выезд оцениваются конусы, биение, сила зажима и состояние тяговых механизмов, с дефектной ведомостью по каждому станку. Сбои автоматической смены, которые часто списывают на конус, отдельно разобраны в статье «Магазин инструментов и автосмена: типовые неисправности».
Ресурс и износ: что стареет и как это проявляется
В связке «оправка — шпиндель — тяговый механизм» изнашивается всё, но с разной скоростью. Оправки — расходник: у них разбиваются пазы фланца, вытягивается резьба ловителя, вырабатывается конус. Внутренний конус шпинделя живёт годами, но страдает сильнее всего от чужих ошибок — ударов и грязи. Тяговый механизм стареет по циклам (пружины) или по состоянию гидравлики.
Цепочка последствий всегда похожая: биение оправки → неравномерная нагрузка на режущие кромки → падение стойкости инструмента и ухудшение шероховатости поверхности → разброс размеров, станок «не держит размер» → рост вибраций → фреттинг и выработка конуса ускоряются. Получается положительная обратная связь: чем хуже конус, тем быстрее он разрушается дальше.
| Участок износа | Как проявляется | Решение |
|---|---|---|
| Конус оправки, паз фланца, ловитель | Биение конкретной оправки, срывы момента, «вытяжка» ловителя | Оправка — расходник: выбраковка дешевле ремонта шпинделя |
| Внутренний конус шпинделя (выработка, задиры) | Биение всех оправок, осадка конуса, уход вылета, прихват при смене | Перешлифовка конуса с базированием по опорным шейкам вала, контроль калибром и биением |
| Пакет тарельчатых пружин / гидрозажим | Просевшее усилие зажима, фреттинг, выпадение инструмента при разгоне | Ревизия/замена пакета; для гидрозажима — проверка давления и уплотнений |
| Зажимные кулачки (HSK), шпонки шпинделя (BT/SK) | Недожим фланца HSK; срезание шпонок, проворачивание оправки 7:24 под моментом | Замена кулачков/шпонок; проверка момента и усилия после ремонта |
| Посадочные гнёзда револьвера (CAPTO) | Биение приводного инструмента, люфт адаптера | Чистка граней, контроль момента затяжки винтов, ревизия фиксаторов |
Практическое правило приоритетов: сначала чистка и контроль (дёшево), потом оправки (расходник), только потом шпиндель. Перешлифовка внутреннего конуса — работа для специализированного сервиса: вал базируют по рабочим шейкам, конус шлифуют в ремонтный размер, затем контролируют калибром и биением измерительной оправки. Гнёзда HSK из-за двойного контакта и жёстких допусков восстанавливают сложнее, часто — вместе с валом в сборе. Подобные работы со шпинделем и узлами станка «Сервис Станков» выполняет в рамках ремонта станков — от 15 000 ₽, с гарантией на выполненные работы.
CAPTO в токарных центрах: тонкости обслуживания
В токарных обрабатывающих центрах полигональные адаптеры стоят в гнёздах револьверной головки — радиальных и осевых, под статичный и приводной инструмент. Специфика системы в том, что посадка самоцентрируется гранями полигона: чистота граней и дна гнезда критична так же, как чистота конуса у BT/HSK. Чугунная и графитовая пыль, «паста» из стружки и СОЖ в гнезде револьвера — типичные причины потери биения у приводного инструмента.
- Замена режущих пластин и перенастройка — на снятом модуле, вне станка: в этом весь смысл быстрой смены, повторяемость посадки сохраняется без коррекций.
- Крепёжные винты адаптера тянуть динамометрическим ключом с моментом по документации станка или изготовителя системы; «от руки» — нельзя.
- Грани полигона и дно гнезда чистить безворсовой салфеткой; смазка — тот же тонкий слой противозадирной пасты.
- Не выбивать адаптеры монтировкой или ударами — только штатный крепёж и съёмники; перекошенный посад приводит к тем же задирам, что и у конусов.
- Периодически проверять биение собранного инструмента относительно оси шпинделя — это суммарный контроль и револьвера, и адаптера.
О смежных узлах токарного станка — кулачковом патроне и его регламенте — читайте в статьях «Патрон токарного станка: обслуживание и ремонт» и «Типовые неисправности токарных станков с ЧПУ».
Безопасность: вылет инструмента из шпинделя
Килограммовая фреза с конусом BT50, сорвавшаяся из гнезда на 10 000 об/мин, — это снаряд, от которого не всегда спасает даже ограждение. Причины вылета почти всегда одни и те же: критически просевшая сила зажима, разбитый конус, лопнувший ловитель, срезанные шпонки или привычка оператора «дособрать оправку ударом». Правила безопасности:
- появился посторонний стрекот, вибрация, изменение звука шпинделя — останов и проверка, а не «доработаем смену»;
- после любого удара инструмента (врезание в заготовку, захват стружкой) — проверка зажима и биения перед продолжением работы;
- ловители с вытянутой шейкой, смятым торцом или повреждённой резьбой — немедленная замена: это дешёвая деталь, которая держит дорогой инструмент;
- никогда не добивать инструмент ударами в конусе — ни при установке, ни при извлечении;
- перед длительной высокоскоростной обработкой — контрольный замер усилия зажима динамометром;
- у HSK — периодический осмотр зажимных кулачков на сколы и выкрашивание: осколок в полости хвостовика заклинивает механизм.
Краткий чек-лист по периодичности
| Период | Обязательный минимум по конусам |
|---|---|
| Каждая смена | Протирка конусов оправок, осмотр на свету, продувка гнезда осушенным воздухом |
| Каждая неделя | Обезжиривание, свежая смазка тонким слоем, чистка пазов фланца и ловителей |
| Каждый месяц | Биение контрольной оправки, ревизия ловителей и гнёзд магазина инструментов |
| Каждый квартал (при 2–3 сменах — 8–12 недель) | Замер силы зажима динамометром, контакт по краске |
| Каждый год | Калибры, ревизия пакета пружин/гидрозажима, манипулятора автосмены |
Частые вопросы
Чем отличается BT от SK и можно ли ставить оправки BT в конус SK?
Конусная часть у них одинаковая — 7:24 одного типоразмера. Различия в фланце: расположение пазов, резьбовые отверстия, ловители. Для ручной работы оправка BT40 физически встанет в гнездо SK40, но для автоматической смены парк оправок смешивать нельзя: захват магазина, упоры и датчики рассчитаны на «свой» фланец, а различие в пазах приведёт к сбоям и ударам манипулятора.
Почему HSK зажимается «изнутри» и в чём преимущество?
Кулачки тягового штока расходятся в полости хвостовика, цепляются за внутреннюю фаску и тянут оправку до упора фланца в торец шпинделя. Двойной контакт (конус плюс торец) даёт стабильное осевое положение и жёсткость, а тонкостенный полый конус на высоких оборотах расширяется сильнее гнезда — соединение уплотняется, а не раскрывается, как у конуса 7:24.
Можно ли чистить конус сжатым воздухом?
Да, но только чистым и осушенным: влага и масло из магистрали оставляют на конусе плёнку, к которой приклеивается стружка. Если осушитель компрессора не исправен — лучше ограничиться салфетками и очистителем.
Чем смазывать конус: можно ли обычным маслом или солидолом?
Нельзя. Жидкое масло не держится на вертикальных поверхностях и выдавливается, толстый солидол не выдавливается из стыка вовсе — раскрывает конус и собирает стружку. Только специальная паста для инструментальных конусов, тонким слоем после обезжиривания.
Как понять, что сила зажима упала, если нет динамометра?
По косвенным признакам: вибрация и стрекот при фрезеровании, чистота поверхности «выправляется» на пониженных оборотах, коричневые кольца фреттинга у линии калибра оправок, уход вылета инструмента. Но точный ответ даёт только замер прибором — по периодичности не реже раза в квартал.
Сколько служат пружины тягового штока?
Ориентировочно один миллион циклов смены. При типовом цехе это порядка двух лет, при двух-трёх сменах — меньше. Пакет меняют в сборе; о сломанной шайбе обычно сигнализирует резкое (а не плавное) падение усилия между двумя замерами.
Что делать, если внутренний конус шпинделя разбит?
Последовательность: чистка и осмотр, контроль краской и биением (исключив подшипники), затем калибр. При подтверждённой выработке или задирах — перешлифовка конуса с базированием по опорным шейкам вала; гнёзда HSK нередко восстанавливают вместе с валом в сборе. Эксплуатировать станок с разбитым конусом — значит разрушать весь парк оправок.
Источники
- ГОСТ 19860-93. Конусы внутренние и наружные конусностью 7:24. Допуски
- ГОСТ 25827-2014 (ISO 297:1988, ISO 7388-1:2007, ISO 7388-2:2007). Хвостовики инструментов с конусом 7:24 для ручной и автоматической смены инструмента. Размеры и обозначение
- ГОСТ ISO 5414-2-2014. Державки с конусом 7:24 и конусом Морзе с зажимными винтами. Часть 2. Присоединительные размеры и обозначение
- Википедия. Машинный конус (Machine taper, на английском языке) — данные о системах HSK (DIN 69893, DIN 69063, ISO 12164), BT/SK/CAT, фреттинге конусных соединений
- Sandvik Coromant. Инструментальная система Coromant Capto (официальная страница производителя, на английском языке)
- Accutek. Обслуживание шпинделей: контроль усилия тягового штока (техническое руководство, на английском языке)