

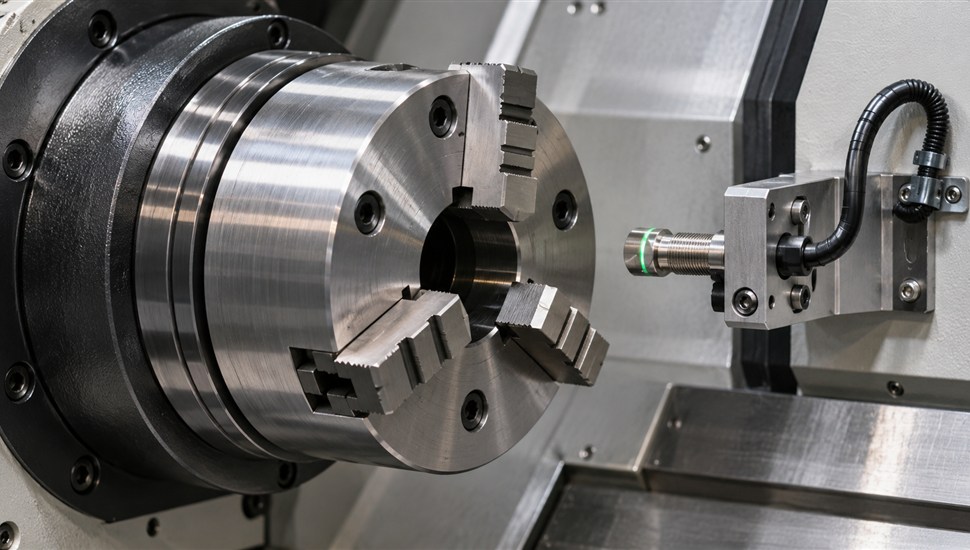
Ориентация шпинделя — это останов шпинделя не «где получилось», а в строго заданном угловом положении. Пока всё исправно, об этой функции никто не вспоминает: манипулятор смены инструмента входит в кулачки шпинделя без ударов, пруток подаётся в патрон, деталь передаётся противошпинделю с сохранением угла. Но стоит датчику метки покрыться стружечной пылью или параметру смещения «слететь» после замены усилителя — и станок встаёт с аварией посреди цикла, а захват инструментального магазина упирается в шпоночный паз. В этой статье разбираем, зачем нужна ориентация, как она работает (от команды M19 до датчика метки), какие бывают датчики ориентации, почему шпиндель «гоняет» вокруг позиции, как заменить датчик и отъюстировать позицию останова после замены, и чем ориентация отличается от полноценной оси Cs.
Зачем нужна ориентация шпинделя
У большинства инструментов и приспособлений есть «ключ» — шпоночный паз, поводок, лыска, приводная кулачковая муфта. Чтобы инструмент встал в конус шпинделя правильно, а манипулятор или приводной блок смогли с ним взаимодействовать, шпиндель должен каждый раз останавливаться в одном и том же угловом положении — с точностью до долей градуса на обрабатывающих центрах. Именно это и делает ориентация: она «подводит ноль на лимбе» шпинделя к нужной точке перед следующим шагом цикла.
Ориентация требуется гораздо чаще, чем кажется на первый взгляд:
| Применение | Что должно совпасть | Где встречается |
|---|---|---|
| Смена инструмента | Кулачки («собачки») шпинделя — с окном захвата манипулятора; шпоночный паз конуса — с захватом магазина | Обрабатывающие центры, фрезерные станки с ЧПУ |
| Приводной инструмент | Шпоночный паз хвостовика — с поводковым штифтом или кулачковой муфтой приводного блока шпинделя | Токарные центры с приводным инструментом |
| Ориентируемый патрон и подача прутка | Положение кулачков патрона — с лотком подающего устройства, поводком или гранью прутка | Прутковые автоматы, токарные станки с загрузчиком |
| Загрузка заготовки роботом | Кулачки раскрыты в предсказуемом положении, в которое робот «умеет» класть деталь | Роботизированные ячейки, autoload-системы |
| Передача детали противошпинделю | Угловое положение кулачков основного и противошпиндельного патронов совпадает, деталь передаётся без доворота | Токарные центры с двумя шпинделями |
| Замеры на станке | Лезвие инструмента или щуп — в одном и том же угловом положении для повторяемости замера | Контроль размеров без съёма детали |
| Обработка «внутреннего прямого угла» | Лезвие повёрнуто строго к обрабатываемой грани, чтобы пройти угол без зарезов | Точное фрезерование пазов и внутренних углов |
Как видно из таблицы, ориентация — это не «фича фрезерных центров», а сквозная функция почти любого станка с автоматизированным циклом. Подробнее об устройстве самого шпинделя и его типовых поломках — в отдельной статье про шпиндель станка.
Как работает ориентация: цепочка M19 → сервоусилитель → датчик → позиция
Простыми словами, ориентация устроена так: у шпинделя есть «ноль» — метка, которая встречается один раз за оборот. Система управления находит эту метку, отсчитывает от неё заданный угол и останавливает вал точно в нужном месте, а затем удерживает его с моментом, чтобы позиция не «уплыла». Всё остальное — детали реализации.
- Команда. Управляющая программа или программа станка (PMC/PLC) выдаёт команду ориентации. У Fanuc и большинства совместимых систем это M19; у Siemens Sinumerik — SPOS=<угол> либо SPOSA, а M19 позиционирует шпиндель на фиксированный угол из машинных данных; M70 отменяет позиционирование и возвращает шпиндель в обычный режим вращения. Команду можно давать и на вращающемся шпинделе — сначала последует торможение.
- Переход из контура скорости в контур положения. В обычной работе шпиндель управляется по скорости (сколько оборотов в минуту — столько и выдаётся). При ориентации сервоусилитель (привод) шпинделя переключается в позиционный режим — как у обычной сервооси.
- Замедление до скорости ориентации. Шпиндель тормозится до низкой фиксированной скорости поиска (задаётся параметрами привода), чтобы не «проскочить» метку.
- Поиск метки. Система медленно вращает шпиндель и ждёт одиночный импульс метки — «Z-фазу» от встроенного датчика шпиндельного двигателя или сигнал от отдельного датчика ориентации на самом шпинделе. Метка — это опорная точка, от которой отсчитывается всё угловое положение: ровно так же, как нулевая риска на лимбе.
- Доводка и удержание. От найденной метки привод отсчитывает заданное смещение (угол останова) и позиционным контуром плавно доводит вал до позиции, затем удерживает его с моментом.
- Сигнал завершения. Когда позиция достигнута и выдержана в допуске, система выдаёт сигнал «ориентация завершена», и цикл продолжается — например, начинается смена инструмента M06.
Ключевая мысль: точность ориентации — это на самом деле точность двух вещей: насколько стабильно система находит метку и насколько корректно задано смещение от метки до нужной позиции. Почти все сбои ориентации — это сбой либо первого, либо второго.
Как ориентация реализована в разных системах ЧПУ
| Система | Команда ориентации | Где настраивается позиция останова |
|---|---|---|
| Fanuc (0i, 16i/18i/21i, 30i/31i) | M19; опционально — ориентация на заданный угол и многоточечная ориентация | Параметры сервоусилителя шпинделя: №4025 (способ ориентации), №4031 (смещение останова), №4077 (тонкая подстройка) |
| Siemens Sinumerik (828D, 840D sl) | SPOS=<угол>, SPOSA; M19 — на фиксированный угол из машинных данных | Машинные данные шпинделя и управляющая программа |
| Haas | M19, кнопка ориентации на панели пульта | Параметр смещения ориентации: №257 на классическом пульте, 4.082 на пультах NGC |
| Heidenhain | Позиционирование шпинделя из управляющей программы | Параметры станка и привода |
| Syntec и другие совместимые системы | M19 (и коды-аналоги в зависимости от станкостроителя) | Параметры привода шпинделя |
Важно: конкретный набор M-кодов и параметров всегда определяет станкостроитель — сверяйтесь с электрической документацией именно вашего станка, а не с «у соседа такой же».
Датчик метки и другие датчики ориентации: какие бывают
Ориентация невозможна без датчика, который сообщает системе, в каком угловом положении находится шпиндель. В зависимости от класса станка и требуемой точности применяют четыре принципиально разных решения. При этом роль «датчика метки» может исполнять как отдельный нехитрый датчик, так и полноценный круговой энкодер.
| Тип датчика | Принцип действия | Где устанавливается | Сильные и слабые стороны |
|---|---|---|---|
| Встроенный датчик шпиндельного двигателя с меткой Z-фазы (у Fanuc — датчики Mi/MZi двигателей серии αi) | Круговой датчик на валу двигателя; метка (Z-фаза) выдаёт один импульс за оборот вала двигателя, положение пересчитывается на шпиндель через передаточное отношение ремня | В хвостовике шпиндельного двигателя, с завода | Плюс: ничего дополнительно монтировать, ориентация «бесплатная». Минус: позиция шпинделя известна «через ремень» — проскальзывание или неправильное передаточное число сразу смещает останов |
| Внешний магнитный датчик ориентации с реперной пластиной | На шпинделе закреплена магнитная пластина с характерной точкой; датчик на корпусе бабки фиксирует момент прохождения этой точки | На корпусе шпиндельной бабки, у фланца шпинделя | Плюс: метка физически на шпинделе, точность не зависит от ремня. Минус: критичны зазор между датчиком и пластиной, загрязнение и надёжность крепления |
| Индуктивный бесконтактный датчик с реперным элементом | Обычный индуктивный датчик срабатывает на болт, штифт или кулачок, установленный на вращающейся части шпинделя | На простых станках, расточных и сверлильных с ЧПУ | Плюс: дёшево, меняется за полчаса. Минус: грубая точность (фиксируется только «ноль»), со временем кулачок разбивается и позиция «плывёт» |
| Отдельный круговой энкодер на шпинделе («прямой» датчик положения) | Инкрементальный (синусоидальные сигналы, метка один раз за оборот) или абсолютный датчик, закреплённый непосредственно на шпинделе | На шпинделе — там, где нужны точная ориентация, нарезание резьбы резцом без компенсирующей оправки, ось Cs | Плюс: высочайшая точность и повторяемость, полноценная обратная связь по углу. Минус: дороже, чувствителен к ударам, стружке и попаданию смазочно-охлаждающей жидкости |
Разница между инкрементальным и абсолютным датчиком принципиальна. Инкрементальный сообщает только приращения угла плюс опорную метку один раз за оборот — поэтому после включения питания системе нужно хотя бы коротко «найти» метку. Абсолютный хранит текущий угол в самом датчике и выдаёт его сразу после подачи питания, без поиска. Подробно об устройстве, типовых отказах и замене этих датчиков мы писали в статьях про энкодер станка с ЧПУ и датчик нуля станка: метка ориентации — ближайший «родственник» нулевого датчика оси, но живёт она на шпинделе, а не на линейной оси.
Настройка угла ориентации: обзорно на примере Fanuc
Угол, в котором шпиндель останавливается после M19, задаётся не «в воздухе», а параметрами сервоусилителя шпинделя — относительно найденной метки. У Fanuc за это отвечает небольшая группа параметров (номера могут отличаться в зависимости от поколения системы и серии усилителя, ниже — типовая картина для 0i/16i-класса):
| Параметр | Назначение | Когда трогают |
|---|---|---|
| №4025 | Выбор способа ориентации: по встроенному датчику двигателя (с меткой Z-фазы) или по внешнему датчику ориентации | Только если менялась конфигурация — значение обязано соответствовать фактической комплектации станка |
| №4031 | Смещение положения останова относительно метки, в единицах датчика; «крупная» коррекция | После замены датчика, двигателя или ремня, когда смещение вышло за пределы тонкой подстройки |
| №4077 | Тонкая подстройка угла останова, обычно в пределах ±4095 единиц | Рабочий инструмент юстировки: совместить кулачки шпинделя с захватом манипулятора |
| Многоточечная ориентация | Несколько фиксированных углов останова для разных операций; нужное смещение передаётся в функцию ориентации внешним сигналом (типовой диапазон значений 0–4095) | Когда станку нужны разные позиции: одна — для смены инструмента, другая — для ориентируемого патрона или загрузчика |
Правила обращения с этими параметрами простые, но нарушают их постоянно:
- перед любым изменением — полная резервная копия параметров (вместе с PMC и программами);
- менять малыми шагами и записывать, что и на сколько сдвинули — параметр 4077 чувствителен даже к единицам;
- после каждого изменения — сброс системы, повторная ориентация и визуальная проверка совмещения;
- помнить, что параметры могут «слететь» сами после разряда батареи памяти ЧПУ или замены усилителя — тогда вместе с ориентацией пропадёт и многое другое;
- номера и смысл параметров сверять по руководству конкретной системы и серии привода, а не по памяти.
Симптомы сбоев ориентации: таблица диагностики
Сбои ориентации редко выглядят одинаково. Ниже — сводная таблица «симптом → вероятная причина → проверка», которая закрывает большинство практических случаев.
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Шпиндель «гоняет» вокруг позиции: колеблется туда-сюда и не может успокоиться | Расстроен позиционный контур после замены усилителя или двигателя; проскальзывание ремня; грязная или сместившаяся метка; наводки на кабель датчика | Диагностику сигнала датчика (осциллографом или через экран диагностики ЧПУ), зазор и крепление датчика, код двигателя в параметрах привода, целостность экранировки кабеля |
| Останавливается, но не в том положении: манипулятор бьёт по кулачкам, инструмент «не подхватывается» | Сбит параметр смещения ориентации — типично после замены датчика, двигателя, усилителя или потери параметров; сместившаяся реперная пластина | Вручную совместить кулачки с захватом, выполнить M19, оценить рассогласование, скорректировать параметр тонкой подстройки (у Fanuc — 4077, у Haas — 257/4.082) |
| Позиция «плавает» от смены к смене: сегодня совпадает, завтра нет | Люфт ремня или шкива, износ шпоночного соединения, слабо затянутый датчик или реперный элемент | Проверить люфт привода шпинделя рукой и индикатором, затяжку шкивов и датчика; нанести маркерные риски на шкивы и повторить 20–30 циклов M19 — смещение рисок укажет на проскальзывание |
| Авария «ориентация не завершена» / тайм-аут ориентации | Датчик не выдаёт метку: обрыв кабеля, неправильный зазор, налипшая стружка; нет сигнала готовности сервоусилителя | Прозвонить кабель датчика, посмотреть бит метки и сигнал «ориентация завершена» в диагностике PMC/PLC, проверить, подаётся ли команда ориентации на усилитель |
| Авария усилителя по датчику: SP9057 (неисправность датчика положения шпинделя), SP1221 (сбой ориентации) у Fanuc | Кабель обратной связи, разъёмы на усилителе (например, JYA2 у сервоусилителей Fanuc), сам датчик или энкодер | Осмотр и переподключение разъёмов с обеих сторон кабеля, проверка пайки контактов, при повторении — замена датчика; расшифровку аварий — в обзоре кодов аварий Fanuc |
| После замены шпиндельного двигателя ориентация ушла «в сторону» | У нового двигателя другое положение метки на валу; не совпадает код двигателя в параметрах привода | Сверить код двигателя с шильдиком, выполнить повторную юстировку смещения ориентации заново — это нормальная процедура после такой замены |
| На холодном станке ориентация работает, после прогрева сбивается | Температурные деформения крепления датчика, расшатавшийся кронштейн, попадание смазочно-охлаждающей жидкости в разъём | Контроль затяжки и состояния уплотнений, термометрия узла, при необходимости — переустановка датчика с герметизацией |
Когда виновата механика, а не электроника
Если метка стоит на двигателе (самый распространённый вариант), то между меткой и шпинделем — ремень, шкивы и шпонки. Проскок ремня даже на ползуба смещает позицию останова при полностью «исправной» электронике. Практический тест описан в таблице выше: маркерные риски на ремне и шкивах плюс серия циклов M19 с вращением в разные стороны. Заодно проверьте, не ослабло ли крепление реперной пластины или кулачка датчика — разболтанный репер даёт «плавающий» ноль, который невозможно догнать никакими параметрами. Если при смене инструмента проблемы шире, чем только ориентация, посмотрите разбор типовых неисправностей магазина инструментов и автосмены.
Замена датчика ориентации и юстировка после неё
Менять датчик пора, когда при исправных параметрах и кабеле устойчиво нет сигнала метки, аварии повторяются, а визуально видны повреждения — срезанный крепёж, разбитый реперный элемент, следы стружки и влаги в разъёме. Сама по себе замена несложна; вся «интеллектуальная» часть — в юстировке положения останова после неё.
Подготовка
- Сделайте полную резервную копию параметров ЧПУ и программы PMC/PLC.
- Отключите станок, дождитесь выдержки времени, снимите напряжение с электрошкафа и убедитесь в его отсутствии.
- Зафиксируйте шпиндель от проворота (через штатные приспособления или технологический стоп — по документации станка).
- Сфотографируйте датчик, кронштейн, прокладку кабеля и разъёмы до разборки.
- Сверьте каталожный номер датчика — ставьте такой же или согласованный по характеристикам аналог (выход, напряжение питания, тип корпуса).
Демонтаж
- Пометьте маркером положение датчика и реперного элемента относительно корпуса — это ускорит первичную установку «примерно туда же».
- Замерьте и запишите текущий зазор между датчиком и пластиной (кулачком) щупом.
- Отсоедините кабель, тяните за разъём, а не за жгут; на кольцевых разъёмах используйте штатные резьбовые соединения, не пассатижи.
- Отверните крепёж датчика и снимите его вместе с кронштейном, если кронштейн регулируемый.
Установка и выставление зазора
- Установите новый датчик в прежнее положение, не затягивая окончательно регулируемый кронштейн.
- Выставьте зазор по паспорту датчика (у индуктивных и магнитных датчиков это обычно десятые доли миллиметра — больше или меньше означает либо потерю сигнала, либо риск задевания пластины).
- Затяните крепёж регламентированным моментом и повторно проверьте зазор в нескольких точках по окружности — пластина не должна «вилять» при повороте шпинделя.
- Проложите кабель вдали от силовых цепей, восстановите экран и крепления, чтобы вибрация не перетирала изоляцию.
Поиск метки и коррекция параметра смещения
- Подайте питание и в диагностике ЧПУ найдите бит сигнала метки (или вход датчика в PMC/PLC). Медленно проворачивая шпиндель (в режиме ручного колеса или малой скоростью по команде), убедитесь, что метка появляется ровно один раз за оборот.
- Вручную (медленно, в режиме ручного перемещения) совместите механическую позицию: кулачки шпинделя — напротив захвата манипулятора, поводковая муфта — в зацеплении, кулачки патрона — в положении для загрузки прутка.
- Выполните M19 и посмотрите рассогласование между достигнутой позицией и механически правильной.
- Скорректируйте параметр смещения малыми шагами (у Fanuc — сначала 4077, при выходе за пределы его диапазона — 4031; у Haas — параметр ориентации; у Siemens — угол в машинных данных или программе). После каждого шага — сброс, повтор M19, визуальная проверка.
- На части станков юстировку принято делать со снятым приводным ремнём — тогда ориентируют непосредственно шпиндель по прямому датчику, а после сборки привода проверяют итоговую позицию ещё раз.
Контрольная проверка
- Выполните 10–20 циклов M19 после вращения шпинделя по часовой стрелке и против неё, на высокой и на низкой скорости — позиция останова должна быть идентичной во всех случаях.
- Прогоните полные циклы смены инструмента или подачи прутка без загруженной детали — убедитесь, что нет задеваний и ударных включений.
- Повторите проверку после часа работы прогретого станка.
- Сделайте финальную резервную копию параметров и внесите новые значения в журнал наладки станка.
Частая ошибка: после замены датчика «подогнать» положение реперной пластины или кулачка под старый параметр, вращая кронштейн «на глаз». Так получают станок, который работает до первой чистки, а потом всё съезжает снова. Правильно — выставить механику по документации, а угол корректировать параметром: тогда любой следующий сервис вернёт систему за минуты.
Ориентируемые патроны и подача прутка
На токарных станках и прутковых автоматах ориентация шпинделя решает ещё одну задачу — работу с ориентируемым патроном. Кулачки патрона разнесены по окружности, а пруток часто имеет не круглый профиль: шестигранник, профиль с лыской, поводок под ключ. Чтобы такой пруток беспрепятственно прошёл через отверстие шпинделя и лёг между кулачками, шпиндель перед каждым зажимом должен стоять в заданном угловом положении — с более жёстким допуском, чем при обычной смене инструмента. То же требуется, когда загрузчик или робот кладёт заготовку в раскрытые кулачки: рука робота «знает» только одну геометрию входа.
Типовые сбои этой цепочки знакомы каждому оператору пруткового станка:
- пруток закусывает при подаче, загрузчик встаёт с аварией — угол ориентации ушёл или ремень проскальзывает;
- пруток гнётся при упоре в несовпадающие кулачки — датчик метки «врёт» из-за грязи или зазора;
- шестигранный или профильный пруток входит с перекосом — смещение останова выставлено под круглый пруток, а не под грань;
- при передаче детали противошпинделю деталь «доворачивается» с усилием — один из шпинделей не оториентирован или кулачки переставлены без переюстировки.
Правила обслуживания патрона, состояний кулачков и механизма зажима мы подробно разбирали в материале про обслуживание и ремонт патрона токарного станка; ориентация шпинделя — обязательный пункт проверки в том же регламенте.
Ось Cs: когда шпиндель становится полноценной осью
Ориентация — «младшая сестра» настоящего контурного управления шпинделем. Опция оси Cs (у Fanuc — Cs contour control, у других производителей — аналогичные решения) превращает шпиндель в полноценную сервоось C: на шпинделе устанавливается прямой круговой датчик, привод замыкает по нему контур положения, и ЧПУ может интерполировать движение шпинделя совместно с осями X и Z. Открывается фрезерование шлицев и лысок, сверление вне центра, гравировка по окружности; подача для оси C задаётся в градусах в минуту.
Практические отличия, которые стоит знать:
- переключение между режимом «шпиндель» и «ось C» выполняется M-кодом станкостроителя (например, M14/M15 или M23/M25 — на разных станках по-разному), механически может переключаться и передача;
- команда оси C в режиме вращения шпинделя вызывает аварию (у Fanuc — например, PS0197 «команда оси C в режиме шпинделя»): режимы нельзя путать в программе;
- для Cs обязателен датчик непосредственно на шпинделе — встроенного датчика двигателя с меткой для интерполяции недостаточно;
- простая ориентация (M19/SPOS) остаётся рабочим инструментом даже на станках с осью C: фиксированные остановы для смены инструмента и патрона выполняются быстрее, чем полный перевод шпинделя в осевой режим.
Профилактика сбоев ориентации
Ориентация редко ломается «вдруг» — обычно сбою предшествуют недели «плавающей» позиции и странного звука при смене инструмента. Чтобы не ждать аварии, включите в регламент технического обслуживания простые пункты:
- регулярная очистка зоны датчика ориентации и реперной пластины от стружки и отработавшей смазочно-охлаждающей жидкости (продувка на каждом ТО, без прямого напора на разъёмы);
- проверка зазора датчика и затяжки кронштейна — щупом, с записью фактического значения;
- осмотр кабеля датчика и разъёмов: вибрация и температура медленно, но верно разрушают и кабельные трассы, и контакты разъёмов;
- контроль натяжения и состояния ремня привода шпинделя, маркерные риски на шкивах — раз в квартал;
- тест повторяемости M19 (цикл из 10 позиционирований с разных сторон) — в рамках периодического ТО по таблицам регламентных работ;
- резервное копирование параметров после любых работ с системой ЧПУ и хранение копий;
- журналирование всех сбоев ориентации с указанием режима и температуры — по нему плавающую неисправность находят в разы быстрее.
Если ориентация сбилась: от самопроверки до вызова инженера
Начните с простого: вспомните, что менялось на станке в последнее время (двигатель, усилитель, батарея, ремень), посмотрите текст аварии на экране и проверьте, появляется ли метка в диагностике при медленном проворачивании шпинделя. По опыту компании «Сервис Станков», около 30% неисправностей клиенты устраняют сами уже после одной консультации по телефону: если ваш случай из таких, его закроет услуга удалённой диагностики «Телесервис» от 3 500 ₽ — инженер по описанию симптомов и экрану ЧПУ подскажет, какой параметр или сигнал проверить.
Если проблема в железе — датчик, кабель, механика привода, — нужна работа на станке. Диагностика на производстве (от 5 000 ₽) покажет точную причину, а замена датчика ориентации, юстировка позиции останова и восстановление параметров входят в ремонт станков от 15 000 ₽. В штате компании — 350 инженеров, обученных в том числе у производителей систем ЧПУ, работа ведётся в 45 регионах, выезд — в течение 24 часов.
Частые вопросы
Чем M19 отличается от обычной остановки шпинделя M05?
M05 просто выключает вращение — вал останавливается по инерции там, где получится. M19 останавливает шпиндель в заданном угловом положении и удерживает его с моментом до отмены режима. Для смены инструмента и загрузки прутка нужна именно вторая.
Можно ли задать командой M19 произвольный угол?
Зависит от системы. В Sinumerik для этого есть SPOS=<угол>; в Fanuc реализуются ориентация на заданный угол и многоточечная ориентация (несколько фиксированных позиций, выбираемых сигналом); в некоторых конфигурациях команда вызывается с адресом угла (например, M19 A90). Точный синтаксис определяет станкостроитель — смотрите документацию вашего станка.
Почему после замены шпиндельного двигателя ориентация сместилась, хотя датчик шпинделя не трогали?
Метка стоит на валу двигателя, и у нового двигателя она физически в другом угловом положении, плюс могли не совпасть коды двигателя в параметрах привода. Это не дефект, а нормальная ситуация: после такой замены смещение ориентации юстируют заново.
Датчик ориентации и энкодер шпинделя — это одно и то же?
Не всегда. В простых схемах роль датчика ориентации исполняет индуктивный или магнитный датчик с реперной пластиной, которые выдают только метку. Отдельный энкодер на шпинделе умеет гораздо больше — непрерывную обратную связь по углу, работу оси Cs, нарезание резьбы без компенсирующей оправки.
Шпиндель останавливается чуть мимо позиции — можно ли работать, «доворачивая» вручную?
Нельзя. Каждый цикл автосмены или подачи прутка будет идти с ударами, что добивает кулачки, захват манипулятора и сам датчик. Смещение позиции — это симптом (параметр, датчик или механика), и его нужно устранять, а не компенсировать руками.
Что проверить самому перед вызовом инженера?
Чистоту зоны датчика и зазор, наличие метки в диагностике ЧПУ при проворачивании, маркерные риски на шкивах (не проскальзывает ли ремень), текст аварии и её повторяемость при разных скоростях и направлениях вращения. Эти пять пунктов существенно ускорят диагностику — в том числе удалённую.
Источники
- Руководство по параметрам шпиндельных двигателей FANUC AC Spindle Motor αi/βi Series Parameter Manual (FANUC, на английском языке)
- Позиционирование шпинделей: SPOS, SPOSA, M19, M70, WAITS (Siemens Industry Online Support, на немецком/английском языке)
- Руководство по функциям SINUMERIK 840D sl «Оси и шпиндели» (Siemens, на английском языке)
- Смещение ориентации шпинделя для бокового магазина инструментов, пульты NGC (Haas Automation, официальная сервисная процедура, на английском языке)
- Поворотный энкодер (Rotary encoder) — Википедия, на английском языке